陶瓷粉末混炼批次色差反复出现,先检查啮合机温控系统
陶瓷粉末混炼批次不稳定,从啮合机温控系统的三个环节查起
陶瓷粉末混炼对温度的敏感程度,往往比多数橡胶配方更苛刻。粉体粒径细、比表面积大,混炼过程中剪切生热集中,一旦热量不能及时带走,物料会出现局部过热、结团,批次间的颜色与密度随之波动。不少厂家反复调整配方或混炼时间,问题依旧。一个容易忽略的原因,是啮合机温控系统在测点位置和换热能力上没有匹配高填充粉体工况。下面从测点布局、换热路径和温控响应三个环节展开,帮助定位问题来源,也为新设备采购提供考察思路。
测温位置不对,温度数据就会“骗人”
陶瓷粉末混炼时,物料中心与腔体壁面的温差可能相当明显。许多设备的测温点埋在壁面或回水管路上,反映的是局部热交换后的温度,并非物料实际温度。当仪表显示正常而混炼效果波动时,可以从两点入手确认:
- 测温点是否贴近物料区域;
- 测点数量是否足以反映腔体内的温度分布。
单点测量的数据,很难判断温度是否均匀。
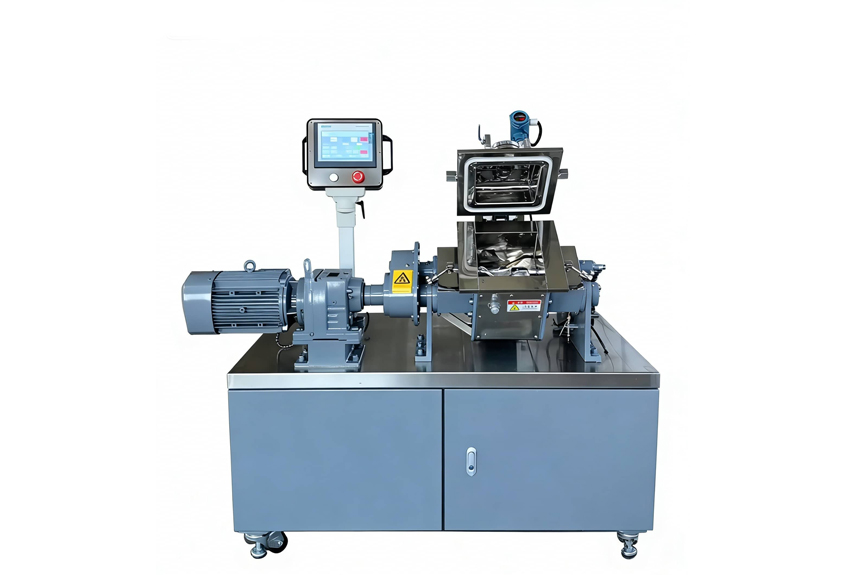
换热路径与响应速度,决定温控系统的真实水平
换热面的覆盖范围直接关系到温度均匀性。若冷却水道布置偏重局部或有流速差异,腔体不同区域之间就会出现温差。另一个需要考察的维度是调节响应:陶瓷粉末投料量或配比微调后,生热曲线会改变,温控系统若只能滞后修正,实际温度就会缓慢爬升,混炼品质随之波动。所以,关注热介质循环路径的设计逻辑,以及温控系统对负荷变化的适应能力,比单纯比较加热或冷却功率更有意义。啮合机温控系统的这些内在设计,往往要到工况波动时才见真章。
常见“补救式”做法,治标不治本
现场发生温度波动时,常见的做法是加大冷却水流量、延长混炼静置时间或降低填充系数。这些调整或许能暂时维持批次合格,但并没有解决换热不均与响应滞后的问题,反而可能牺牲产能。如果同类问题反复出现,说明啮合机温控系统与当前工艺的匹配度不足。
新设备选型时,建议重点问清这几个温控细节
采购设备前,可以要求供应商明确测温点的位置与数量、换热介质流道的设计依据,以及温控调节逻辑对高剪切工况的适应性。利拿实业在非标定制项目中,会将温控设计与混炼工艺绑定评估,针对陶瓷粉末类物料预判温升特点,在设备配置阶段就规避后期波动隐患。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。