密封件批次品质波动,问题不一定在料,也可能在硫化机参数设定
密封件品质不稳时,硫化机参数按温度、压力、时间逐项排查
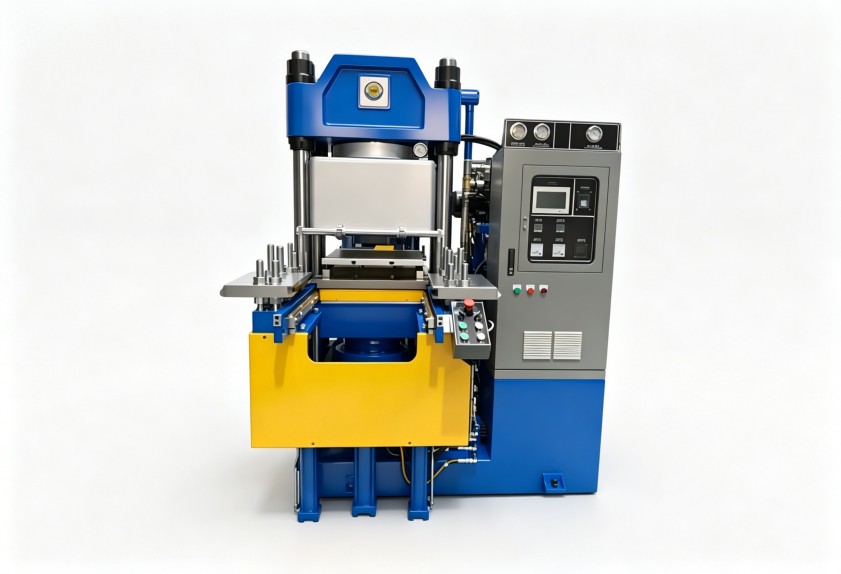
橡胶密封件厂家有时会碰到这样的情况:胶料、模具和操作人员都没换,可不同批次的产品硬度、尺寸收缩却对不上。搜索利拿硫化机参数,往往是希望能找到一张通用参数表直接套用。但硫化机参数必须与胶料配方、制品厚度、模具结构放在一起匹配。这篇文章从温度、压力、时间三个方向,说清哪些参数值得盯、怎么判断是否合适,帮您减少试错成本。
温度设定不是只看表显,温场均匀性更关键
不少操作人员只关注硫化机设定的温度数值,忽略了热板各区域的实际温差。密封件厚度不大,但对交联程度很敏感。如果热板边缘与中间温差不稳定,同一模产品就容易出现局部欠硫。判断温度参数是否合适,不能只看升到设定值要多久,还应留意恒温阶段的波动幅度。设备用久了,加热管老化、导热介质流动不畅,都会让表显与模腔实际温度产生偏离,这时要优先处理设备问题,而非继续加大设定温度。
压力和时间设不对,飞边气泡回弹都来找
硫化压力不足,胶料在模腔里流动不充分,制品致密度不够,飞边和气泡随之出现;压力过大或合模速度过快,又可能损伤密封件的嵌件或骨架。时间设定则要结合胶料的正硫化曲线,不是越长越保险。过硫会让密封件变脆、弹性下降,欠硫则造成压缩永久变形偏大。对批量生产来说,硫化时间还直接影响班产效率,调得过于保守,品质或许稳了,产能却吃亏。每次记录利拿硫化机参数与成品质量的对照,比凭经验调机更可靠。
设备状态与上游胶料,是参数能否生效的前提
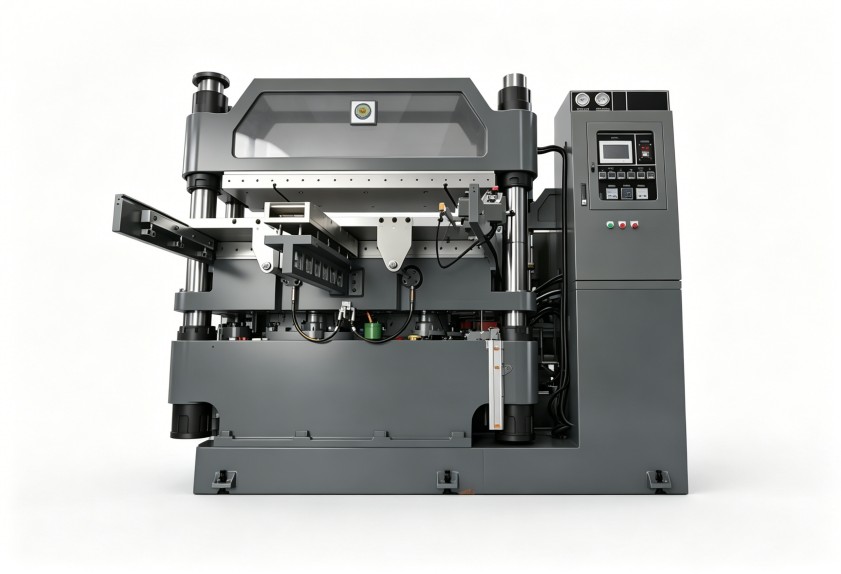
同样的工艺参数,在不同状态的设备上,做出来的产品可能有明显差异。热板平行度、液压系统保压能力、电气控制精度,每一项都会让设定值与实际动作不一致。要稳定硫化工艺,定期校准温度与压力传感器、保留设备保养记录都很有必要。另外,混炼环节的胶料均匀性同样关键。利拿实业在橡塑混炼成型设备方面有多年经验,上游胶料如果波动大,单靠调整硫化机参数很难完全弥补,需要从混炼工艺一并改善。
选型或改造前,先准备好这三类信息
一是胶料种类与典型配方,不同生胶和硫化体系对温度窗口要求不同;二是制品规格,包括厚度、形状复杂度、是否含骨架;三是目标班产与现有热源条件。带着这些工况去讨论设备配置,比直接问利拿硫化机参数是多少更有效率。设备参数是为工艺服务的,弄清工况再谈配置,才能避免买回去不好用。
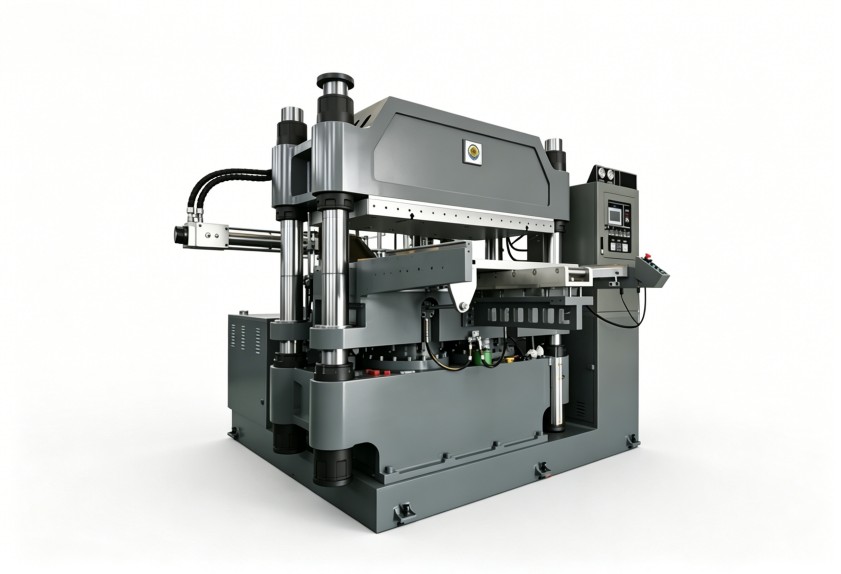
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。