压延机维修后仍频繁停机?先分清故障类型再定修复方案
压延机维修的功夫在故障判断与验收管理上
电线电缆料生产线上,压延机一旦出现片材厚度波动,多数人第一反应是安排维修。但维修之后问题依旧,或隔段时间重新出现的情况并不少见。原因往往不在维修本身,而在于把工艺波动当成设备故障,或是修完缺少验收标准,导致反复拆装、成本上升。本文从故障判断、维修验收、维护管理三个环节,梳理压延机维修中容易被忽略的决策细节。
先区分“设备故障”与“工艺波动”,再谈压延机维修
辊筒轴承异响、温控失灵属于设备问题;但片材厚度不均,也可能是辊距设定、速比或供料状态变化引起的。以电线电缆料的压延工序为例,物料塑化程度、辊温设定都会影响出片表现。如果不先记录运行数据和物料状态,直接拆机检修,不仅找不到根因,还会增加不必要的停机时间。
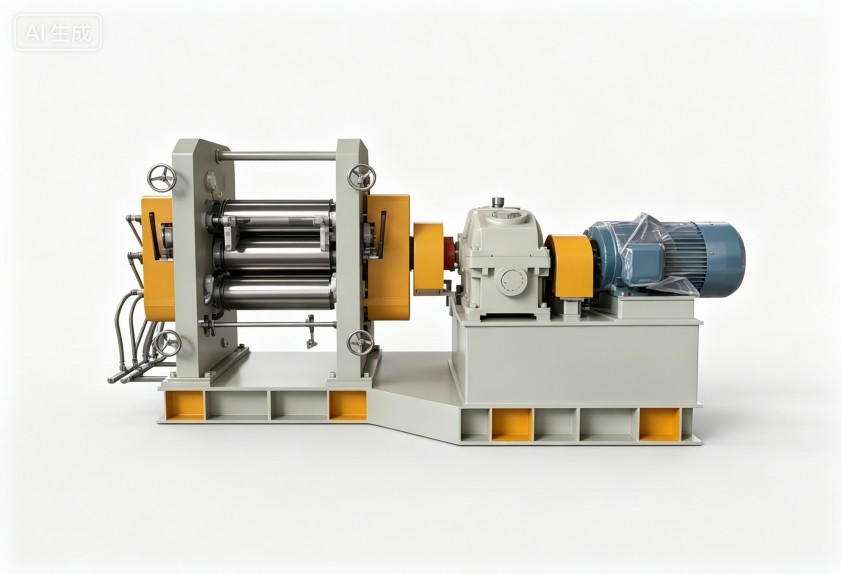
判断顺序可以参考:先核对当班工艺参数与标准是否一致,再观察异常出现的时间规律,最后才检查机械精度和电气系统。多数误修,都是从省略第一步开始的。
维修验收:用可量化的状态指标代替“能转就行”
压延机维修的质量不只是恢复运转,而是恢复精度。辊筒表面温度是否均匀、轴承温升是否正常、空车状态下辊距波动幅度等,都应纳入验收清单。一些工厂修完立即投料,才发现温控响应迟钝或润滑不到位,只能二次停机,维修成本反而更高。
建议将验收拆成两段:空车试运行验证机械状态,轻载试车确认辊筒温度和制品厚度的稳定性。利拿实业技术团队在现场服务中也常提醒客户,保存好试运行记录,作为下一次检修的对照基准。
维修后的维护管理,决定两次大修的间隔
同样一台压延机,有的工厂两三年不大修,有的每年都要修。差别通常不在设备本身,而在日常管理。润滑计划有没有按时执行、辊筒表面有没有异常划伤、加热冷却管路有没有定期清理,这些项目直接决定设备负荷。
另一个容易忽视的环节是操作人员培训。当操作者清楚设备正常运转时的声音、温度、电流特征,异常出现时就能及时反馈,避免小问题拖成大修。关键备件如辊筒轴承、密封件也应保留基础库存并记录更换周期,让每次维修更有计划性。把维护标准写成清单、把异常上报流程定下来,比单纯依赖老师傅经验更可复制。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。