开炼机调试别只盯辊距,塑料改性的分散效果还看这两处
开炼机调试的工艺深度:塑料改性中辊距、温度与时间的协同
塑料改性造粒前,开炼机承担着将基料、填料、助剂均匀混合的关键任务。开炼机调试如果只停留在“辊距调小一点、多打几个三角包”的层面,很容易出现填料团聚、分散不均、批次间色差波动等问题。这些质量隐患在后续挤出造粒时才暴露,往往意味着整批物料需要回料或降级处理。更常见的误区是操作员凭手感频繁调整设备,却说不清每次改动对应哪个参数、影响了哪项指标。本文从温度控制、填充系数、加料顺序三个工艺参数入手,分析开炼机调试中容易被忽略的细节,帮助您建立更系统的调机思路。
辊距决定剪切力,但温度决定剪切效果
辊距是开炼机调试中最直观的操作项。辊距越小,胶料通过辊缝时受到的剪切越强,填料团块被打开的概率越高。但单纯缩小辊距并不等于分散合格——物料温度如果控制不住,剪切力再大也会被物料软化抵消。
塑料改性中常见的载体如PP、PE,在开炼机辊筒上需要维持在合适的软化区间。温度偏低,物料包辊性差,剪切力难以传递到填料团聚体;温度偏高,物料流动性过强,剪切作用大幅减弱。开炼机调试时,辊筒温度应分段确认:投料段、剪切段、翻胶段是否保持稳定,辊面温度探头是否准确反映实际温度,冷却水阀响应是否灵敏。这些细节决定了分散效果的上限。
填充系数与加料顺序:两个容易被忽略的变量
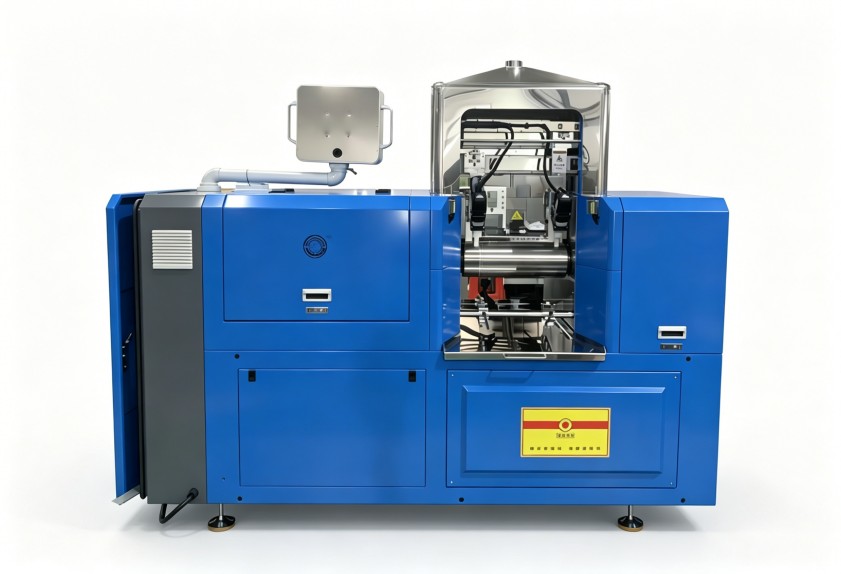
除了温度,填充系数对开炼机调试效果的影响也常常被低估。填充量过少,物料在辊缝间得不到充分挤压,剪切效率低;填充量过大,堆积物料翻滚不畅,不仅分散不均,还会增加设备负载。不同配方的合适填充系数有明显差异,粉体比例高的配方需要预留更多翻胶空间,而粒料为主的配方则可以适当提高填充量。
加料顺序同样值得重新审视。部分操作人员习惯将所有原料一次性倒入,这对含有少量液体助剂或微细填料的配方并不友好。先将基料包辊形成连续胶片,再分批加入填料和助剂,往往能让小剂量组分更均匀地分散。开炼机调试时不妨记录不同加料顺序下的分散效果对比,形成适合本厂配方的标准操作流程。

把开炼机调试从经验判断变成可控流程
开炼机调试水平的高低,体现在能否把一次偶然的好效果复现为稳定的批量生产。建议从三个方面建立调试记录:一是明确每种配方的目标辊温范围和允许偏差;二是固定加料顺序和翻胶次数;三是用目测或过滤压力值快速判断分散状态是否达标。利拿实业在橡塑混炼设备领域有多年工艺积累,其密炼机、开炼机均支持根据客户配方特点和工艺需求调整配置细节。当调试中遇到难以突破的分散瓶颈,设备本身的温控精度和结构设计往往是下一步需要评估的方向。
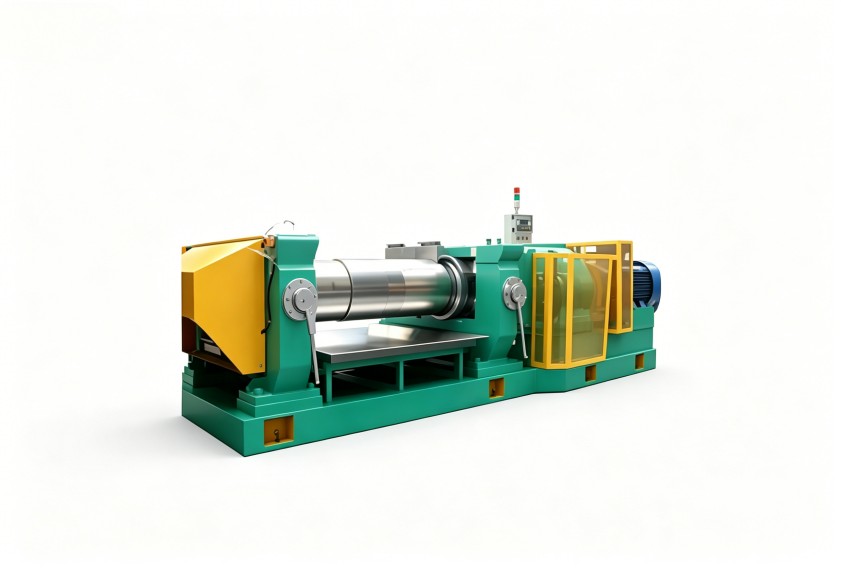
开炼机调试不是单靠某一项参数就能做好的事,辊距、温度、填充系数、加料顺序相互关联,需要在具体配方中反复验证。从今天开始,建议您每次调机都记录一组完整参数,逐步完善属于自己工厂的调试基准。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。