同型号开炼机噪音差异大?先对照这三个工艺参数
开炼机噪音集中在混炼段?对照填充系数、辊距与温控找原因
陶瓷粉末混炼过程中,开炼机出现持续性噪音或周期性异响,往往被直接归结为设备老化或润滑不足。实际上,对于运转状态正常的设备,噪音更像是一个工艺报警信号——它提示混炼状态可能已经偏离了该配方设计的最佳窗口。
常见的处理误区是盲目更换轴承或加大润滑脂用量。如果噪音根源在于物料在辊缝中的流动状态异常,这些措施不仅无效,还可能掩盖真正的工艺问题。以下从三个工艺参数维度逐一排查。
填充系数是否匹配当前配方
填充系数决定了物料在辊筒工作面上的堆积量与分布状态。对于陶瓷粉末这类堆积密度低、内摩擦大的物料,填充系数过高时,多余物料无法顺利进入辊缝,会在辊筒上方反复翻滚、挤压,产生沉闷的周期性撞击声;填充系数过低则容易导致物料在辊面上打滑,出现间断性尖锐摩擦声。
建议先确认设备说明书中该机型的推荐填充范围,再结合当前配方的实际比重进行换算。如果配方中加入了多种粒径差异较大的粉体,还需观察物料是否能在预定时间内形成均匀包辊——这直接关系到后续辊距调整是否有效。
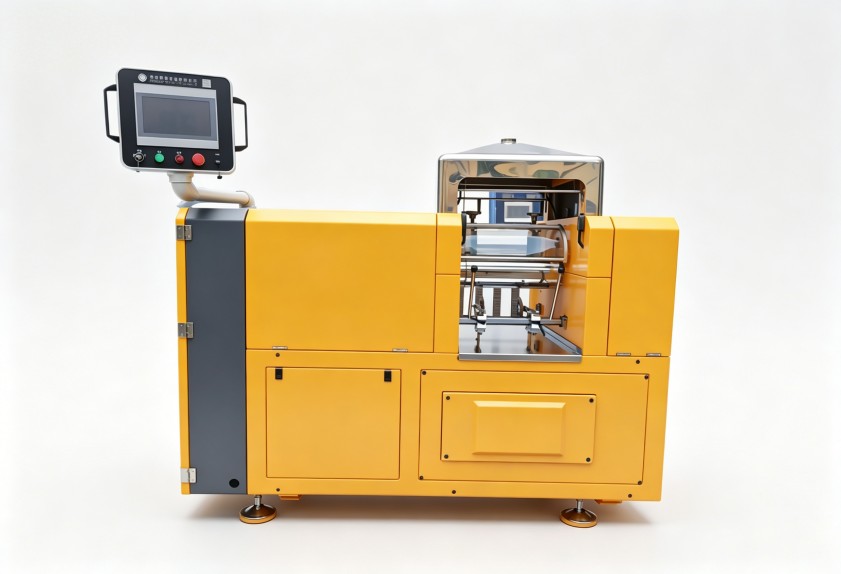
辊距与温度的动态匹配是否合理
辊距和辊筒温度不是两个独立参数。对于陶瓷粉末混炼,辊距过小会迫使物料承受过大剪切力,若此时辊温偏低,物料刚性增大,噪音会表现为高频、刺耳的挤压声;辊距偏大且辊温偏高时,物料在辊缝中打滑,噪音则转为低频、断续的闷响。
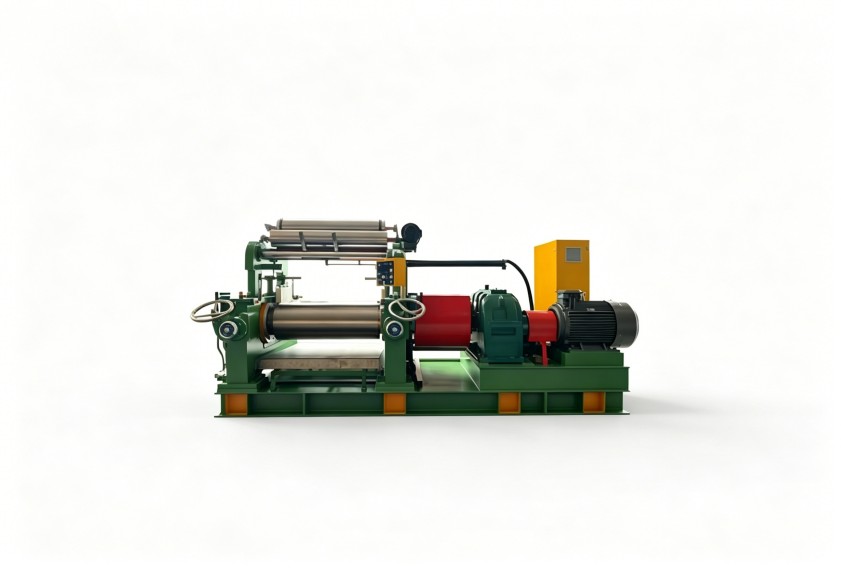
排查时可尝试小幅调整辊距(每次不超过0.5mm),同时观察电流表读数与噪音频率的变化关系。如果噪音随辊距减小而明显加剧,说明当前配方在该温度下的塑性不足以支撑更小辊距的剪切需求,应优先提升辊温而非强行收紧辊距。
温控精度对高填充配方的影响
陶瓷粉末混炼常伴随高剪切生热,辊面温度波动过大,会导致物料黏度时高时低,辊缝中的受力状态频繁跳变,反映在设备上就是时有时无的不规则噪音。这种情况在普通开炼机上较难察觉,因为辊筒表面的实际温度与显示温度之间往往存在滞后。
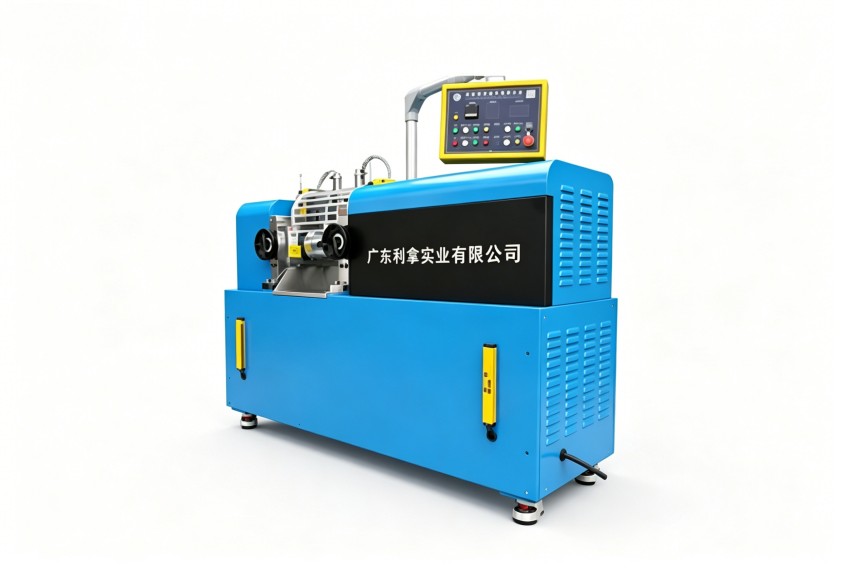
如果物料在混炼中段出现噪音波动,可对比辊面不同位置的温度差异。温差超过一定范围时,说明设备温控系统对辊筒的热补偿能力不足,单纯调整工艺参数难以彻底解决,需要在选型阶段就考虑温控精度更高的设备配置。
设备本身的刚性设计与装配精度
排除工艺参数因素后,若噪音仍存在,可检查设备基础安装是否水平、辊筒轴承座紧固状态是否正常。对于使用年限较长的设备,还应关注辊筒材质的疲劳状态。换用更高填充系数的配方时,老设备在同等工艺参数下噪音增大,通常也与辊筒支撑刚性下降有关。
在选购新设备时,可将噪音表现作为考察装配精度的一个观察窗口——相同配方和工艺参数下,运转噪音更平稳的设备,其辊筒加工精度和轴承装配质量通常更有保障。利拿实业在密炼机、开炼机等混炼成型设备的整机装配与温控系统设计上有长期积累,这类工况问题在其技术团队的实际方案中已有较多处理经验。
开炼机噪音的排查逻辑,本质上是从工艺参数到设备硬件逐层缩窄范围的过程。先记录噪音出现的混炼阶段和频率特征,再对照填充系数、辊距、温控这三项做交叉验证,多数情况下都能找到明确方向。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。