压延厚度总在波动?先查辊温和辊距的配合逻辑
压延机厚度控制不稳,从辊温与辊距协同上找突破口
密封件生产最怕什么?厚度忽厚忽薄。一批产品下来,同一卷胶料前后段差了二三十丝,废品率直接往上走。很多厂家第一反应是设备老了、该换机了,但排查下来,真正的问题往往出在辊温和辊距的日常配合上——这两个参数看似独立,实际互为牵连。
厚度波动背后,先分清是设备问题还是参数匹配问题
压延机厚度控制不是单一机构能完成的动作。胶料通过辊隙时,厚度由辊距机械位置决定,但实际出片厚度还会被辊面温度、胶料流动性、辊筒挠度等因素共同改变。行业中常见的一个误区是:只调辊距,不观察辊温变化。生产一段时间后辊面温度上升,热膨胀使实际间隙变小,如果此时仍按冷态辊距设定值操作,厚度自然偏离。
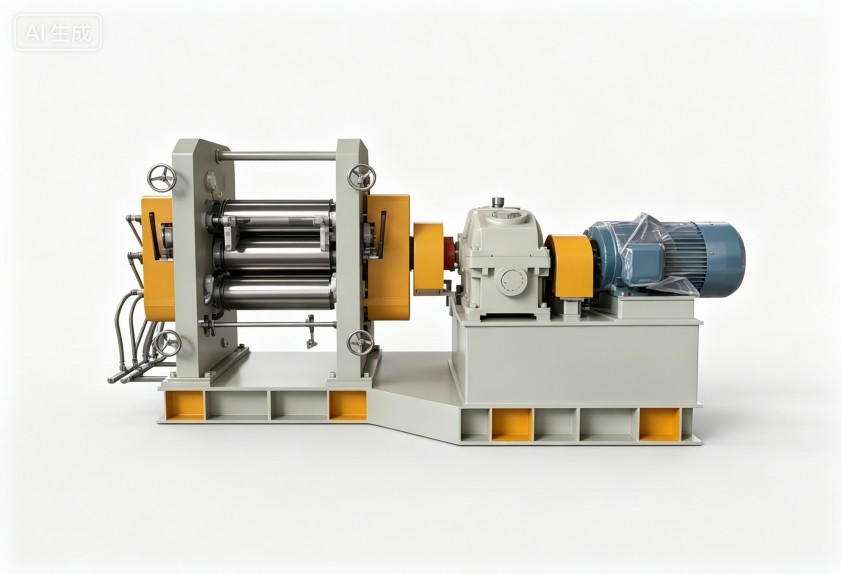
另一个容易被忽略的点是喂料宽度与辊面温度场的对应关系。局部喂料不均,会导致辊面温度分区差异,同一辊面上不同位置的出片厚度并不完全一致。这种情况下,单纯依靠两端丝杆调整间隙,无法彻底解决中间厚两边薄的问题。
温度、辊距、来料状态:三个维度逐一排查
辊温控制是否具备分区调节能力。 压延厚度控制的前提是辊面温度均匀。若设备只有整体加热而没有分区补偿,或温控精度不足,胶料在辊面上的流动性差异会被放大。密封件胶料配方中常含较高比例的再生胶或填充剂,对温度更敏感,温差超过3-5℃时,厚度波动就变得明显。
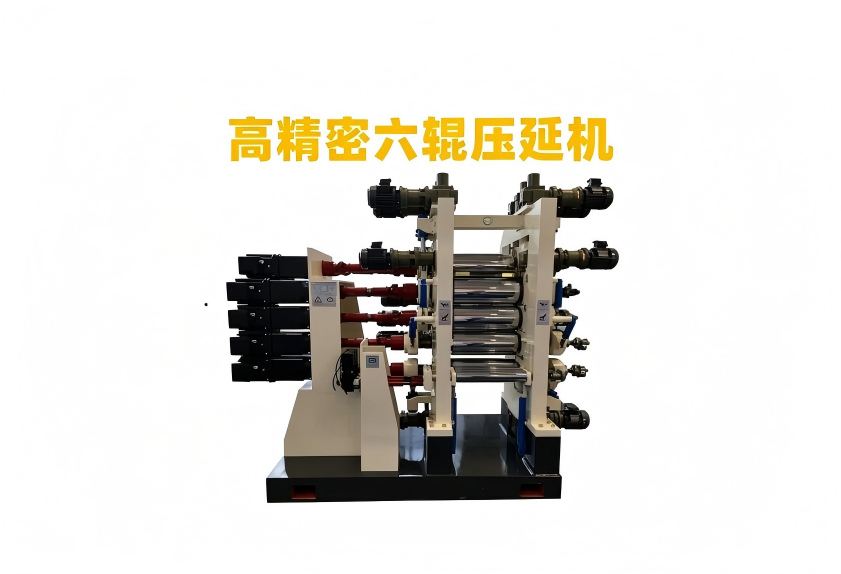
辊距调节机构的刚性。 调距丝杆的螺纹间隙、轴承磨损、机架刚度不足,都会让设定好的辊距在受力后发生微量退让。尤其是高硬度胶料或较宽幅生产时,分离力增大,刚性不足的设备会出现“让辊”现象。判断方法很简单:空车调好厚度,过料后再测实际厚度,对比偏差是否稳定重复。
来料状态与供料连续性。 前道开炼机或挤出机供料温度不稳定、胶卷接头过多,会直接改变压延机的吃料状态。厚度控制不只是压延机单机的事,上游来料的宽度、温度、塑性波动,最终都会反映在出片厚度上。生产排程中如果频繁切换胶种,又没有预留足够的稳定时间,厚度控制难度会成倍上升。
从被动修调到主动预防的调整思路
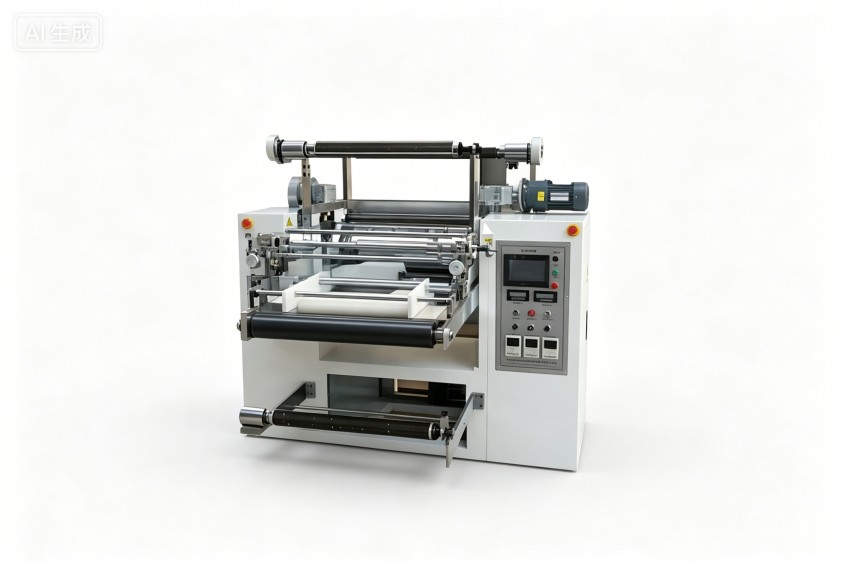
解决厚度波动问题,不妨建立一个简单的日常动作组合。每班开机时,记录辊温达到设定值后的实际辊距读数,与冷态数值对比,形成该机台的温差补偿参考。生产过程中,定期用测厚仪抽查横向三个点的厚度,关注变化趋势而不是单点数据。
设备层面,若发现调距机构存在空行程或重复定位偏差,应优先检修,而不是急着在工艺参数上反复迁就。对老旧设备,也可以通过加装辊筒挠度补偿或提高温控精度的方式,改善厚度均匀性,这类改造比整机更换的投入阈值低很多。
利拿实业在橡塑混炼成型装备领域有多年的非标定制经验,可根据密封件胶料的实际特性,在压延设备配置与前后段工艺衔接上提供针对性建议。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。