电缆料挤出塑化不均?温控精度往往比螺杆更关键
电缆料挤出时塑化不均,故障根源不一定在螺杆
电线电缆料的挤出工序中,塑化不均和焦烧是出现频率较高的两类异常。塑化不均直接导致绝缘层电性能波动,焦烧则会造成胶料浪费甚至停产。很多厂家在排查挤出机常见故障时,习惯性先检查螺杆磨损或机头压力,却忽略了一个更隐蔽的环节——温控系统的实际表现。
温度设定值和实际物料温度之间,往往存在被低估的偏差。这种偏差不是表盘误差,而是温控响应滞后、测温点代表性不足共同作用的结果。
温控精度不足如何引发连锁故障
电缆料的配方中,PVC、PE或交联聚乙烯的塑化窗口差异很大。以PVC电缆料为例,塑化温度区间较窄,温度偏低则塑化不充分,挤出物表面粗糙;温度偏高则存在早期交联或分解风险。
当温控系统只具备简单的加热-冷却通断控制时,料温波动幅度可能远超工艺允许范围。这种波动反映在制品上,就是同一段线缆上绝缘层厚度均匀性尚可,但截面状态不一致,甚至出现颗粒状不熔物。从故障排查的角度看,这类问题容易被误判为螺杆混合能力不足,实际却是温控精度不够导致的物料温度场分布不均。
挤出机常见故障排查的技术维度
处理电缆料挤出异常,建议按照以下三个维度依次排查。
测温点布局与温控响应速度
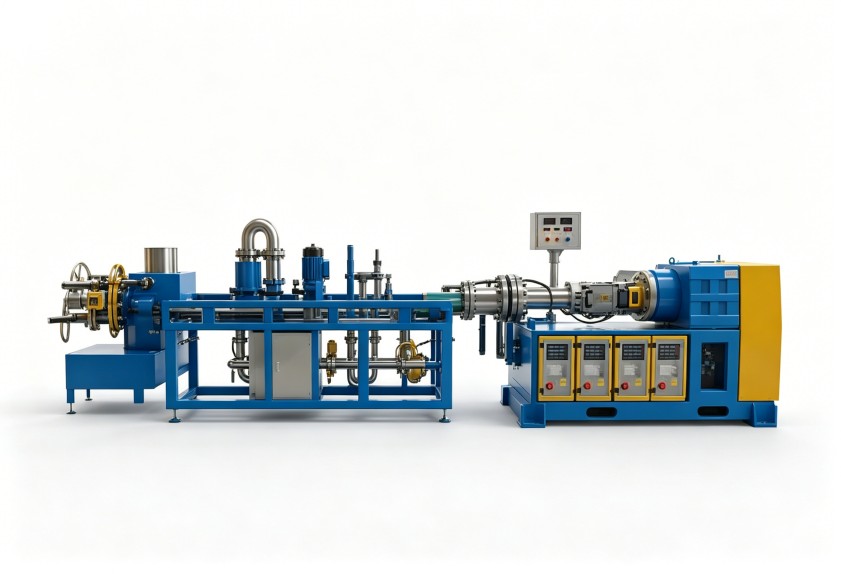
机筒各段测温点的位置是否合理,直接影响温控系统的判断依据。测温元件若插入深度不足或贴近加热器,测得的是加热器表面温度而非熔体实际温度。同时,温控系统的PID参数是否与机筒热惯性匹配,也是需要确认的环节。响应过慢的系统,在螺杆转速提升时往往来不及调整加热功率,造成短暂超温。
螺杆组合与剪切热的平衡
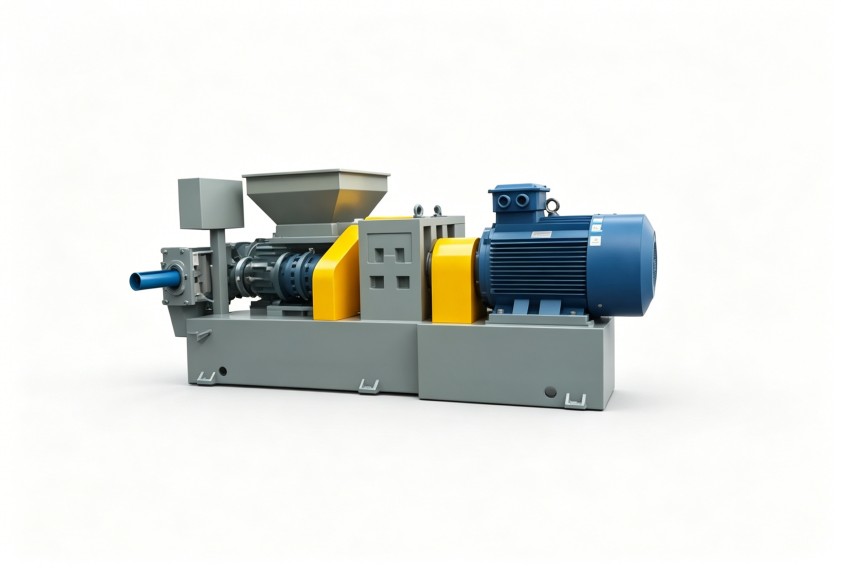
电缆料的剪切敏感性较高,螺杆构型决定了剪切热在机筒内的分布方式。如果螺杆压缩段设计偏强,剪切热积聚集中在某一区段,即使该段设定温度正常,实际熔体温度也可能已超出安全范围。这种情况下,单纯调低设定温度并不能解决问题,反而会引起该段加热功率不足、温度进一步失衡。
设备维护中的隐蔽变量
热电偶老化、加热器功率衰减、冷却管路水垢增厚,都会改变温控系统的实际工作特性。多数电缆料生产厂家按固定周期更换螺杆,却很少对温控元件做精度校验。当挤出机常见故障呈现间歇性特征时,优先检查这些维护项往往比调整工艺参数更高效。
从单机排障到整体工艺优化
将温控问题纳入混炼-挤出全流程来审视,是减少电缆料生产异常的另一个有效思路。密炼工序提供的胶料如果混炼均匀度不足或排胶温度偏高,会放大挤出段温控系统的负担。利拿实业在橡塑混炼成型领域有15年以上的研发积累,在提供密炼机、造粒机等设备的同时,也关注混炼与挤出环节的衔接稳定性,帮助客户减少上下游工序间的质量损耗。
电缆料挤出故障的排查,不应只停留在“换加热圈”或“调螺杆转速”的层面。建立以温控精度为核心的排查逻辑,结合螺杆特性与维护周期综合考虑,才能真正减少异常停机。如果您的生产现场存在类似的塑化波动问题,欢迎与利拿实业技术团队交流具体的温控配置与工艺优化方向。