堆叠式炼胶机装完总出岔子?先看升降同步与温控联调
堆叠式炼胶机装完就投产?调试环节才是稳定生产的分水岭
新购的堆叠式炼胶机落位后,很多电线电缆料厂家最关心的是“什么时候能开机干活”。但急于推进往往忽略了安装调试这个关键环节。常见问题表现为:第一批料颜色不均、温度曲线波动大,甚至出现局部焦烧现象。这些情况中相当一部分并非设备本身存在缺陷,而是升降同步性、温控响应与整机找正没有达到工艺要求。本文就围绕这三个维度,梳理安装调试中要重点确认的环节。
先解决机架找正与软连接问题,再看升降同步
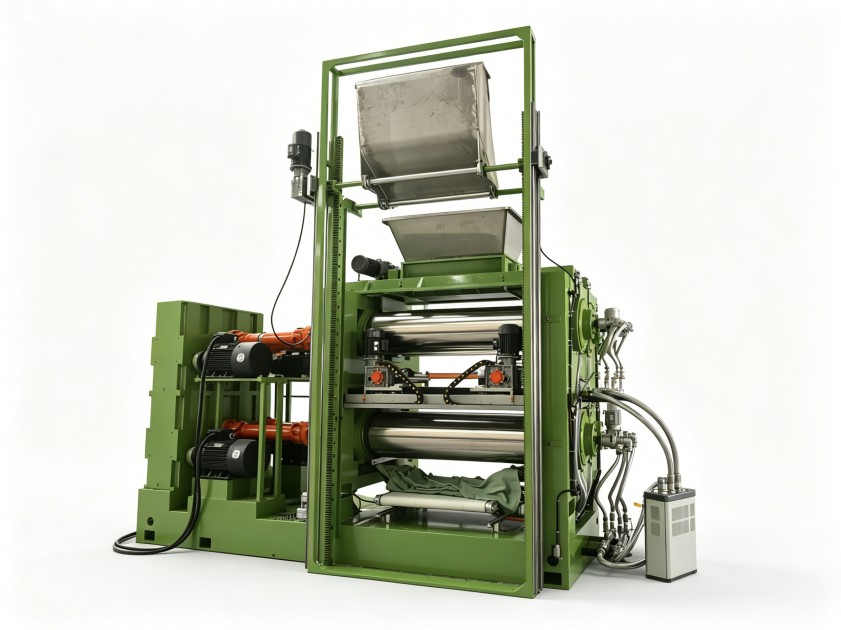
安装阶段的误差会直接放大到后续的每一个生产批次中。 堆叠式炼胶机由于机体高度较大、重心偏上,基础承载与机架水平度对运转平稳性影响明显。若地脚螺栓预紧不平衡,主机振动会传递到液压系统和称量系统,导致混炼室闭合不到位、密封效果打折。

调试时建议按从下到上的顺序逐一确认:
- 基础垫铁与地脚螺栓的受力状态是否均匀;
- 传动底座与混炼室机架的找正精度是否在说明书允许范围内;
- 上顶栓升降导轨的垂直度与左右同步性是否一致。
上顶栓两侧升降不同步是堆叠式结构最容易出现的问题。不同步会造成加压时受力偏移,轻则影响密炼室密封,重则加快导轨和活塞杆磨损。用百分表在两侧导轨同一高度打表读数,两侧误差控制在一个合理范围内再进入下一步,是调试中值得耐心对待的环节。
温控系统联调,重点看升温与回温的响应速度
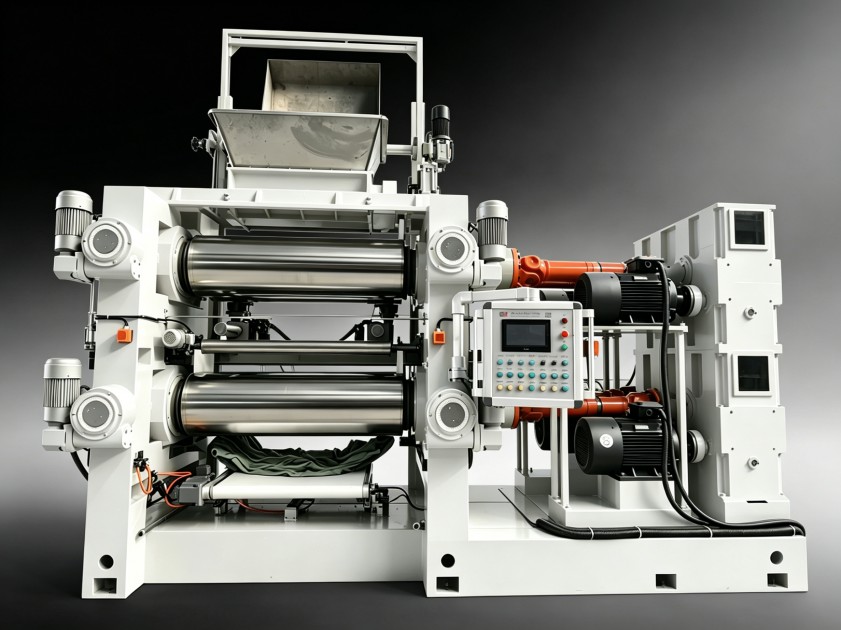
电线电缆料的混炼工艺对温度窗口要求相对严格。比如PVC电缆料对剪切升温非常敏感,而交联聚乙烯(XLPE)料则要控制焦烧风险。堆叠式炼胶机通常配备多路温控回路,调试时不能只看设定温度和实际温度最终一致,还要关注中间过程:
- 升温阶段是否出现过冲,过冲幅度在满负荷状态下能否被接受;
- 冷却水阀门开度与温控阀门的配合是否灵敏,往往PID参数需要结合具体胶料重新整定,而非直接沿用出厂默认值;
- 混炼室壁面与转子的实际测温点,显示值是否能真实反映物料温度。
判断温控系统是否合格,要看过程响应,而非最终数值。 建议调试期间连续记录若干锅料的温度曲线,确认升降温节奏是否与不同段位的工艺要求匹配。如果发现某一段温度始终偏高,排查方向应当优先指向冷却水道内壁水垢或温控阀选型偏小,而不是立刻调整配方。
分步试车,把问题拦在批量投产之前
完成机械找正和温控联调后,不要直接满负荷投料。建议按三步走:
- 先空载运转,确认各运动部件动作顺序和限位信号无误;
- 再以低填充系数试炼(比如正常填充系数的70%左右),观察电流波动与排料温度;
- 确认稳定后逐步提高到目标填充系数,同步记录升温和混炼时间的变化趋势。
很多装配问题在低负荷下不会暴露,只有逐步加压时才会显现。上顶栓压力、转子转速和卸料门关闭时序三者之间的配合,是这一阶段最容易暴露问题的位置。
安装调试不只是设备问题,也会影响配方转移
同样一套密炼机,在相同配方条件下,安装调试状态不同,混炼效果可能存在明显差异。原因在于堆叠式炼胶机的结构使得加压、剪切、热交换几乎同时作用在物料上,任何一个环节的偏差都会被放大到胶料的均质性上。对于从开炼机工艺转移过来的电线电缆料配方,尤其要注意调试阶段的转速与填充系数匹配,不能简单照搬原有时间参数。
利拿实业在密炼机、开炼机及配套辅机的安装调试方面积累了较多现场经验,可协助客户根据具体胶种特性和生产工艺要求制定调试方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。