开炼机出片总有小颗粒?先查温度和翻炼节奏
线缆料开炼出片麻点反复出现,先别急着换设备
实际生产线上,最常见的场景是:配方没变,换料批次也正常,偏偏开炼机出片后表面总有细小的麻点或颗粒。用手摸一下,粗糙感明显;做成成品测性能,又未必超标。这种问题最让人头疼——说严重不严重,但既影响后续工序操作,又让交付看起来不够稳定。很多人第一反应是胶料本身有问题,或者设备已经老了。但如果把目光局限在“换料”或“整机更换”上,往往花了不少成本,问题却依然在。
这一次,我们抛开笼统的“找设备厂家看看”,专门聊一聊线缆料开炼工序中,哪些日常可调的工艺细节,会导致出片外观异常,以及从哪些方向排查更有效。读完后,您至少能拿着这份思路,和车间班长或设备工程师做一次有针对性的对照检查。
辊温波动,是出片表面异常的第一嫌疑
对于PVC、PE或交联料这类电缆绝缘材料,辊筒表面温度直接决定物料在辊缝中的塑化状态。多数开炼机的温控方式,是通过辊筒内部通水或通油实现的。但“设定温度”和“辊面实际温度”之间,往往有滞后。
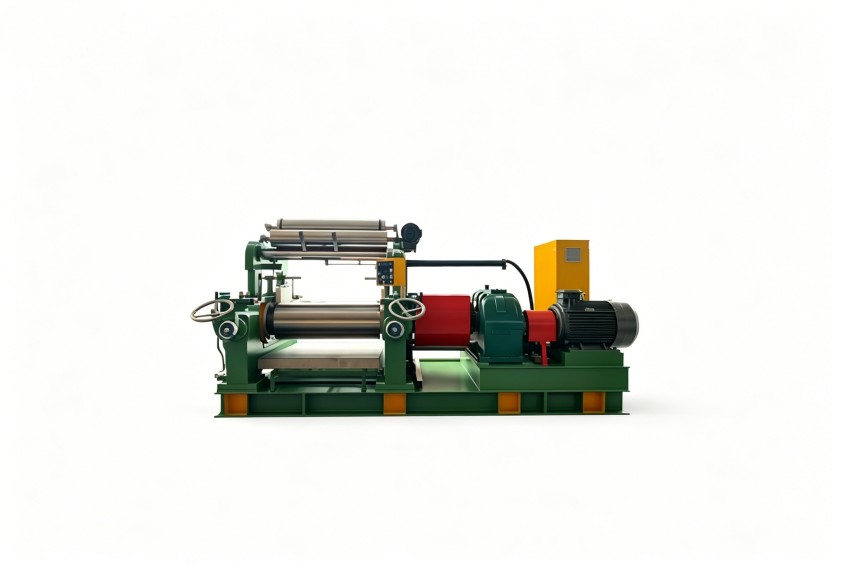
如果温控精度不够,比如辊面温度在设定值上下反复波动超过5℃,胶料在辊缝里的软化程度就会忽高忽低。软化不充分的颗粒被辊筒碾压后,并不会立刻消失,而是以半塑化状态嵌入胶片表面,冷却后就成了肉眼可见的麻点。
排查时建议先做两件事:
- 用接触式测温枪实测辊面两端和中间的温度差,看是否超过工艺要求范围
- 观察升温阶段是否有明显的温度过冲现象,过冲往往会导致物料局部焦烧或塑化不均
填充系数和翻炼方式,直接影响分散效果
线缆料,尤其是含有阻燃剂或无机填料的配方,对剪切分散的要求很高。开炼机工作过程中,堆积在辊缝上方的料堆大小,决定了物料实际受到的剪切次数。如果填充系数偏低,堆积料太少,物料在辊缝中停留时间不足,填料团块自然不容易打开。
更常见的问题出在翻炼操作上。手动翻炼时,如果操作工的节奏不固定,或只做简单的切割打卷,就会导致一部分物料在辊面上反复经过,而另一部分物料始终在料堆中间得不到充分剪切。这样的胶料拉出来的片子,表面可能看不出明显颗粒,但仔细观察,会有局部光泽差异或轻微凹凸。
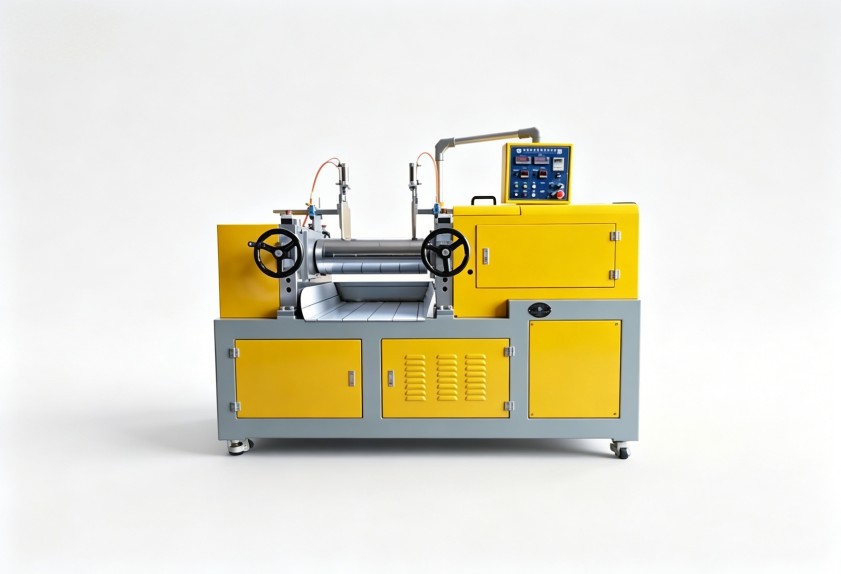
一个简单的改善办法是,在工艺卡上明确规定翻炼的切割方式、翻炼方向和持续时长,而不只是写“翻炼均匀”。用标准化动作,减少人为波动。
从异常处理到设备能力,先做这两项评估
当操作层面的因素都被排除后,再考虑设备本身的能力边界也不迟。针对出片质量稳定性,重点看两项:
第一,辊筒间隙的调节精度。间隙是否能在负载状态下保持稳定,直接影响片材厚度的一致性和剪切效果。第二,温控系统的响应速度。对于电缆料这种对温度敏感的材料,更快的升温补偿意味着更小的辊面温差,也就意味着更均匀的塑化。
利拿实业在开炼机的温控管路设计与辊筒加工精度方面,有超过15年的技术积累,能够为非标工况提供更贴合实际生产的混炼成型设备方案。
排查线缆料开炼出片问题,核心顺序是:先查温度实测值,再规范翻炼操作,最后评估设备精度。每一步都有明确的改善空间。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。