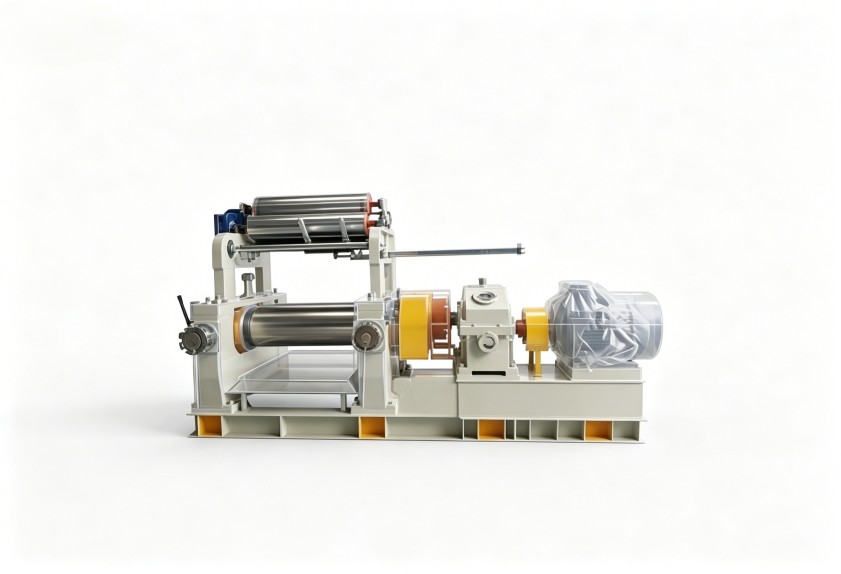
电线电缆料混炼批次波动大?先从开炼机温度控制细节排查
塑料开炼机温控波动时,电线电缆料批次稳定性从哪里查起?
电线电缆料的混炼质量,直接影响绝缘层和护套的电性能与使用寿命。用塑料开炼机生产PVC、PE或低烟无卤电缆料时,同一配方出现批次波动并不少见:粉料团聚、局部焦烧、片材颜色不均,这些问题往往被归因于操作工水平,却很少有人检查设备温控本身。本文从辊面温度分布、冷却循环控制、批次管理制度三个角度,分析批次波动的原因与排查方向,帮助您减少返工和材料损耗。
辊面温度与料温,不是一回事
塑料开炼机的混炼效果,并不完全取决于温度表上的设定值。热量通过辊筒壁面传递给物料,辊面温度分布、换热效率、冷却介质的流量变化,都会让实际物料温度偏离显示值。如果整幅辊面温差明显,稳定剂、阻燃剂等小料就容易分散不均,最终在电缆料的力学性能和电性能上体现出来。因此排查批次波动,先要确认辊面温度是否均匀,而不是急着调整配方或延长混炼时间。
先分清是设备状态,还是工艺参数没对齐
出现批次波动时,建议做三步基础排查。第一,记录各测温点在空转和负载状态下的温差;第二,观察不同季节、不同生产节奏下的温控曲线,看是否出现共性规律;第三,对照工艺卡,检查设定温度、投料顺序、翻炼时间是否严格执行。如果操作相同而波动依旧,问题大概率出在设备温控能力;如果操作本身出入大,则要从工艺纪律入手,前者需要改进设备,后者需要规范执行。

三个日常管理动作,减少批次差异
- 建立辊温校准周期:测温探头漂移会让显示值失去参考意义,定期校准比临时调整更有效。
- 关注冷却水侧状态:水垢、流量不足会削弱降温能力,高温季节尤其明显,不能只看加热是否正常。
- 固定翻炼节奏:把翻炼次数和时间写进作业指导书,减少人为因素带来的变量。
把温控需求写进选型要求
对于电缆料厂家而言,塑料开炼机的价值不只体现在产能上,更体现在长期批次稳定性上。在选型或现有设备改造时,建议把温度均匀性、响应速度和维护便利性作为重要考察项。利拿实业在橡塑设备领域拥有70多项自主专利技术,可结合电缆料配方特点优化温控设计。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。