压延机生产电缆料厚度波动大?重点排查辊温与供料环节
电线电缆料压延厚度忽厚忽薄?从辊温与供料环节入手排查
压延机的厚度控制,直接决定电线电缆料的绝缘层与护套质量。厚度一旦忽厚忽薄,整批线缆料可能因电气性能不稳定而降级,返工成本和材料浪费也随之上升。不少厂家遇到这类问题时,第一反应是反复调整辊距,却发现波动依旧——问题往往不在机械精度,而是温度与供料环节的工艺波动。本文从辊温控制和前段供料稳定性两个维度,梳理排查方向,帮助您减少无效调整。
厚度波动反复出现,问题不一定在辊距
辊距决定的是两辊之间的理论间隙,但压延机运行时,实际厚度还取决于物料在辊筒间的流动状态。物料温度波动、黏度变化、供料量不均,都会让压延压力不断变化——此时再精确的辊距设定也无法稳定出片厚度。事实上,想单纯靠调整辊距解决厚度波动,往往越调越难控制,还可能增加辊筒局部受力不均的风险。更有效的做法是,先检查辊距之外的因素。
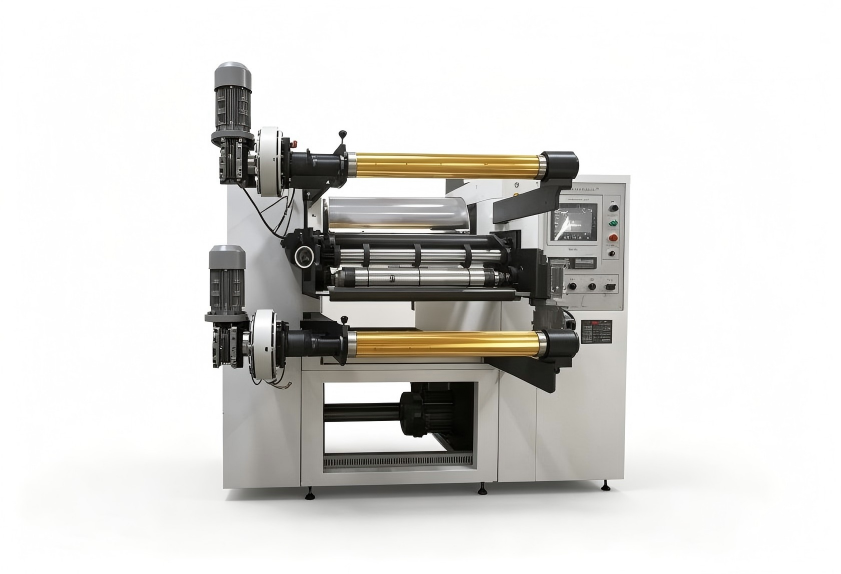
辊温控制是厚度稳定的第一道关口
物料在压延过程中的流动性,对温度变化非常敏感。辊筒表面温度不均匀,或温控系统响应偏慢,都会导致物料局部塑化状态不一致,片材厚度自然跟着波动。排查时建议按以下顺序进行:
- 测量各辊筒表面温度是否均匀,特别留意辊面两端与中部的温差;
- 观察温度出现偏移后,系统多久能恢复到设定范围;
- 将不同批次、不同配方的物料在相同温度条件下的厚度表现做对比。
如果温度环节存在明显波动,优先解决温控问题,再评估其他因素。
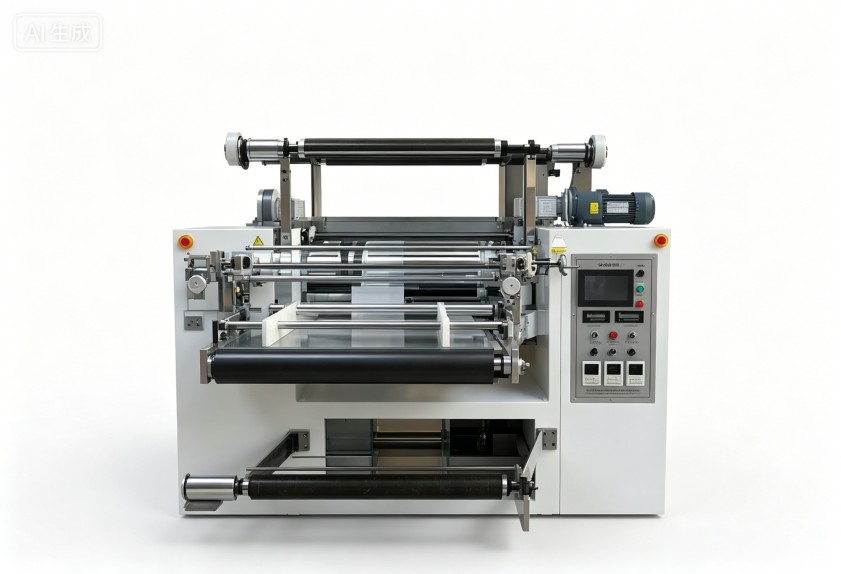
供料不均匀,先看前段混炼的稳定性
供料不均对压延压力的影响同样直接。供料量出现波动时,辊筒间堆积胶料忽多忽少,压延压力随之起伏,片材容易出现局部偏薄或表面缺陷。这种情况下,操作人员再努力调整设备,效果也十分有限。供料不稳定的源头,往往要追溯到前段混炼环节——密炼或开炼出料不均匀、胶料批次差异大,都会直接传导到压延工序。利拿实业在密炼机、开炼机等混炼设备的研发与制造方面有多年经验,能够从混炼源头提升胶料均匀性,为压延工艺创造更稳定的供料条件。

把厚度控制关口前移,比反复调设备更有效
厚度控制不能只盯着压延机本身的辊距和辊速。把辊温、供料、混炼均匀性作为一个整体来看,更容易找到真正的影响环节。设备配置阶段如果充分考虑胶料特性、配方敏感度和生产节拍,后期调整的空间会宽裕很多。与其等厚度波动出现后再反复调试,不如在工艺设计阶段就把控制关口前移到混炼与供料环节。这也是整体解决方案比单机设备更有价值的原因所在。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。