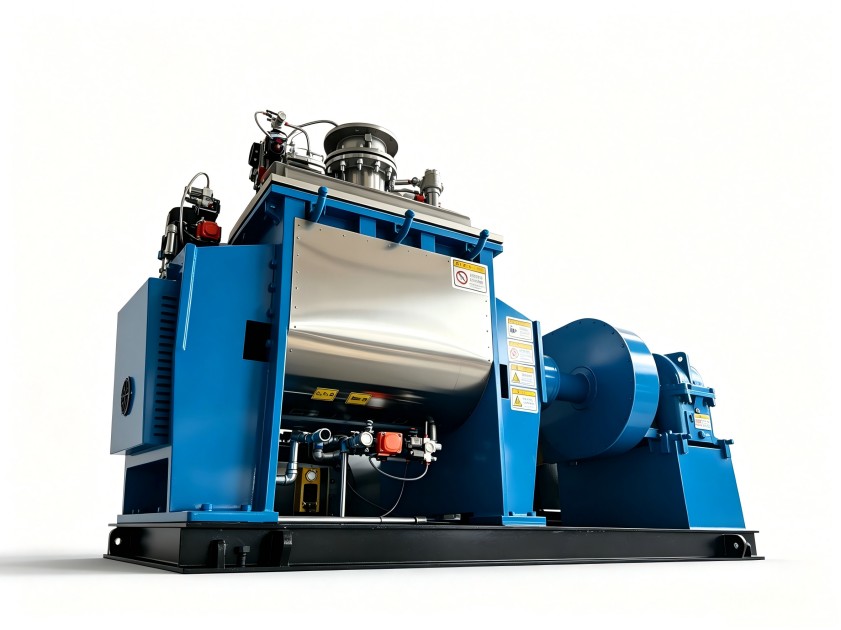
橡胶密封件车间密炼机温升异常?先从转子间隙和润滑查起
橡胶密封件生产中,啮合机保养如何排计划
橡胶密封件生产对混炼温度很敏感,配方中硫化剂分散不均或温度漂移,直接表现为焦烧、表面气泡和尺寸不合格。很多车间把“利拿啮合机保养”等同于定期换油、清灰,等设备出现异响或温升异常才停机检修。实际上,啮合型密炼机的保养节奏与转子磨损、润滑状态、温控精度直接相关,需要按设备实际工况排计划。本文从三个容易忽略的检查点入手,帮您减少非计划停机,稳定批次质量。
啮合机保养跟不上,密封件生产先“报警”
橡胶密封件常用高硬度、高填料配方,混炼过程中啮合转子持续剪切,摩擦热量集中。保养不到位时,摩擦热不能被及时带走,胶料温度逐步爬升。操作工若只调冷却水或降转速,胶料塑化程度和分散均匀性已经改变,后续硫化出来的产品往往出现局部欠硫或硬度波动。这属于设备状态变化引发的工艺偏差,不是单靠调参能解决的。
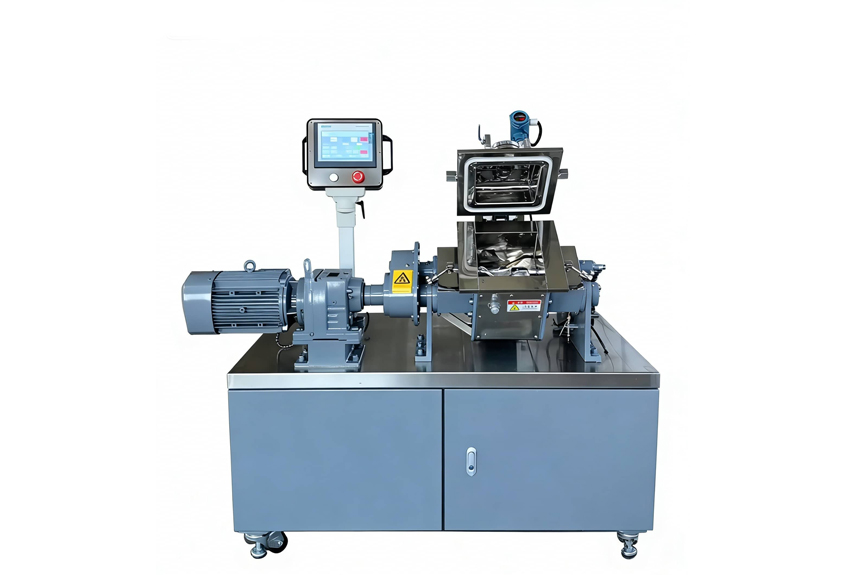
温升异常先查转子间隙,别急着动工艺参数
啮合型密炼机的转子间隙决定剪切强度与热量分布。长期使用后转子面磨损,间隙逐渐变大,胶料受到的剪切变弱,混炼时间延长、温升反而更高。保养时应当对照设备出厂基准测量转子间隙,记录变化趋势。要判断设备状态,不能只看运行时间,利拿啮合机保养应围绕转子间隙、轴承游隙等硬指标展开,再决定是调整工艺还是安排修复。对使用年限较长的设备,这一点尤其重要。
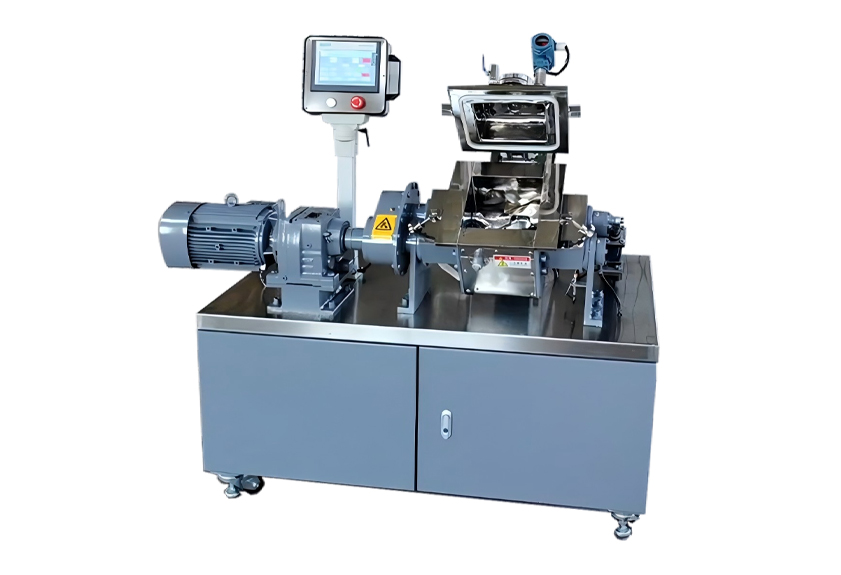
润滑系统不是“加够油”就行,油路状态更重要
啮合式密炼机转子轴承负载较大,润滑失效会先表现为轴承温度升高、局部异响。常见误区是只补充油脂,不清理旧脂、不检查油路。旧脂氧化结块后,新脂无法到达摩擦面,轴承磨损速度反而加快。保养应包含油路通畅性检查和润滑脂牌号核对,避免因润滑不当导致转子卡滞或密封失效。另外,润滑脂渗入混炼室会污染胶料,在密封件外观要求高的场合,更要关注密封部位的磨损情况。
把保养动作排进批次计划,用记录驱动判断
保养不应和连续生产抢时间,而应嵌入批次计划。针对密封件胶种多、切换频繁的特点,可以按胶料腐蚀性、填充含量设定不同检查频次。点检记录要具体:转子间隙、轴承温度、油压、电流曲线。操作工交接班时,把异响和温度变化写进交接记录,维修人员据此判断是否需要提前保养。把上述动作纳入周期计划,利拿啮合机保养才算形成闭环。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。