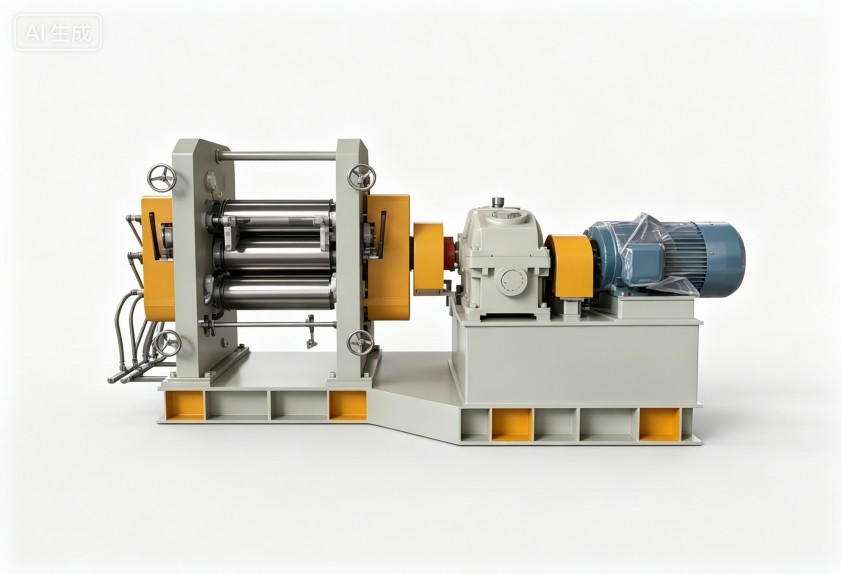
小型压延机片材表观异常?辊筒温度控制比辊距更值得排查
小型压延机出片不稳定?辊筒温控的三个排查维度
电线电缆料压延出片后出现厚度波动、表面流痕,多数工厂先调辊距、再对转速,反复折腾后合格率仍上不去。这里常有一个被忽略的因素:辊筒温度控制。温度变化对聚合物流动性的影响,常常比机械调整更直接。本文从辊面温差、温控精度、冷却响应三个维度,分析小型压延机出片质量的温度影响因素,并提供现场排查方向。
聚合物对温度的敏感程度,往往超出想象
电缆料在压延中要经历剪切、拉伸和冷却定型。多数高分子材料在加工温度附近,粘度随温度变化明显:辊温偏高几度片材偏薄,偏低几度表面粗糙度就会增加。更棘手的是,连续生产时剪切热不断累积,辊面温度始终在动态变化。如果只盯着温控表设定值,不去看辊面实际温度,厚度公差就容易漂移。所以,判断小型压延机温控能力,关键不在温度设得对不对,而在温差控制得好不好。
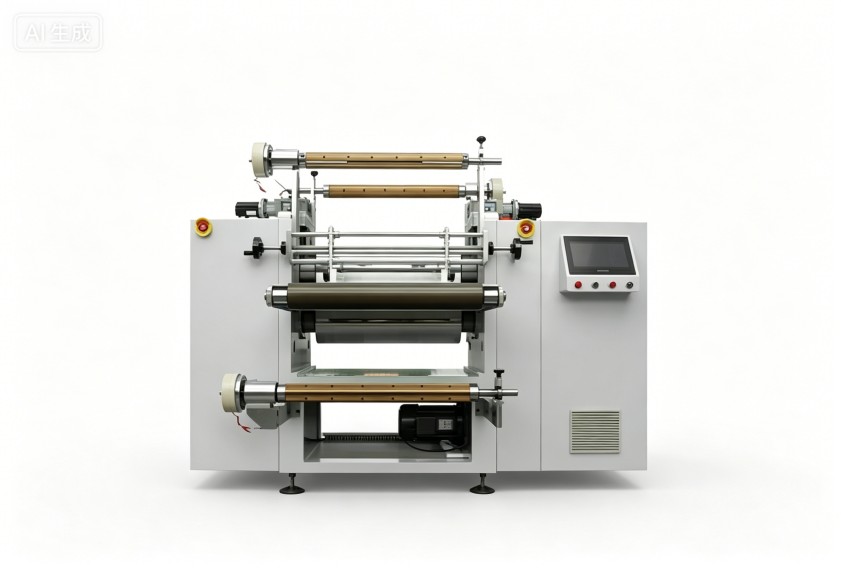
判断小型压延机辊温控制水平,看三个维度
- 辊面温差:同一根辊筒工作幅面内,进料端与出料端散热条件不同,难免存在温差。若温差过大,片材横向厚度就不均匀。
- 温控精度与响应:加热逻辑和测温反馈方式,影响辊温能否稳定在设定范围内。升温快但过冲明显,容易让开机初期的片材报废率偏高。
- 冷却回路设计:生产过程中剪切热持续输入,仅靠加热系统无法平衡辊温。冷却通道的布局与流量调节能力,决定了连续生产中温度能否保持稳定。
电缆料现场排查,先用温度数据说话
出现片材厚度波动或表观缺陷时,可按三步排查:
- 在缺陷明显的区间测量辊面横向温度分布,看缺陷位置与温差区间是否吻合。
- 记录开机后辊温从设定到稳定的时间,过冲幅度大说明温控策略需要调整。
- 检查冷却水流量与进水温度,排除外部因素干扰。
若温度数据没有明显异常,再微调辊距与转速,排查逻辑更清晰。
选购设备时,这样判断温控系统是否够用
向制造商了解三点:辊面测温是单点还是多点,能否反映整幅工作面的温差;温控调节逻辑是否有抑制过冲的策略;冷却通道结构是否匹配电缆料连续生产的散热负荷。这些信息在样机试机时重点验证,比只看参数表更有参考价值。

不同配方的电缆料,对辊温稳定性要求差异很大。利拿实业在橡塑设备温控系统设计与工艺匹配方面有多年经验,支持结合具体胶料配方做针对性调整。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。