

密炼机喂料总卡顿?色母粒车间的排查重点不在转子
密炼机喂料段反复卡料,色母粒色差问题要从喂料机找原因
色母粒生产中,喂料段断断续续、架桥或下料偏慢,往往直接表现为一批料一个色。很多车间先把压力、温度、转速轮番调了一遍,问题依旧。实际上,喂料环节和设备匹配度之间的关系,比大多数人预想的更直接——这个环节不解决,后段工艺调得再细也很难稳定。
喂料能力是否“够得着”密炼室的吃料速度
金属密炼机在工作时,密炼室内的转子每转一圈都需要新的物料补充。喂料机的送料能力如果跟不上转子吃料的速度,密炼室就会在欠料状态下空转,胶料在室内的停留时间忽长忽短。
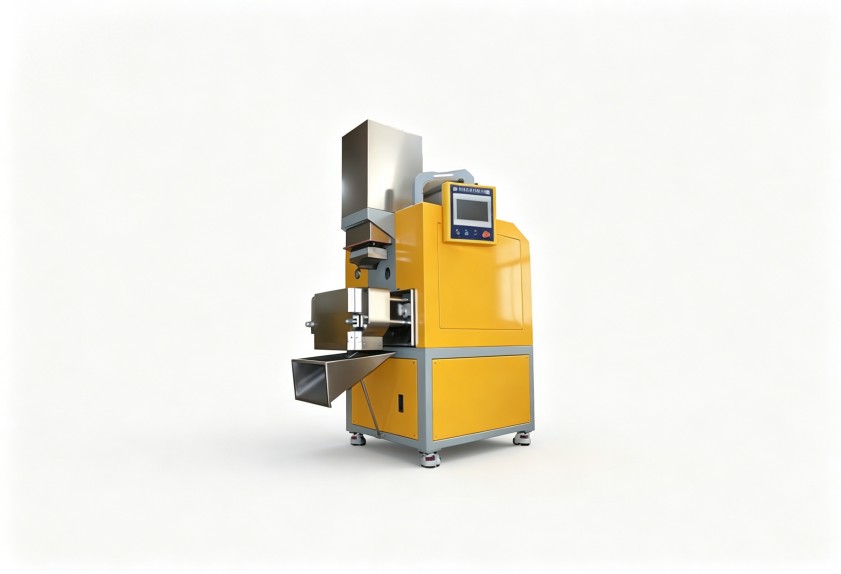
喂料能力与密炼室容积的匹配关系,是判断问题的基础。容积大的密炼室,每车吃料量多,喂料机的仓体容量、输送角度、推料行程也要相应加大。只看喂料口尺寸、忽视整体通过能力的现象,在色母粒车间里不少见。
喂料稳定性的关键不在电机大小,在密封与温控设计
喂料段卡顿,常被归咎于物料太粘或电机动力不足。但更多时候,问题藏在密封结构和温度控制的配合上。
密炼机工作时产生的热量会向喂料段传导,物料在喂料通道内提前升温、软化、粘连,再被压实后就会结块。喂料段的密封形式决定了热量侵入的程度,冷却通道的设计则影响温度是否可控。这两个细节处理不好,喂料过程会呈现“时快时慢”的规律性波动,且和密炼室内的混炼状态相互干扰。
色母粒车间排查喂料问题的三个落点
对于色母粒这类对分散均匀性要求高的物料,喂料的影响会被放大。排查建议按以下顺序逐步确认:
- 观察喂料连续性:记录每车喂料完成时间是否存在周期性拉长,排除转子转速误判的因素。
- 检查喂料段温度:用手背触摸喂料通道外壁,若明显烫手且停机后仍有持续发热感,说明隔热密封或冷却设计有待加强。
- 核对填充系数:喂料机实际送料量与设定填充系数是否一致,尤其要留意物料松装密度变化后是否做过相应修正。
这三步做完,大致可以判断问题出在设备本身还是工艺参数上。若属于前者,则需要从选型层面调整喂料方式,例如翻斗式与螺杆式喂料对不同形态色母粒基料的适应性差异。利拿实业在成套密炼机组的喂料系统设计上具备非标定制能力,可根据物料形态和工艺需求配置相应的喂料结构。
选型建议与投入产出思路
色母粒车间的喂料问题,大多不是换一台“更大”的喂料机能解决的。更换喂料机前,建议先让设备方提供密炼室容积、转子构型与喂料能力的匹配计算说明,确保喂料规格与现有密炼机属于同一设计逻辑。成套采购时则优先要求喂料段密封与温控做整体设计,而非简单拼装。
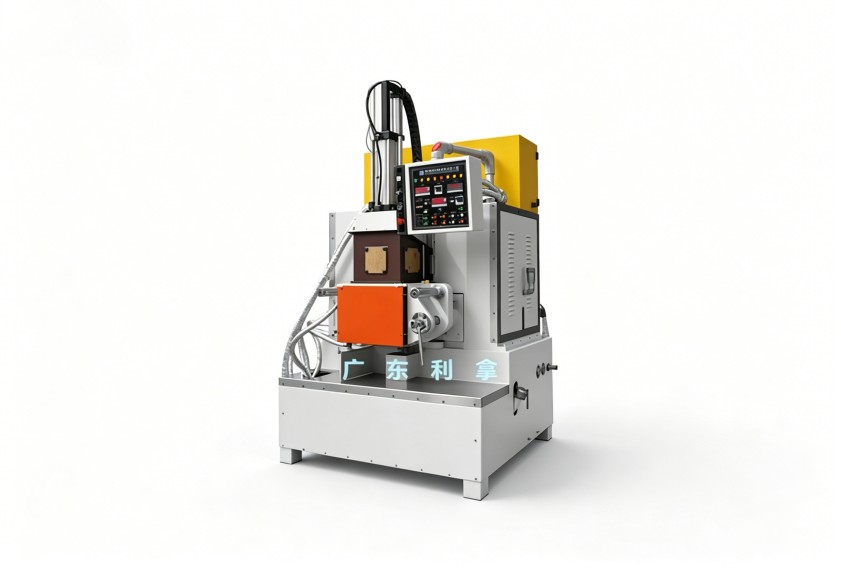
与其反复调整后续工艺弥补喂料波动,不如在设备层面先把这处基础环节做扎实。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
