

轮胎帘布压延厚度波动大?先看辊筒温度和速比设定
帘布压延厚度波动,问题可能出在压延机的工艺宽容度
轮胎生产中,帘布压延厚度不均会直接導致动平衡超差、胎体强度波动,后续工序只能被动降等。很多厂家把责任归咎于胶料门尼波动,但设备本身的温控精度与速比设定,往往是更隐蔽的变量。本文从工艺参数和部件性能入手,梳理选型时应重点考察的三个维度,供设备更新或新线规划时参考。
辊筒温度:表面测温与介质控温是两回事
帘布压延要求辊筒表面温度横向误差控制在极小范围,但不少设备控温显示的是导热油进出口温度,并非辊面真实温度。若辊筒内部流道设计不合理,辊面中部与两端温差偏大,胶料流动性就不一致,厚度自然难以稳定。考察设备时,务必确认测温方式。
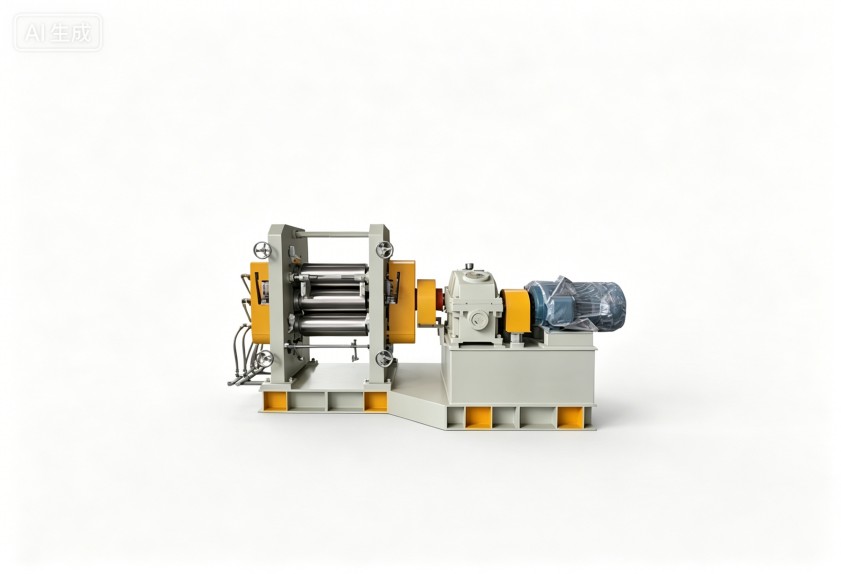
速比设定:剪切状态决定胶料贴合质量
速比即辊筒线速度之比,直接影响胶料在辊隙中的剪切生热和延展状态。速比过大容易导致帘布打褶或胶料焦烧;过小则胶料渗透不足,易产生气泡。工艺上需要根据帘线密度、胶料门尼和压延速度反向确认设备的能力边界——即设备允许多大范围的速比调节且保持同步精度。
辊筒刚性:横向厚度波动的物理底线
即使温控和速比都理想,辊筒在负载下产生的挠曲变形仍会使帘布中部偏厚、两边偏薄。要判断设备能否应对宽幅帘布,不能只看辊筒直径,还要看辊面长度与辊体结构的比例,以及是否配置了轴交叉或预弯曲补偿机构。这些细节决定设备的长期工艺稳定性。
不同压延机在工艺参数上的差异
不同厂家生产的压延机,在同等标称规格下,实际工艺宽容度差异显著。例如:
- 温控系统:辊面测温点的数量与位置,是否支持分区补偿。
- 速比机构:传动齿轮精度与润滑方式,是否支持无级调速且低速稳定。
- 机架刚性:牌坊结构设计与加工精度,是否预留抗挠曲补偿接口。
这些因素共同决定设备吸收胶料波动、维持设定参数的能力。单纯对比辊筒尺寸容易忽略生产中的真实表现。
设备选型的评估重点
轮胎厂评估压延机是长期投资,应回归工艺要求,结合具体胶种和帘布结构,关注设备在温控精度、速比范围和刚性储备上的真实水平。建议要求设备供应商提供同一规格下的流道设计细节,并论证其在类似工况中的表现;必要时制定试机验证方案,用实际帘布压延数据而不是样本参数来作判断。

如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
