

硫化机型号参数对橡胶密封件尺寸稳定性的影响有多大?
选硫化机型号参数,橡胶密封件厂家先盯住温度、压力和时间的匹配
橡胶密封件在模具中完成硫化,尺寸稳定性却常因设备选型不当而波动。很多厂家选硫化机时只关心合模力,忽略温度均匀性、压力保持能力和时间匹配,结果同批次产品的硬度、回弹、飞边厚度参差不齐。更有厂家用同一台设备生产不同胶种,却很少校准温度曲线。本文从这三个工艺维度拆解硫化机型号参数的判断要点,帮助您建立一套不依赖销售话术的选型思路。
热板温度均匀性,直接决定硫化深度
橡胶密封件截面厚度通常不大,但胶料传热慢。热板表面如果存在温区,薄壁处先熟、厚壁处欠硫,产品批次差异自然出现。选型时不要只看仪表显示温度,要拆开看热板结构、加热管布局和温控精度。设备规格书上的参数会列出温度范围,但真正影响质量的往往是均匀性这类容易被忽略的细节。对薄壁密封件,可要求供应商提供热板多点测温记录作为验收依据。
压力保持能力,比名义合模力更值得较真
密封件模具型腔充满后,硫化过程中胶料会软化流动,合模力如果出现瞬时波动,毛边和尺寸偏差就不可避免。型号参数里的额定压力代表液压系统能力,不代表实际保压稳定性。建议重点考察压力传感器响应速度、液压阀密闭性以及热板平行度。对多数橡胶密封件来说,稳定压力比大压力更有意义。尤其当产品存在大平面或复杂沟槽时,压力波动对飞边的影响会被放大。
硫化时间设定,要和混炼均匀性配合考虑
硫化时间常被当作硫化机参数单独调整,实际上它和胶料混炼状态关系密切。混炼不均匀的胶料,局部硫化速度不同,设定理想时间也难以消除批次波动。因此,在评估硫化机型号参数前,先确认上游密炼设备的填充系数、转子转速和温控能力是否稳定,同时留意混炼胶的门尼粘度和焦烧时间。利拿实业在混炼设备上有多年工艺积累,可以通过非标定制方案提升胶料均一性,为后续硫化创造更可控的输入条件。
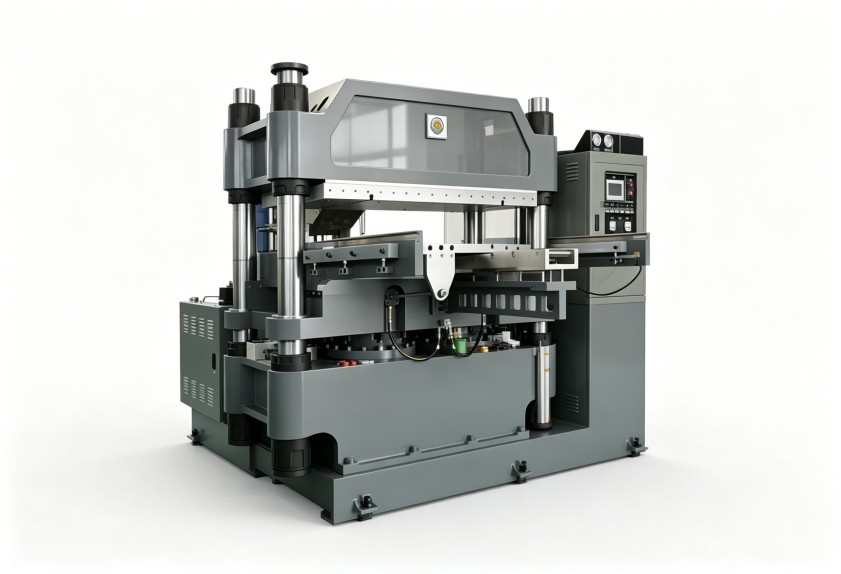
橡胶密封件硫化机选型的常见误区与行动建议
- 误区一:合模力越大越好。功率增大意味着能耗和采购成本上升,对薄壁密封件未必有益。
- 误区二:只看温控仪表,不验证热板实际温差。
- 误区三:忽略层数和热板尺寸,把小尺寸产品的需求装进大设备。
- 误区四:把硫化机当成独立设备,忽略它与密炼机、开炼机之间的工艺衔接。
- 行动建议:整理常用胶种和产品规格,列出需要的硫化温度、压力、时间范围,再逐项对照设备型号参数。对不确定的部分,优先做工艺试验验证,并向厂家确认是否提供试模数据支持。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
