

高分子混炼总出僵块?大型开炼机的温度与剪切该怎么调
辊温与剪切配合不当,高分子混炼的隐形瓶颈
高分子复合材料混炼,最常见的问题不是设备不转,而是混炼后的胶料出现局部僵块、交联不均,或者粉料团聚无法打开。多数现场第一反应是延长混炼时间,但时间拉长往往加剧材料热历程,得不偿失。事实上,辊温与剪切的配合关系,才是决定分散效果的核心变量。本文就从这两个角度切入,谈谈大型开炼机在复合型材料混炼中的调机逻辑。
辊温控制:不只影响粘度,更决定分散下限
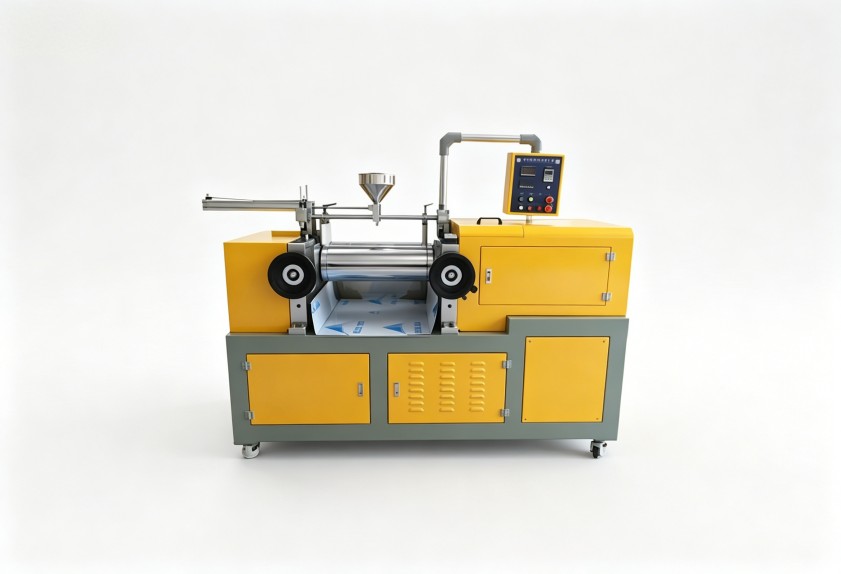
开炼机混炼高分子材料时,辊筒表面温度直接决定熔体粘度。温度偏低,剪切力虽然更大,但材料难以包辊,分散效率反而下降;温度偏高,材料变软,剪切传递衰减,团聚体不容易被拉开。常见误区是只盯着辊筒表面温度,忽略了辊筒内部冷却水流量的稳定性。大型开炼机通常配有温控系统,但若水路存在局部滞留,辊面温度就会呈现周期波动,材料受热历史不均,最终表现在混炼胶的均一性上。
现场调整时,应根据胶料软化点和剪切敏感性,设定前后辊温差,并观察包辊状态来反推温度是否合适。这个迭代过程,比照搬工艺参数更贴合实际。
剪切效率:辊距与转速比的协同
高分子复合材料的分散,很大程度上依赖辊隙间产生的剪切应变。很多人以为把辊距调窄就能提高剪切力,但没有考虑转速比是否与之匹配。辊距过窄,加上转速差偏大,局部温升会非常快,容易引起材料降解或早期交联。反之,辊距偏宽,即使转速比正常,剪切作用也显得“温柔”,难以打破粉体团聚。
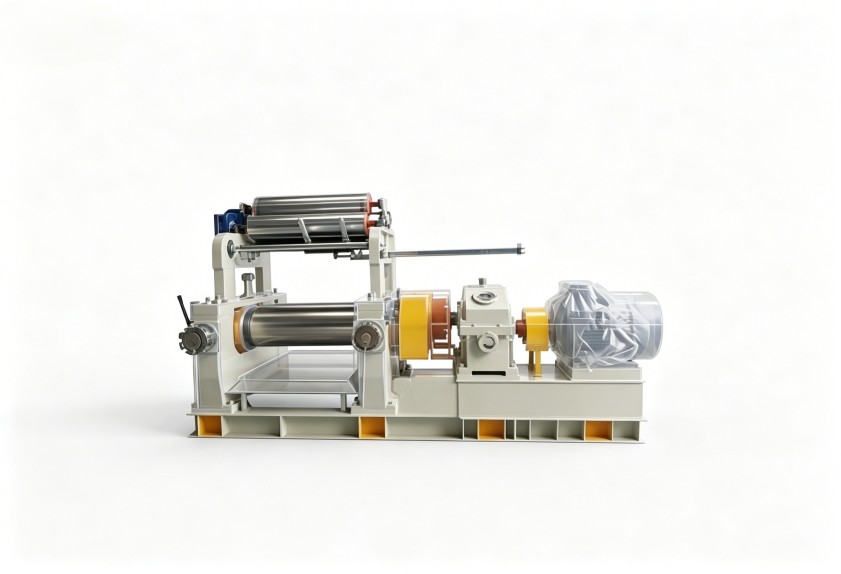
合理的做法是:将辊距分阶段收紧,并同步调整堆积胶量,让材料在辊隙前保持适度的翻搅状态。大型开炼机惯量较大,调整辊距后的响应有延迟,操作上应小幅多次,而非一步到位。
薄通是判断混炼效果的实用标尺
判断混炼是否到位,不必依赖精密仪器,薄通就是一个直观手段。取少量混炼胶,打薄通后在光源下观察。若表面仍有细微颗粒感,说明分散不均匀;若出现局部透明或发黏,则提示温度控制可能偏高了。将这一观察结果反馈到下一次辊温和辊距的设定上,能显著减少调机时间的浪费。
值得注意的是,不同高分子体系的剪切敏感性差异很大,填料粒径、表面处理方式都会影响开炼工艺窗口。因此,任何设备调整都应基于具体配方来验证。
设备配置:为温度与剪切留出调节余地
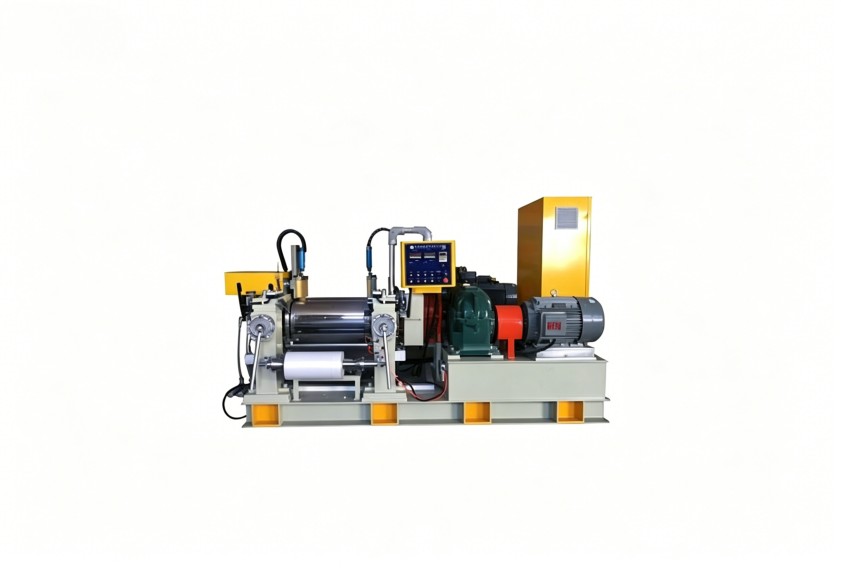
如果经常处理高填充或高粘度体系,选择大型开炼机时,应重点关注辊筒内腔流道设计和温控系统的响应灵敏度。部分机型支持分段冷却,有助于降低辊面温差。此外,传动系统的低速扭矩输出也很关键,直接关系到薄通操作时是否会出现卡顿或过载。利拿实业在温控系统与混炼工艺方面有多年积累,可提供针对性支持。
混炼车间的稳定运行,依赖操作者对设备的理解和合理的调机节奏。与其频繁更换配方,不如先摸透辊温与剪切的配合规律。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
