

橡胶密封件尺寸频繁波动,冷喂料挤出机温度控制该从哪查起
冷喂料挤出机生产密封件尺寸不稳?先理顺温控与转速参数
橡胶密封件对尺寸一致性和外观要求严苛,挤出环节一旦出现温度漂移或转速波动,废品率会在一两个班次内明显抬头。很多现场人员的第一反应是怀疑设备硬件损坏,其实更大的可能性出在冷喂料挤出机厂家设定的工艺参数与胶料特性不匹配上。本文从温度分区、机头压力、螺杆转速三个维度,梳理一套不拆机就能执行的排查思路,帮你在调机与选型之间找到合理的判断依据。
温度分层控制,是密封件挤出的关键关口
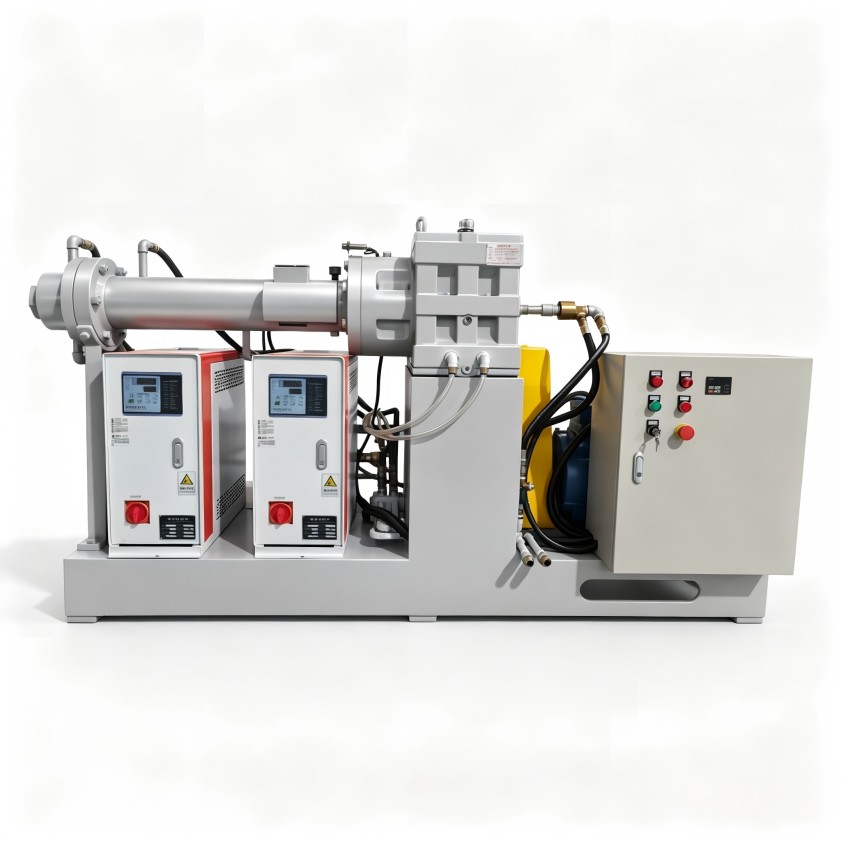
冷喂料挤出与热喂料最大的区别,在于胶料以常温状态进入机筒,升温几乎完全依靠外部加热和螺杆剪切完成。如果加温段与塑化段的温度设定缺乏梯度,胶料容易出现外焦内生的状况,反映到密封件产品上就是表面粗糙、内部气孔或熟化程度不均。
判断设备温控能力,不需要只看显示数值,重点观察两点:实际温度波动区间是否稳定,升温后回稳时间是否过长。同一个配方,在不同季节、不同批次胶料下,对温度敏感度差异很大。那些反复出现尺寸超差的产线,往往不是设备精度不够,而是没有针对冷喂料工艺重新校验温度曲线。这里也提醒一点:与冷喂料挤出机厂家沟通时,尽量提供胶种和门尼粘度范围,比只报型号更能获得有效支持。
机头压力与螺杆转速,尺寸波动的隐藏变量
挤出尺寸是否稳定,除了温度,机头压力波动是另一个常见根源。压力不稳直接导致出料量变化,密封件的外径和内径随之摆动。而机头压力又与螺杆转速、过滤网目数、机头流道结构强相关——转速略微上调,压力可能成倍变化。
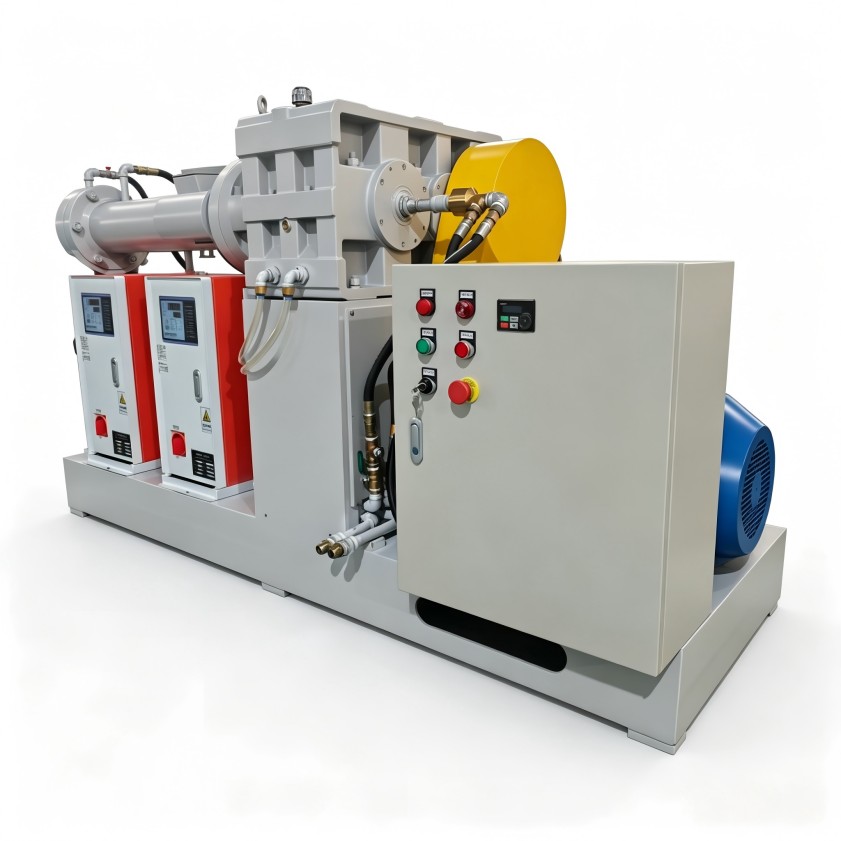
密封件胶料在机头内停留时间过长,还会带来局部焦烧,产品上出现硬颗粒或裂口。这种问题仅靠调温难以解决,需要同步确认螺杆的剪切能力和机头流道的通畅性。对现场操作者来说,建立转速—压力—尺寸的对应记录,比凭手感调机更有说服力。冷喂料挤出机厂家在做设备选型时,也应主动询问客户胶料的硬度范围和过滤精度要求,避免设备能力与实际工况错位。
异常排查,建议按这个顺序做
出现尺寸波动或焦烧现象时,不用急着拆螺杆,按以下顺序逐项排查,多数问题能快速定位:
- 先校准温度:用接触式测温枪对比机筒各区实际温度与控制表显数值,温差超过设定容忍范围再检查加热器和热电偶。
- 再看转速稳定性:空载与带料状态下分别记录转速波动,确认变频器和传动系统是否正常。
- 最后测机头压力:在挤出口安装临时压力传感器,观察压力曲线是否平滑,判断是否存在堵塞或喂料不均。
这套排查逻辑同样适用于新设备验收。向冷喂料挤出机厂家要求提供相同的验证流程,能更客观地比较不同设备的工艺适应性。
选型阶段,把工艺参数沟通放在报价之前
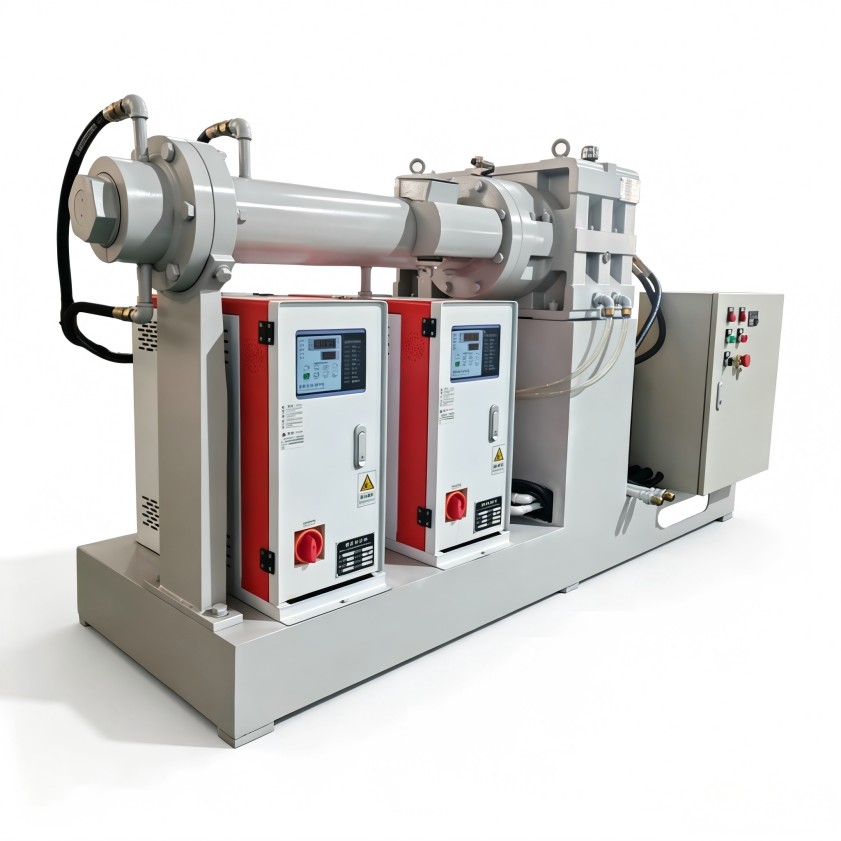
采购冷喂料挤出机,最先确定的不是容积或电机功率,而是你的胶料特性和生产节奏。密封件产品种类多、批次切换频繁,对设备清洁便利性和温控响应速度的要求,往往比单纯产能更关键。部分产线同时做橡胶和塑料制品,更需要在机筒结构和加热方式上做定制安排。
利拿实业的技术团队在客户提供胶种配方、产能要求和现有工况后,会给出配置建议和投资回报测算。设备交付不等于服务结束,后续的工艺陪产和生产培训同样是降低隐性成本的重要环节。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
