同样用啮合机混陶瓷粉末,为什么有的批次均匀,有的总出硬块?
啮合机粉末冶金混料:硬块与偏析的排查思路
陶瓷粉末混炼中经常出现硬块和偏析,压制时坯体密度不均,烧结后开裂报废,损失到最后一序才暴露。很多厂家把问题归咎于粉体水分或批次差异,实际逐一排查后会发现,混炼环节的填充系数、温控精度和混炼周期才是真正变量。啮合机粉末冶金混料出现异常,通常不是设备转不动,而是工艺参数与设备响应能力没有对齐。本文围绕这三个维度给出排查路径,供您在现有设备上做针对性调整,也为后续选型提供参照。
陶瓷粉末混炼的“硬块”从哪来
填充系数过高是常见原因。陶瓷粉体与粘结剂的体积比超出设备有效混炼容积后,物料无法形成有效翻转,局部团聚体被反复挤压却难以分散,出料时就以硬块形式存在。温控波动同样不可小看,粘结剂局部提前熔化,粉体颗粒表面润湿不均,会进一步放大偏析。啮合机粉末冶金与橡胶混炼不同,填充系数需要按粉体堆密度和粘结剂比例重新换算,不能直接套用橡胶的经验值。
同样的混炼参数,设备响应差在哪
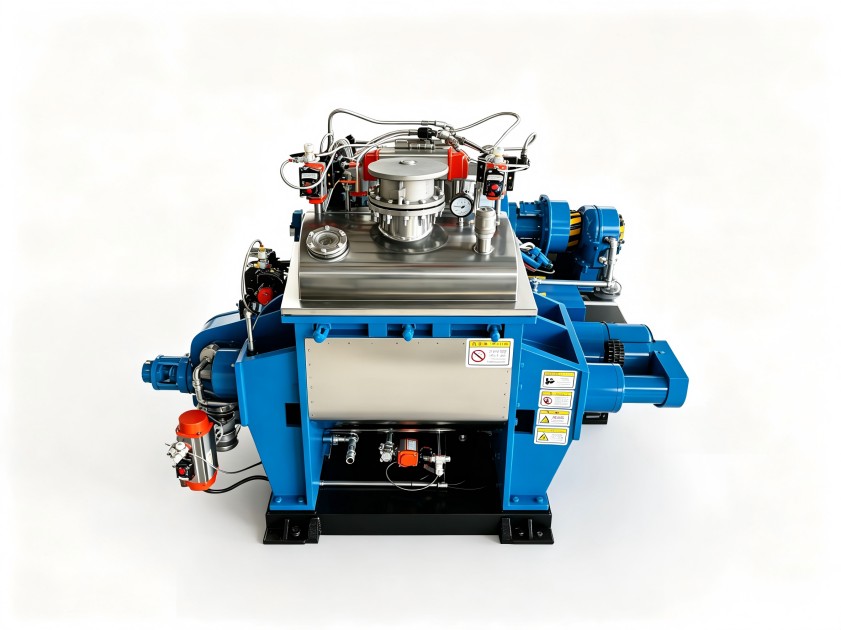
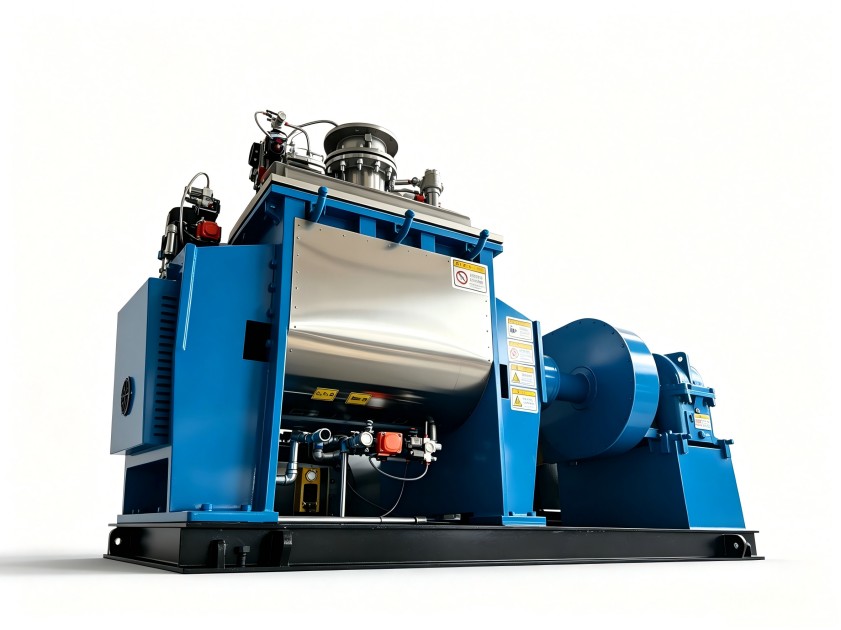
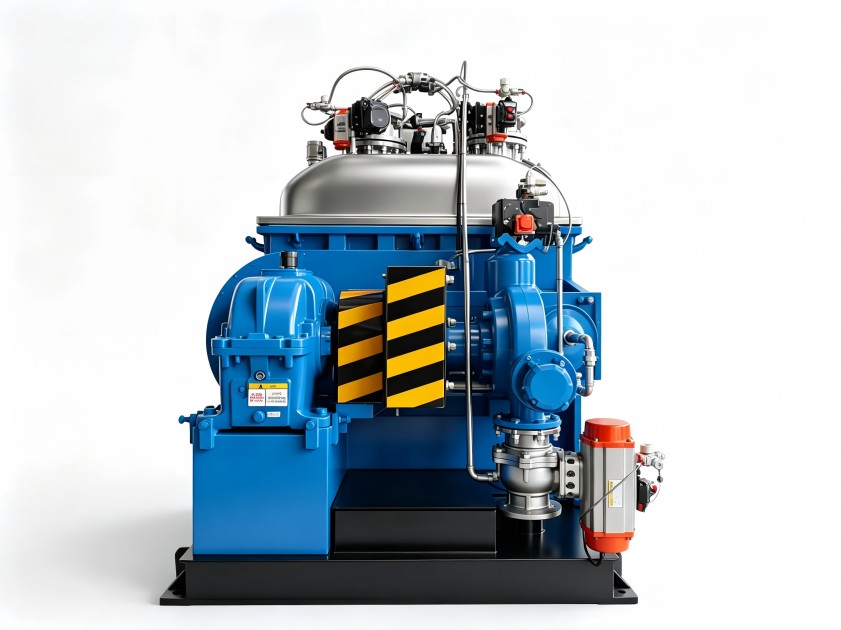
两台设备设定相同的温度和时间,效果也可能完全不同。温控系统响应速度、转子与腔体配合间隙、密封结构是否积料,都会影响批次稳定性。陶瓷粉末硬度高、磨耗大,对转子表面处理和密封件耐磨性的要求比橡胶混炼更苛刻。设备精度不足时,粉体容易在死角堆积,混炼周期被拉长,能耗也随之上升。利拿实业在密炼机、捏合机的转子结构和温控方案上有多年的非标积累,能针对高磨损粉体工况做针对性调整,减少这类隐性损耗。
粉末冶金混料异常,调整要分几步
第一步先确认填充系数是否合理,按实际容积和粉体特性重新核算,而不是沿用之前的习惯值。第二步观察温控曲线,升温滞后或过冲明显时,检查测温点位置和冷却回路是否匹配。第三步记录混炼周期内的电流变化,判断物料是否在预期时间内完成翻转。啮合机粉末冶金工艺中,批次波动出现时先建立这几项基础记录,再决定是否动参数,能省下大量试错时间。
选型时,把工况说清楚比追求参数更有用
陶瓷粉末种类多,氧化铝、碳化硅、陶瓷粉体的堆密度和磨耗特性差异很大,同一台设备很难兼顾所有工况。选购前明确粉体特性、粘结剂比例、单批次产能和温控精度要求,设备厂家才能据此匹配容积、转子形式与温控配置。非标定制不是简单加大电机或加厚钢板,而是围绕物料特性优化混炼室结构、密封形式和冷却效率。如果现有设备频繁出现混炼不均,也可以带着批次记录做工艺诊断,从参数层面寻找改进空间。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。