

密炼机温控和填充系数怎么调?新能源材料混炼先看这三个参数
新能源材料混炼,密炼机参数为什么那么难调?
做新能源材料改性的工程师常遇到一种情况:配方在实验室小机台上打得很顺,一上金属密炼机就翻车——要么扭矩波动大,要么排胶温度压不住,甚至同一锅胶料前后批次的分散一致性都对不上。问题往往不在设备本身,而在参数设定与设备特性的匹配上。本文不展开讲结构设计,只聚焦工艺参数层面,从温控精度、填充系数和混炼时间三个角度,梳理调机时容易被忽略的环节。
先判断混炼均匀性,再看参数怎么调
混炼不均匀在金属密炼机上的表现很多样:硫化后制品表面有疙瘩、断面有未分散的粉体颗粒,或者物性检测时拉伸强度波动明显。这些现象背后,通常与转子转速、上顶栓压力、排胶温度设定有关。但不少现场人员一上来就调转速,忽略了一个更基础的变量——填充系数。
填充系数:不是料越多越“省”,而是有效吃料体积的问题
设备铭牌上的容积是几何容积,但混炼时真正参与剪切分散的是有效工作容积。物料过多,顶栓压不下去,物料在转子顶部打滑,剪切效率反而下降;物料过少,物料与转子壁面接触不充分,热量传递不均。新能源材料中常见的陶瓷粉末、导电炭黑等高填充体系,填充系数通常要比橡胶制品低一些,具体需要根据堆密度和压实特性试凑。
温控精度:设定温度和实际物料温度是两回事
金属密炼机机身和转子的温控系统响应快,但物料在剪切过程中产生的摩擦热是动态的。如果只盯着仪表显示的设定温度,忽视排胶温度的实际曲线,容易出现“表显正常、物料过热”的情况。对于温度敏感的粘结剂体系,这个偏差会直接影响分散效果。
时间参数:转速和时间的搭配比单看时间更关键
混炼时间太长,物料可能过热降解;时间太短,填料分散不充分。但同一个时间设定,在不同转速下产生的剪切功完全不同。判断时间是否合适,更实用的方法还是看功率曲线或比能量累积值,而不是机械地按秒表停。金属密炼机普遍支持恒转速和变速混炼两种模式,变速混炼对短时间建立分散性的帮助较大。
从“调参数”到“定方案”:设备能力是参数发挥的基础
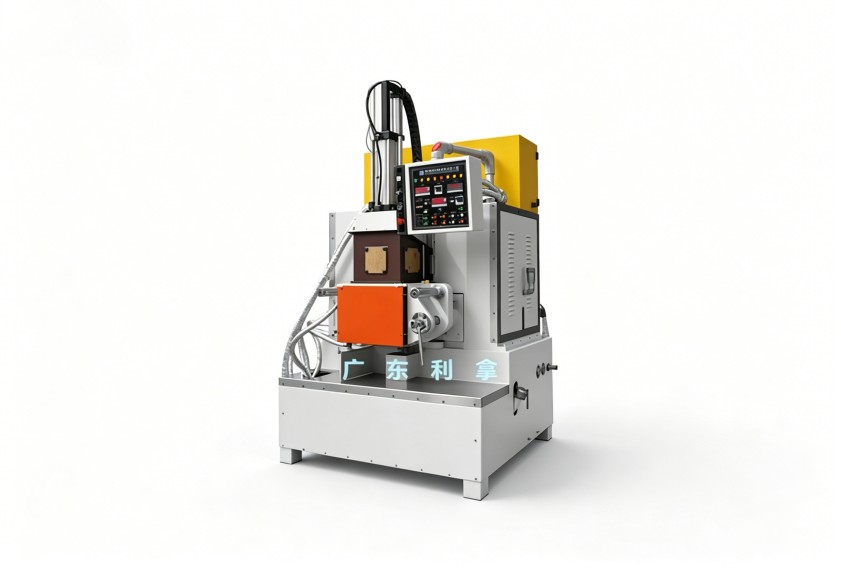
工艺参数的调试空间,很大程度上受设备配置约束。比如转子结构决定剪切效率、温控系统的响应速度决定排胶稳定性、卸料门密封形式影响批次一致性。利拿金属密炼机参数在不同容积、不同转子构型下都有差异,选型阶段如果能把胶料特性、产能预期和环保要求一并纳入考量,后期调机会顺畅得多。利拿实业支持全流程非标定制化方案,也愿意结合具体工况提供工艺优化方向上的沟通。
无论您是做新能源材料改性,还是兼顾橡胶与塑料多品类生产,决定混炼质量的始终是参数与设备特性的匹配度。建议先梳理当前困扰最大的异常现象,再从填充系数、温控精度、时间曲线三个维度逐一排查,逐步建立适合自己配方体系的参数基准。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
