

密封条尺寸忽大忽小?冷喂料挤出机的工艺参数排查思路
冷喂料挤出机做密封条尺寸不稳?先查喂料、温控和压力
密封条这类制品断面小、公差窗口窄,生产中最怕遇到尺寸忽大忽小、表面起泡或出现焦烧点。很多厂家遇到这类异常,第一反应是换胶牌号或者反复调整机头压力,折腾半天,问题却还在。当设备机械状态正常时,波动源头往往在冷喂料工艺的几个参数上。本文从喂料稳定性、温控精度和压力波动三个维度出发,帮您理清排查顺序,减少试错成本。
先确认波动来自胶料还是设备
密封条尺寸波动,原因可能来自胶料批次,也可能来自设备本身。比较快的确认方式,是记录同一配方下不同批次的硬度与门尼粘度,排除胶料因素后,再回头看挤出机的喂料环节。冷喂料挤出机直接吃冷胶条,喂料段的工作状态对挤出量的平稳性影响比热喂料更敏感,排查时值得优先关注。
喂料辊与螺杆转速不同步,挤出量就会时快时慢
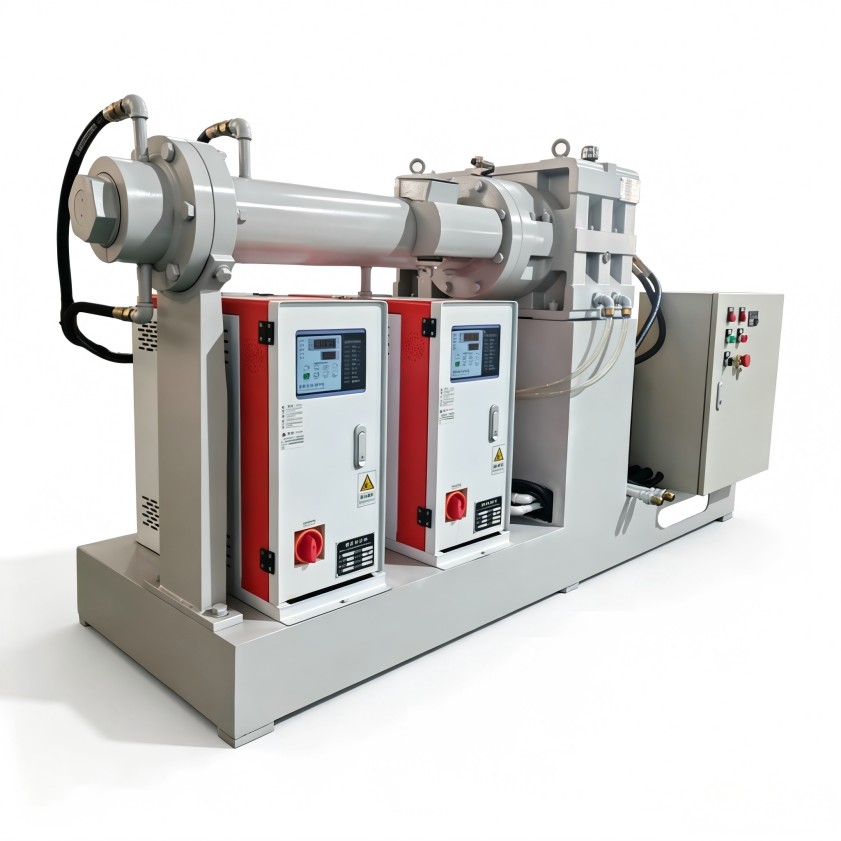
冷喂料工艺中,胶条进入喂料口后,靠喂料辊的剪切和输送作用被拉入螺槽。喂料辊转速与螺杆转速一旦不匹配,胶条就会打滑或者堆料,挤出量随之波动,直接反映为密封条截面尺寸不稳定。排查时留意喂料口是否有规律性停顿,同时连续称量单位时间出胶量,波动超过一定范围就要调整喂料辊与螺杆的速比。像利拿冷喂料挤出机密封条设备,在喂料段会采用针对硬胶和软胶区别设计的辊面结构,来减少这类打滑现象。
机筒温度不稳定,压力波动就会反映在断面上
密封条胶料对温度比较敏感。机筒温度偏高,胶料在机筒内提前熟化,机头位置容易出现焦烧痕迹;温度偏低,胶料塑化不均匀,断面粗糙、致密性差。比设定值更重要的是热稳定性:各段温度波动越小,机头压力波动就越小,密封条断面尺寸越一致。评估利拿冷喂料挤出机密封条设备时,可以重点看它的温控系统是否支持分区独立调节,以及温度反馈速度是否跟得上螺杆转速的变化。
把经验固化成参数,波动才能长期受控
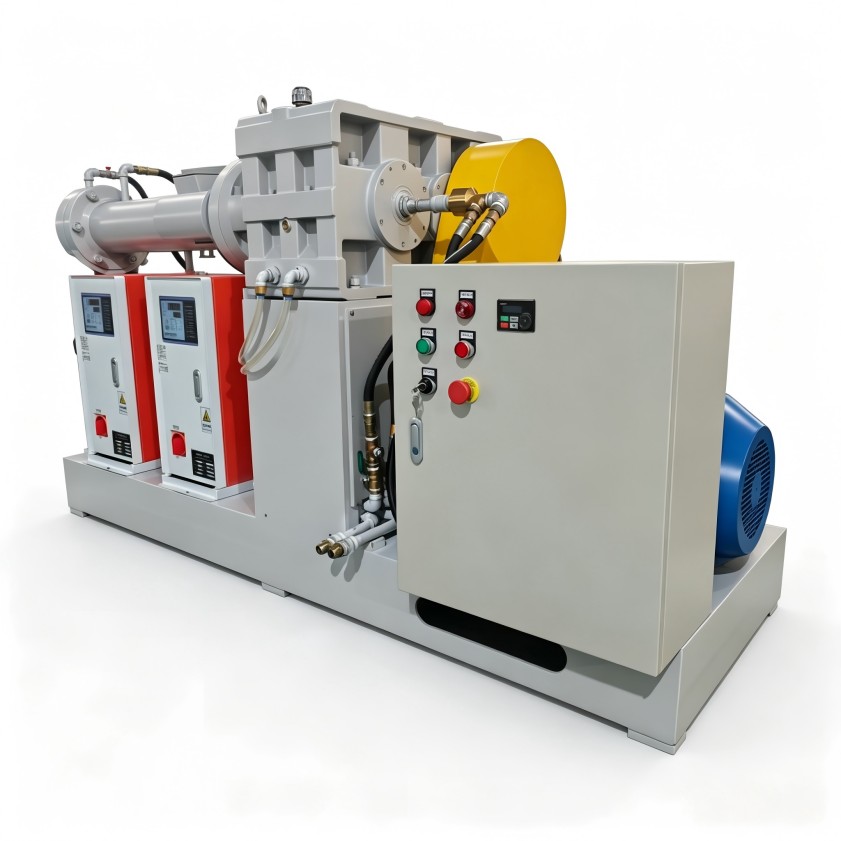
同一台设备做出不同品质的密封条,不少差异来自人工调节的随意性。操作工凭手感调机,换一个班次,参数就变了。更稳妥的做法,是将喂料辊转速、螺杆转速、各段温度、机头压力等参数固化到控制程序里,对应不同胶种保存为独立配方,生产时一键调用。从长期运行看,利拿冷喂料挤出机密封条设备的价值,更多体现在把工艺经验转化为稳定的设备动作,帮助密封条厂家降低对人工经验的依赖。
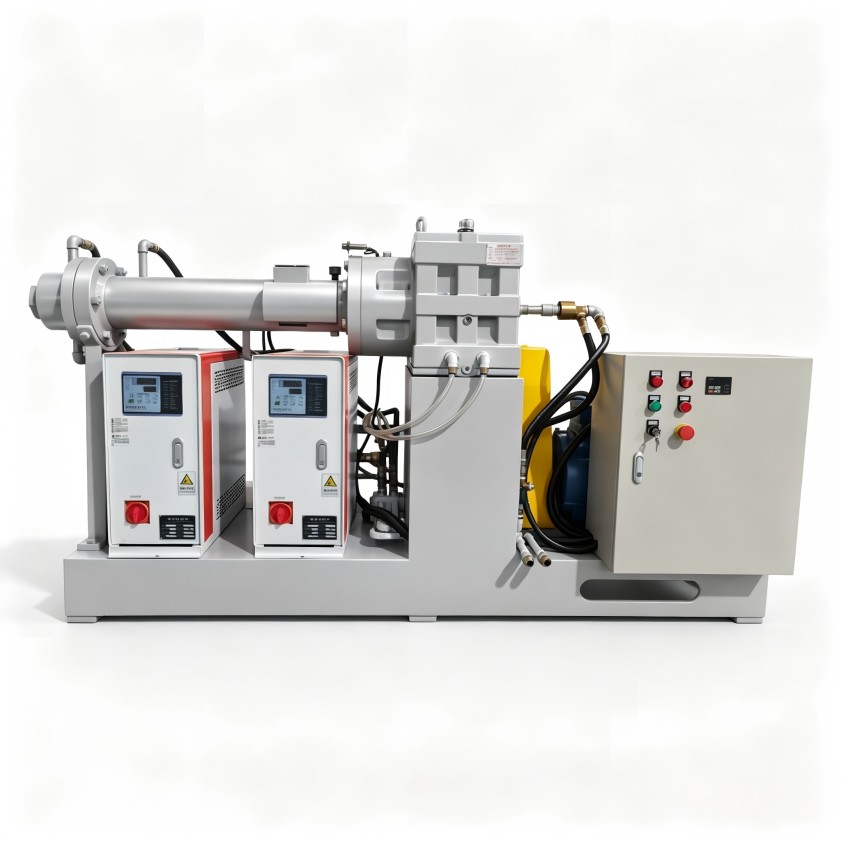
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
