

橡胶密封件混炼温度波动大?从金属密炼机工艺参数找对策
密封件混炼批次不稳,先别急着换设备,检查这几个工艺参数
橡胶密封件对胶料均匀性极为敏感,混炼温度一旦失控,轻则出现局部焦烧,重则整批硫化后硬度波动、压缩永久变形超标。很多厂家第一反应是密炼机老了、转子磨损了,但实际上,相当比例的温度波动问题源于工艺参数与设备特性的匹配度不足。本文从温度控制、填充系数、转速匹配三个维度展开,梳理金属密炼机调校中的常见盲区,帮助您判断问题出在设备还是工艺。
温度波动未必是温控系统故障,先看测温点位置
金属密炼机混炼室的温度反馈依赖热电偶或红外探头,测温点位置不同,显示值与胶料实际温度之间的偏差也不同。有的密封件厂家发现排胶温度比设定值高出十几度,反复校准温控仪表无果,最后发现是测温点靠近转子端面,受摩擦热干扰严重。
判断方法并不复杂:观察同一配方连续几锅的温度曲线,如果波动呈随机性,优先检查测温元件接触状态;如果波动呈规律性,比如总是加硫后升温过快,则需要调整加硫时机或转子转速。对于密封件这类对焦烧窗口敏感的胶料,温度控制的重点不在于仪表精度多高,而在于温度反馈是否真实反映胶料主体温度。
填充系数与上顶栓压力,决定热量能否及时排出
密封件配方中生胶门尼黏度差异大,填充系数设定需相应调整。填充系数偏低,胶料在混炼室内翻滚不充分,摩擦生热不足,填料分散反而不均匀;填充系数偏高,胶料堆积过密,热量积聚在中心部位难以散发,排胶温度虚高。
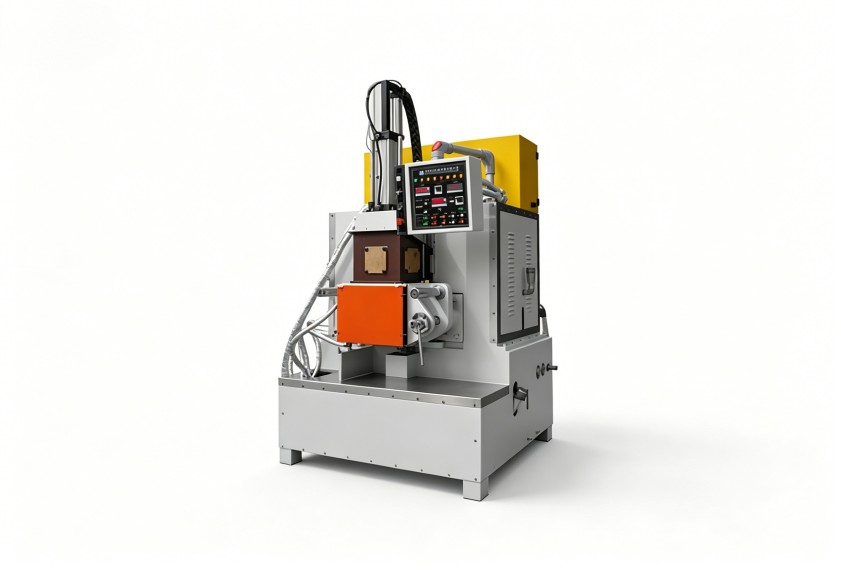
经验做法是以混炼电流曲线为参照,观察峰值电流是否平稳、是否出现突然爬升。若峰值电流逐锅抬升,说明填充系数偏高或上顶栓压力不足,胶料打滑时间过长;若电流曲线平缓但排胶温度偏低,说明胶料未能充分剪切,需提高转速或增加填充量。这一调整过程没有固定参数,需要结合具体配方逐步试错。
转子转速与冷却水流量,要跟着混炼阶段走
好的混炼节奏是分阶段变化的:初期需要中低转速让生胶包辊、助剂初步吃入,中期提速提升剪切分散效果,后期降速控制排胶温度。很多密封件厂习惯固定转速到底,导致后期摩擦热持续累积,排胶温度很难压住。
冷却水的调节同样关键。水温过低,胶料表面过早冷却形成硬壳,内部热量反而散不出去;水温过高,冷却效率不足。较为稳妥的做法是让冷却水流量随混炼阶段联动,剪切分散阶段适当减小流量保住热量,排胶前加大流量快速降温。若您的密炼机冷却水路无法分段调节,更换温控阀组或增加比例调节装置,往往比更换整机更经济。
把批次追溯数据利用起来,而非凭感觉调机
高质量的混炼管理离不开数据记录。每次生产记录转子转速、上顶栓压力、冷却水进出水温差、排胶时间、排胶温度这五个参数,连续积累几十锅后,基本能看出温度波动的规律与设备状态变化的关联。很多利拿金属密炼机应用案例表明,现场通过上述调校手段,可在不更换设备的前提下缩小批次间差异。
设备本身的结构特性也会限制工艺调整的上限。转子构型决定剪切效率,混炼室容积决定批次产量,温控精度决定排胶温度稳定性。若经过系统调校仍无法满足密封件胶料的一致性要求,则需评估设备升级或非标定制的方向。利拿实业的技术团队可结合混炼室容积、转子构型与温控配置,为不同胶种配方提供对应的设备选型建议。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
