

硫化机温度均匀性差?先查加热板和热媒循环设计
硫化机温度均匀性差,制品欠硫过硫反复出现?先从这三处查起
平板硫化机热板表面温度不均匀,最直接的表现是同模制品不同位置硬度、拉伸强度和回弹不一致。轮胎制造和橡胶密封件生产中,这种情况往往被归咎于胶料配方波动,但事实上,相当比例的温度偏差问题出在设备侧:加热管排布不合理、热媒循环不畅或温控逻辑响应滞后。下面从三个维度逐一排查。
加热结构:热板温度场的先天基础
热板内部加热管的间距和功率密度直接决定温度分布。若加热管集中在进热端,远离热源的位置温度明显偏低,模压区域越大,温差越突出。常见误区是一味提高设定温度来补偿低温区,结果高温区过硫、低温区欠硫,废品率不降反升。
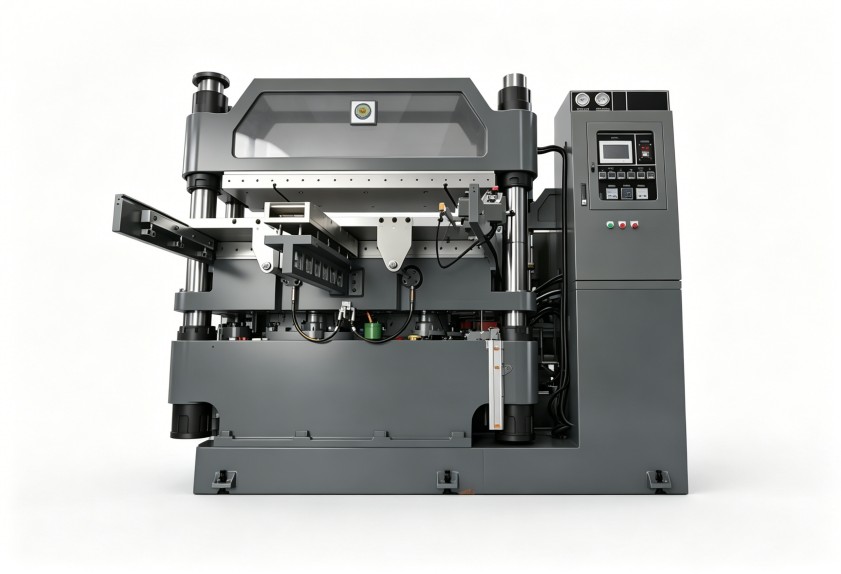
对大型平板硫化机而言,加热管分区布置与热板材质同样关键。铸铁热板导热均匀性优于普通钢板,但升温和降温响应偏慢;铝板升温快,保温性能又相对弱。选择哪一种热板,需要结合硫化温度上限、升温速率要求和模具厚度综合判断。
热媒循环与温控响应:看不见的温度流失
温度均匀性不仅取决于加热能力,还受热媒流动路径影响。导热油或蒸汽在热板内部若存在死区、短路,对应区域的温度就会持续偏低。
温控系统的调节逻辑同样重要。仅靠热板中心一个测温点反馈,边缘温度与中心温度可能出现较大偏差。多点测温配合分区PID调节,能有效减小这种差异。在执行层面,还需要关注温控阀或加热元件的响应速度——响应滞后越长,温度过冲和波动越明显。
工艺管理:模具与操作细节不容忽视
即使设备保温性能良好,模具上下模温差、装模时间过长同样会造成制品温度不均匀。
- 模具厚度差异大时,热量向厚壁部位传导更多,薄壁部位容易过热。
- 操作员合模速度不一致,胶料在热板间的停留时间不同,硫化程度自然不同。
- 热板表面氧化皮和残留胶垢会形成局部隔热层,降低传热效率。
建议将热板表面温度检测纳入日常点检内容,使用多点测温仪定期校验,并规范装模节奏。
温度均匀性改善思路与选型建议
排查以上三个环节后,多数硫化机温度均匀性偏差可以获得明显改善。若是老旧设备,可优先改造加热管分区控制和测温点布局;若是新设备选型,则需要关注热板材质、加热管功率密度、热媒循环路径和温控系统响应速度。
利拿实业在橡塑混炼成型设备领域有多年技术积累,熟悉轮胎、橡胶密封件等下游行业对温控一致性的普遍要求。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
