

金属密炼机易损件寿命短?先看转子和混炼室磨损路径
混炼室与转子磨损加快,问题往往出在磨损路径上
对轮胎制造、橡胶密封件企业来说,混炼室和转子是最核心的金属密炼机易损件,却也是最容易被误判的部分。胶料中的炭黑、白炭黑等填料硬度高,在高压剪切下会持续冲击金属表面,形成磨粒磨损;当转子棱峰与混炼室内壁间隙因磨损变大后,剪切效率下降,设备只能靠延长混炼时间或提升转速来补救——这又会反向加快磨损,同时增加单位能耗和胶料焦烧风险。
很多企业在排查时只考虑材质够不够硬,忽视了磨损路径的合理性。例如,转子端面与混炼室侧壁的端面间隙、转子棱与室内壁的径向间隙是两条完全不同的磨损路径,对应的易损件更换周期和故障表现也不一样。若不区分对待,常出现“换了新转子,混炼室端面依然漏料”的情况。
按磨损路径定位易损件的判断重点
判断金属密炼机易损件时,不妨把关注点放在三条路径上:混炼室内壁、转子棱峰、密封区域。
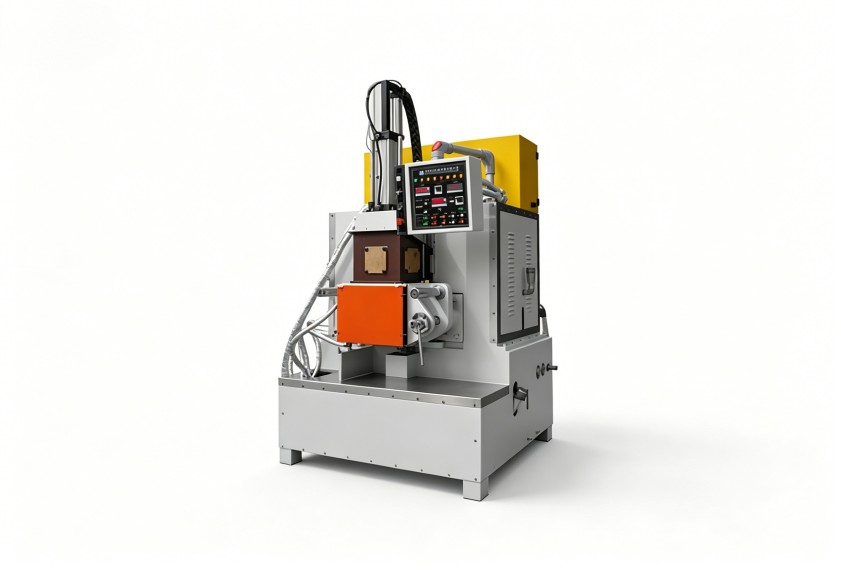
- 混炼室内壁:以磨粒磨损和犁削为主,一旦表面出现沟槽,物料流动会变得不均匀,排料温度上升明显。
- 转子棱峰:磨损后直接影响吃料能力,常见表现是上顶栓压力正常但混炼时间变长、分散效果变差。
- 密封区域:磨损或润滑不良时,胶料容易进入密封面,造成黑点杂质,也会缩短轴承寿命。
建议在每次检修时记录这三处的磨损量和对应批次的混炼时间、排胶温度,而不是只看转子外观。磨损数据连续跟踪3个周期后,通常能看出冷却水温与磨损速率之间的相关性。
密封形式与日常维护对易损件的影响
金属密炼机易损件的实际使用寿命,很大程度上由密封结构和日常清洁习惯决定。加压式密炼机的密封形式常见有外压式填料密封、端面机械密封等,不同密封对转子端面的粗糙度和润滑要求差异较大。若设备长期高转速运行且冷却水硬度偏高,密封面容易结垢,导致密封件磨损加速,甚至引发漏料停机。
维护方面,建议重点检查:润滑油路是否在开机前充分预润滑、混炼室冷却壁是否有局部积垢、排料门密封条的压缩余量是否足够。这些环节不直接产胶,但对金属易损件的保护作用比单纯提高材质等级更直接。
从易损件管理延伸到设备选型优化
理解了磨损路径和维护逻辑后,再回头看设备选型,思路会清晰很多。对于轮胎制品、密封件等需要高填充系数和长时间混炼的工况,转子转速范围需要与温控精度匹配。比如混炼含大量填料的胶料时,转子转速过高会加剧棱峰磨损,转速过低又难以分散;此时更应关注设备是否支持多段转速设定和稳定的温控响应能力。
利拿实业在密炼机设计和制造中,将转子几何参数、混炼室内壁间隙与密封结构作为整体进行匹配,并通过70多项自主专利技术优化易损件受力情况。同时支持非标定制,可根据贵司的胶种配方、产能要求和现场空间调整细节结构,减少后期维修频次。
金属密炼机易损件的管理不应停留在“坏了再换”的阶段,而应从磨损路径分析出发,把维修数据变成选型和工艺优化的依据。若您正在处理类似问题,可从记录混炼时间、排胶温度和磨损痕迹开始,逐步建立适合自身工况的易损件更换标准。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
