

橡胶密封件压延尺寸总超差?先查混炼管理和辊筒维护
压延机生产线尺寸波动,先别急着调辊距
橡胶密封件在压延工序中最让人头疼的问题,就是半成品厚度忽厚忽薄,裁切尺寸随之漂移,到了硫化阶段废品率直接上升。很多工厂的第一反应是调整压延机辊距,或者怀疑设备精度不够,但调完往往只能撑一阵子。实际上,压延机生产线的尺寸稳定性,与混炼胶料管理、设备维护周期和操作规范这类生产管理环节关系更大。下面就从这三个维度帮你排查真正原因,并提供可以落地的改善方向。
混炼胶料的批次差异,是最大的隐形变量
压延机生产线不是孤立的,它的进料——混炼胶,直接决定了压延尺寸的基准。密炼机排胶温度不稳定、开炼机翻炼时间不足、胶料停放时间长短不一,都会让胶料可塑度出现波动。可塑度不同,胶料通过压延辊隙时的流动状态就不同,厚度和收缩率自然对不上。与其反复调辊距,不如先建立胶料批次管理制度:固定混炼周期、控制排胶温度区间、统一停放时间。上游这些变量管住了,压延机的压力会小很多。
把设备维护从“抢修”改成“计划点检”
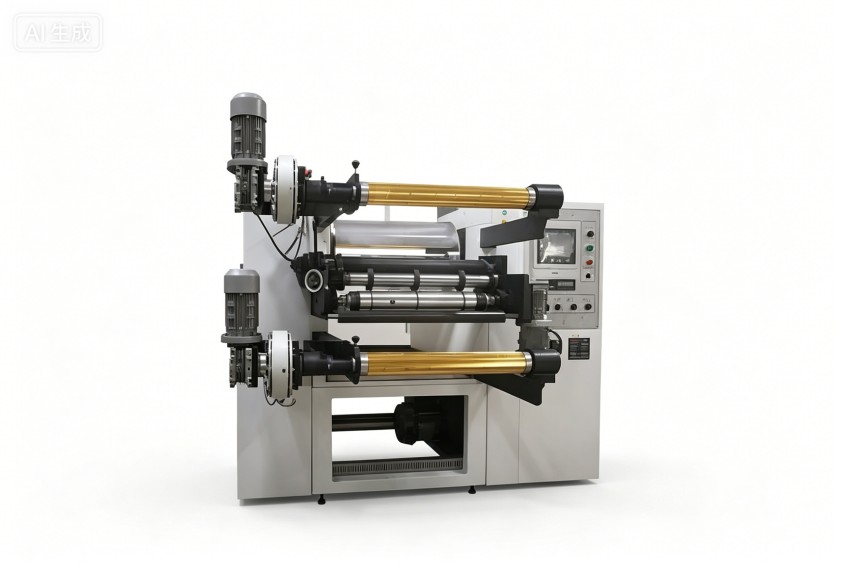
辊筒轴承间隙变大、辊面温度不均、传动系统出现细微抖动,这些都不是突然发生的,而是逐渐劣化的。如果等到异响或划伤才停机,前面已经报废了大量半成品。有效的做法是按固定周期测量辊筒跳动、校准温控系统、检查液压系统清洁度,并把数据记录下来形成趋势。这样能在偏差变大之前提前干预。这种计划性维护,对压延机生产线的长期精度十分关键。
用标准化操作缩小班次差异
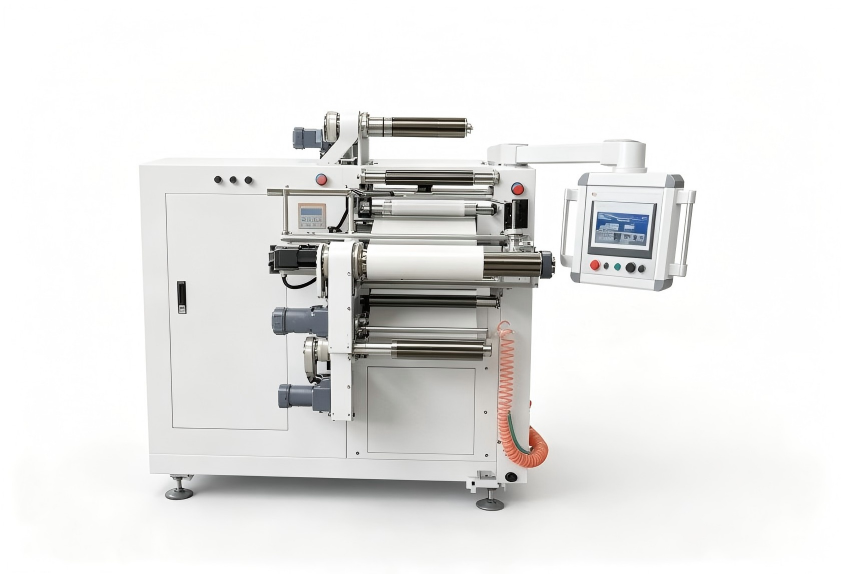
同样的设备,早班和中班做出来的尺寸可能完全不同,问题往往出在操作习惯上。辊距微调幅度、喂料速度、卷取张力,每个操作员的理解不同,结果就不同。将关键动作写成标准化作业书,配备参数点检表,让每一次调整有依据、有记录,可以明显缩小班次差异。与此同时,减少不必要的回料和重复压延,也能降低能耗和人工成本。
先管好生产,再谈设备升级
当胶料、维护、操作三个环节都理顺后,再评估设备是否需要改造或升级,会更接近问题本质。很多时候,尺寸波动并不是压延机本身造成的,而是上游混炼工艺和现场管理没有跟上。利拿实业拥有15年以上橡塑设备研发经验,能围绕密炼、开炼等环节提供稳定的设备支持,从源头帮助稳定压延机生产线的进料条件。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
