挤出机产能上不去?先查塑化均匀度和温控响应
挤出机产量波动,问题往往不在挤出段而在塑化与温控
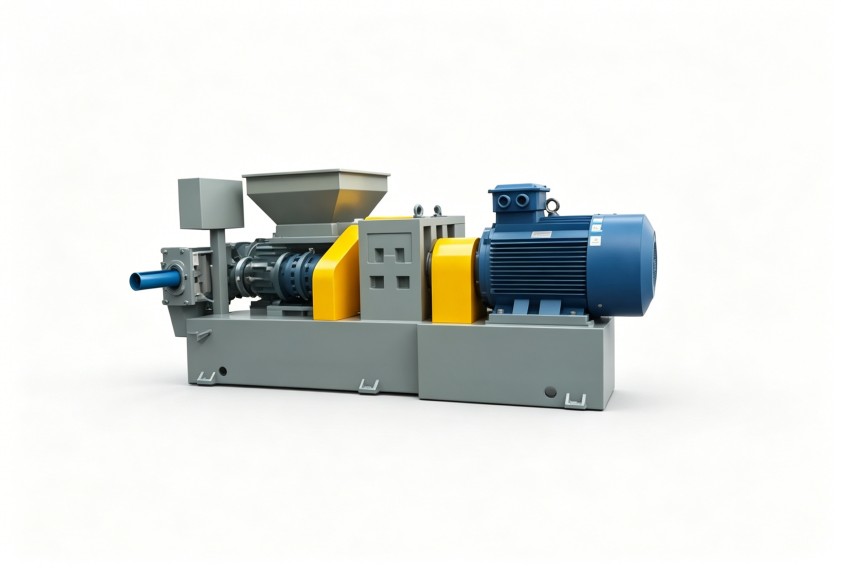
做电线电缆料或色母粒的厂家,常遇到一种情况:挤出机转速不低,产量却上不去,或者一批料稳定、下一批就出现分散不良。很多人第一反应是换螺杆、提转速,结果能耗上去,品质问题依旧。实际上,这类工况下挤出的瓶颈,多半不在挤出段本身,而在物料进入机筒后的塑化均匀度和温度响应能力。
本文从螺杆配置、温控策略、生产管理三个维度,分析影响高效挤出机实际产出的关键环节,帮助您判断问题出在哪个环节,以及改善方向从哪里入手。
塑化均匀度:决定产量上限的隐藏变量
挤出机的理论产能由螺杆直径和转速决定,但实际有效产能取决于物料是否在设定区间内完成充分塑化。如果塑化不均,未完全熔融的颗粒会直接拉低挤出压力稳定性,导致产量和品质同时受损。
判断塑化均匀度,可以从三个现象入手:
- 过滤网前压力波动幅度是否偏大
- 制品表面是否周期性出现晶点或色差条纹
- 相同工艺参数下,不同批次产量是否重复
如果以上情况频繁出现,说明螺杆的剪切分配能力与物料特性不匹配。此时单纯提高转速,只会加剧剪切热,反而扩大温差。电缆料和色母粒这类高填充体系,对螺杆元件的分布混合能力要求明显高于普通塑料,需要结合配方中的填料比例、软化点以及剪切敏感性,分析螺杆构型是否需要调整。
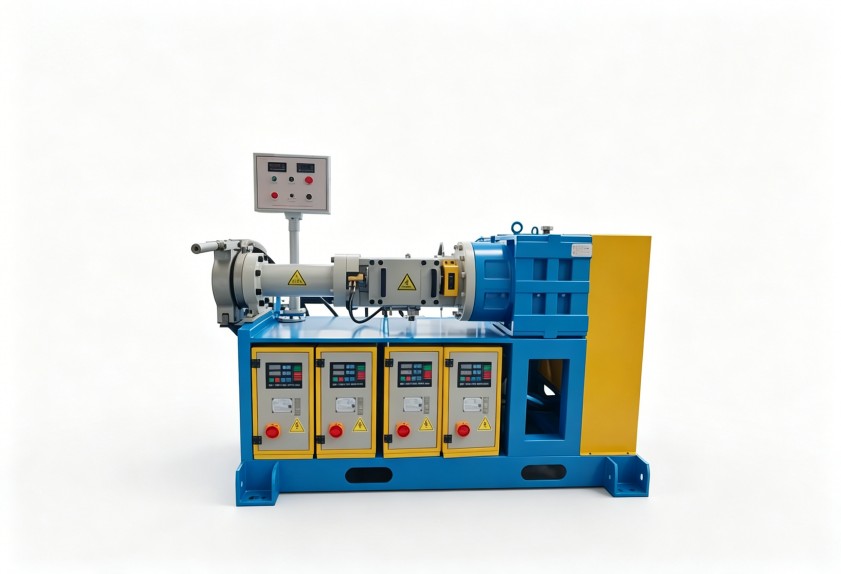
温控响应:比最高温度更值得关注的是温差
不少设备参数表上写着温控精度±3℃,但实际生产中,机筒各段实际温度与设定值之间的偏差,往往比这个数字大得多。更关键的是,当转速或喂料量变化时,温控系统需要多长时间把温度拉回设定范围。
对于色母粒生产,温度响应滞后会直接造成颜料分散不均匀;对于电缆料,则可能导致绝缘层性能波动。因此,评估设备能力时,不能只看加热功率,还要看冷却通道设计、温度传感器位置以及温控逻辑是否针对高剪切工况优化。
这也是高效挤出机选型中最容易忽略的部分:很多产线用了好几年,才发现问题不在机械磨损,而在温控策略跟不上配方升级的需求。
从设备管理角度提升有效产出
除了设备本身,生产管理层面的三个动作也能改善整体挤出效率:
- 按胶料或配方体系建立螺杆构型和温控参数的匹配档案,减少换料调试时间
- 关注电流与扭矩的对应关系,及时发现螺杆内异常阻力变化
- 定期检查加热冷却管路,避免因水垢或堵塞导致温控响应劣化
把设备能力和工艺参数分开做诊断,能更快定位问题来源。很多时候,产线需要的不只是换一台设备,而是对现有工艺逻辑做一次系统梳理。利拿实业在橡塑混炼成型领域拥有超过15年经验,可以为客户提供包含挤出机在内的全流程方案评估,帮助找到效率瓶颈的根源。
选型时关注长期工艺适应性
选购挤出机时,建议将注意力从"最高产量"转向"长期工艺适应性",即设备能否在配方调整后仍然保持稳定的塑化和温控表现。具体可关注:螺杆元件的模块化程度、温控系统的响应逻辑、以及设备厂商是否能够提供针对特定胶料体系的工艺支持。
如果您正面临挤出产量波动、换料调试时间长或配方升级后设备不适应等问题,可从混炼均匀度和温控响应两个方向入手做初步排查。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。