

橡胶密封件混炼分散不均?啮合机定制参数适配可稳成品合格率
橡胶密封件混炼异常?利拿啮合机定制需匹配三类工艺参数
橡胶密封件对胶料均匀度、致密性要求较高,若混炼环节出现配合剂分散不均、气泡残留,硫化后的成品易出现密封承压不足、老化过快等问题,直接拉高返工率。不少工厂遇到这类问题只会反复调整配方,忽略了啮合机参数与胶料特性不匹配的影响。下文结合密封件常用胶料的混炼特性,拆解三类核心工艺参数的调整逻辑,也可为设备定制选型提供参考。
填充系数要匹配胶料门尼粘度与转子结构
啮合机的填充系数没有通用标准值,需根据密封件常用胶料的门尼粘度、配合剂添加比例,搭配转子啮合结构、间隙大小共同确定。填充系数过高,胶料缺少足够翻动空间,配合剂易团聚,还容易裹入空气;填充系数过低则胶料无法持续受剪,易出现打滑空转,分散效果大打折扣。做利拿啮合机定制时,可提前整理常用胶种的粘度范围、配方占比,方便预先匹配合适的填充系数区间。
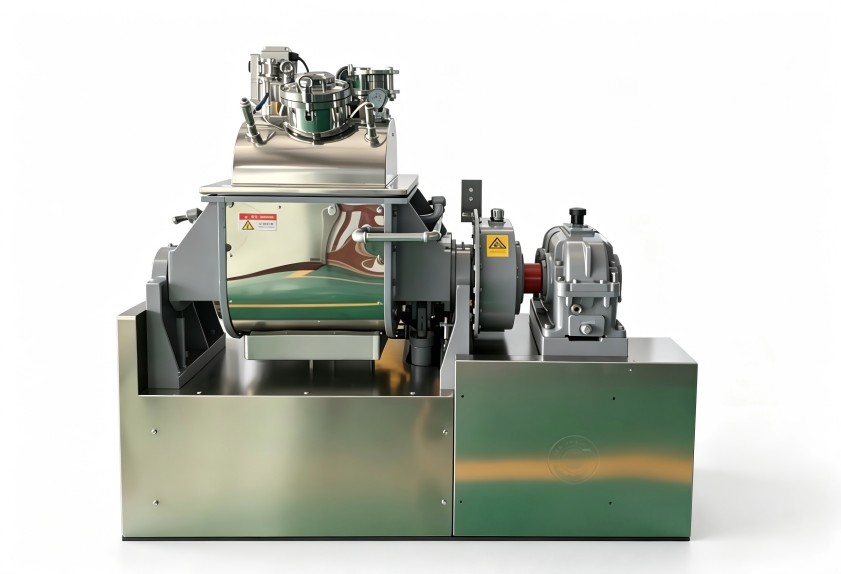
混炼时长不能只参考固定设定值
密封件胶料通常添加炭黑、增塑剂、硫化剂等多种组分,不同组分的吃粉速度、分散难度差异较大,若全程采用固定时长混炼,要么部分组分未完全分散,要么因混炼过久导致胶料早期硫化,降低成品性能。调整时长不能仅参考设备预设程序,要结合上顶栓电流波动、混炼室温升曲线判断吃粉状态,粉料完全混入后再保持适当剪切时长即可。
温控精度影响胶料致密性与气泡残留
橡胶密封件用胶料对温度波动较为敏感,混炼温度过高会使胶料提前软化,转子剪切力下降,还可能出现焦烧风险;温度过低则胶料流动性差,配合剂难以分散,混炼时裹入的空气无法顺利排出,最终在成品内部形成气泡。除额定控温范围外,温控回路的温度均匀性、响应速度是更值得关注的指标。
参数适配需结合实际工况前置调整
不少工厂采购标准设备后反复调试仍达不到理想效果,本质是设备默认参数逻辑与自身胶种特性、产能需求、现场工况不匹配。利拿啮合机定制会提前梳理生产全链路条件,将参数适配逻辑融入设备配置阶段,减少后期调试成本。除三类核心参数外,上顶栓压力、转子转速、加料顺序也会影响混炼效果,调整时不要单一改动某一项,需联动调试。生产品类多、胶种切换频繁的工厂,可在定制阶段配置参数预设功能,降低换产损耗。
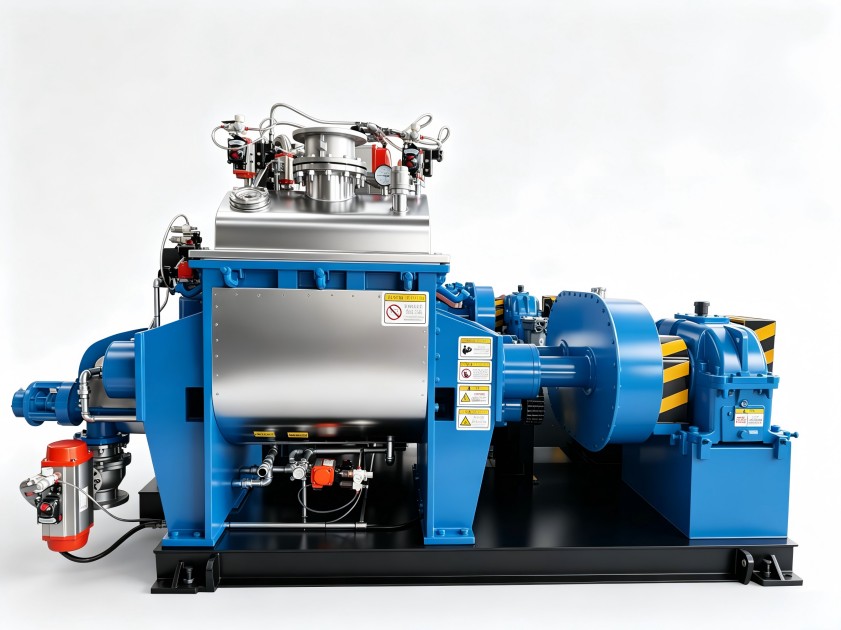
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
