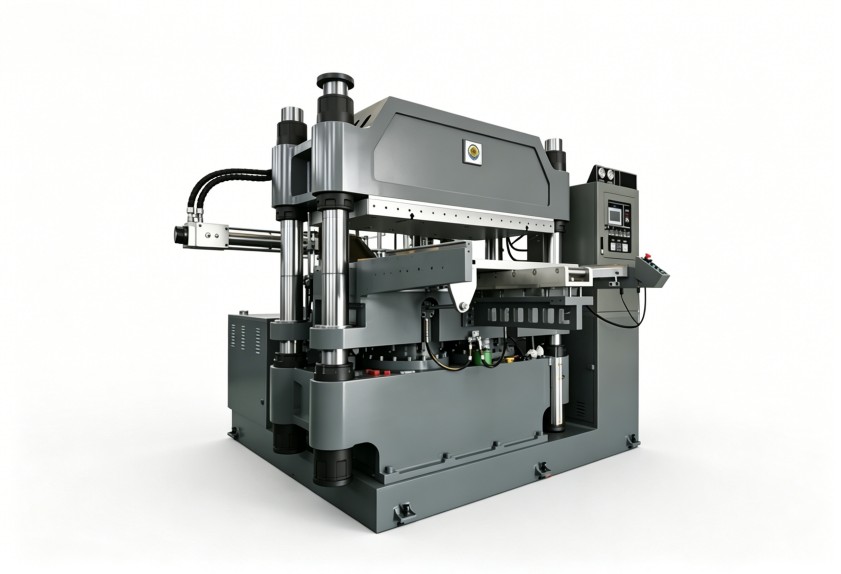
橡胶密封件硫化次品率波动?按规范流程排查硫化机运行故障
橡胶密封件生产场景下的硫化机故障排除与运维优化
橡胶密封件对尺寸精度、硫化均匀度要求较高,硫化机一旦出现异常,轻则产生批量飞边、欠硫次品,重则导致模具损伤、非计划停线,增加胶料与交期双重压力。不少运维人员遇到故障习惯直接更换配件,反而忽略了日常点检疏漏、参数偏移等可快速修正的诱因。以下结合密封件生产的运维实际,梳理可落地的排查逻辑与维护要点,帮助团队缩短故障处理时间。
先排查日常维护疏漏类显性故障
油路与密封件的常规检查
硫化机的液压系统压力不稳,是导致密封件飞边超差、合模错位的常见诱因,排查时可先确认液压油位是否在标准区间、油路接口有无渗漏,油缸密封圈是否存在老化形变。这类问题大多可通过日常班前点检发现,无需等待维修人员拆解设备,现场操作人员即可完成初步核验。
温控组件的运行状态核验
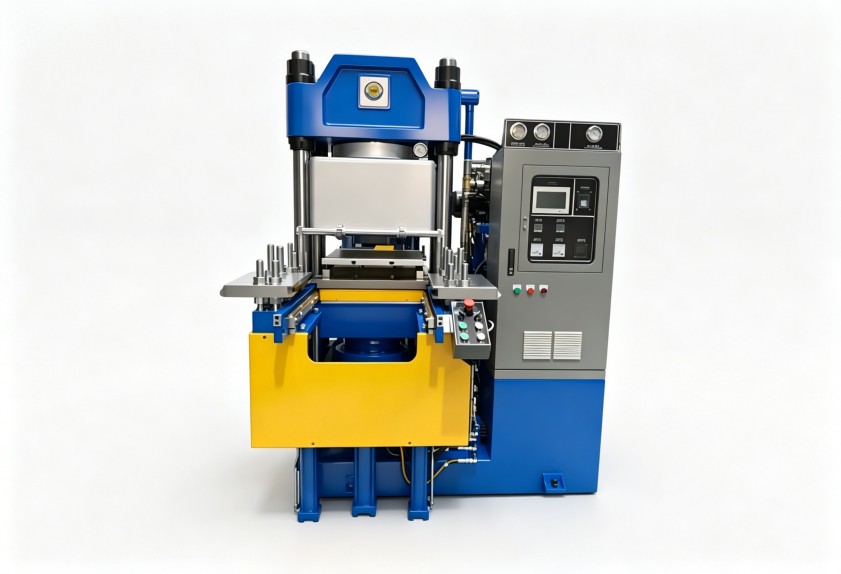
温控偏差会直接造成密封件欠硫或过硫,排查时可先核对加热板各区段显示温度与实测值的差值,检查热电偶是否松动、积胶是否覆盖感温探头。不少偶发的硫化度不达标问题,只是探头位移导致的参数误判,重新校准即可恢复正常。
再核对工艺参数与设备状态的匹配度
很多被判定为“设备故障”的异常,本质是工艺参数调整后未同步校准设备配置。比如生产薄型油封、O型圈这类小规格密封件时,若合模压力、硫化时间仍沿用厚件参数,即便设备本身无硬件损坏,也会出现批量次品。排查时可对照当前生产的胶种、制品规格,核对填充系数、保压时长、排气次数等参数是否与设备额定输出匹配,排除参数错配导致的假性故障。
建立标准化溯源逻辑减少反复停机
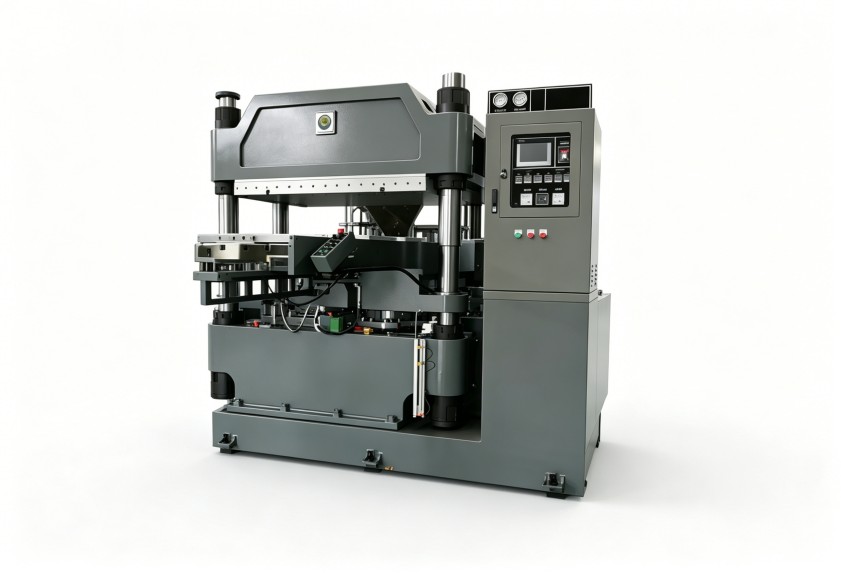
标准化的排查顺序是高效完成硫化机故障排除的核心,遇到异常时建议按照“先外部后内部、先参数后硬件、先常见后偶发”的顺序核验,避免盲目拆解增加设备损耗。日常运维中可按机型、生产品类建立故障记录台账,记录异常发生时的胶料批次、参数设置、处理方式,后续出现同类问题可直接溯源,有效缩短处理时长。
运维能力前置降低故障发生概率
多数硫化机故障并非突发,而是长期不规范操作、维护不到位累积导致。系统化的运维培训能让一线人员掌握基础的硫化机故障排除方法,减少等待售后的时间成本。企业可针对操作人员、运维人员开展分层培训,操作人员侧重班前点检、参数核对的基础方法,运维人员侧重液压、温控系统的故障判断,把问题拦截在萌芽阶段。如果遇到内部团队无法定位的复杂异常,具备全球本地化售后服务网络的利拿实业可提供对应技术支持,避免自行拆解造成二次损伤。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。