

电缆料总混不匀?啮合机质量差距就在转子、温控和密封
电线电缆料工况下,啮合机质量该从哪几个部位验起
考察利拿啮合机质量的电缆料厂家,常遇到一个矛盾:几家设备的参数表摆在一起差别不大,投产后有的混炼均匀、批次稳定,有的却频繁出现疙瘩料和局部烧胶。差距不在参数表上,而在需要逐项验证的部位。把质量判断简化成"材质好不好、功率大不大",是最常见的误区。本文结合电缆料高填充、温度敏感的工况,从转子、温控、密封三个维度给出现场可核验的方法,帮你把"质量好不好"变成一份能逐项打勾的清单。
先说前提:电缆料混炼为什么挑剔设备
电线电缆料,尤其是低烟无卤阻燃料,填料添加比例高,物料黏稠、磨蚀性强,既要分散均匀,又不能因剪切过热引起提前塑化或分解。混炼不稳定,后续挤出就会出现表面粗糙、厚度波动,废品率跟着上升。评估啮合机质量,标准不是"能不能混",而是在这种工况下能否长期稳定。
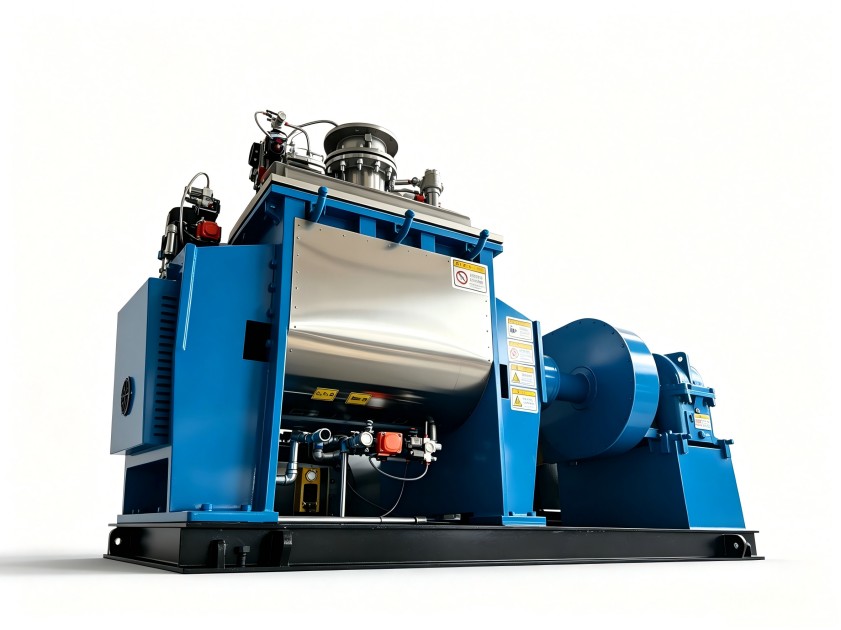
转子系统:啮合精度决定分散上限
啮合式结构靠两根转子相互配合驱动物料交换,差距集中在三点:
- 啮合间隙的精度与一致性:间隙过大,剪切分散不到位、易存死角料;间隙不均,局部磨损会加快。
- 耐磨层材质与堆焊工艺:高填充电缆料磨蚀性强,耐磨层的厚度与硬度决定使用寿命,可要求厂家提供检测报告。
- 转子构型:螺旋棱的角度与排布影响轴向输送和分布混合,是否针对高填充物料优化,从试机出料的分散状态就能看出。
温控和密封,连续运转后才见分晓
电缆料的工艺温度窗口窄。看温控水平,先确认冷却加热回路是否覆盖转子、密炼室和压砣,再看响应速度——带料试机时记录升温与排胶温度曲线,比看铭牌参数可靠得多。
密封决定设备"能稳多久":轴端密封不到位,粉尘与油料互窜,既污染胶料又加速轴承磨损。短时间空机试转看不出问题,建议连续带料运行后,再检查密封部位、减速机温升和异响。
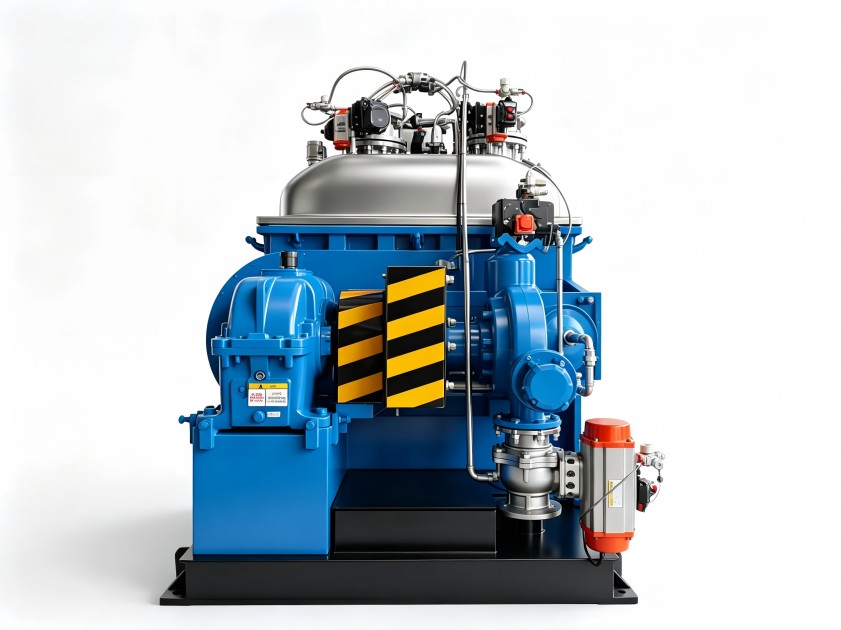
三个常见误判,你中了几个
很多误判,源于把利拿啮合机质量等同于某一项单点参数:
- 只问材质名称,不索要检测数据——牌号相同,热处理与堆焊水平未必相同。
- 认为"啮合式"就是品质保证——结构形式相同,制造与装配精度可能相差很远。
- 空机试转就签字验收,省掉带料和连续运行环节,把问题留到投产后暴露。
把质量判断落到验机清单上
采购前先整理工况清单:胶种与填料比例、目标产能、工艺温度范围,发给厂家做匹配评估。验机时坚持带料试机,记录温度曲线、出料分散状态和电流平稳性,并核对易损件清单、供货周期与售后响应方式。以利拿实业为例,其拥有15年以上橡塑设备研发经验和70多项自主专利,可按电缆料配方与产能提供全流程非标定制,全球本地化售后服务网络也能降低后期维护的不确定性。把工况说清楚,是判断设备是否匹配产线的前提,各家方案也才有可比性。
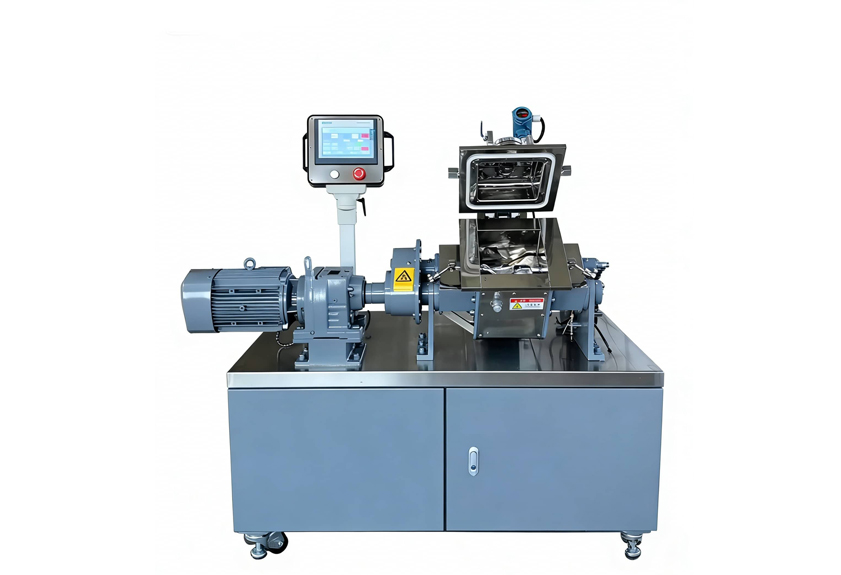
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
