

同模密封件有的欠硫有的过硫?问题多出在硫化机温度均匀性上
同模密封件欠硫与过硫并存?从硫化机温度均匀性查起
同一模硫化出来的橡胶密封件,靠边的产品欠硫、中间的过硫,硬度测出来忽高忽低。不少工厂的第一反应是调配方、延长硫化时间,折腾几轮,废品率却降不下来。问题往往不在胶料,而在热板本身——各点温差超出了工艺允许范围。本文从加热结构、温控配置、热传导三个维度拆解温差成因,并给出一套现场可操作的排查步骤,帮您判断问题出在设备端还是操作端。
温度不均的代价,比想象中更隐蔽
橡胶密封件对硫化程度非常敏感:温度偏低的区域欠硫,产品弹性不足、压缩永久变形偏大;温度偏高的区域过硫,胶料发脆、容易开裂。同一模出来的产品性能不一致,客户抽检时可能整批退货。
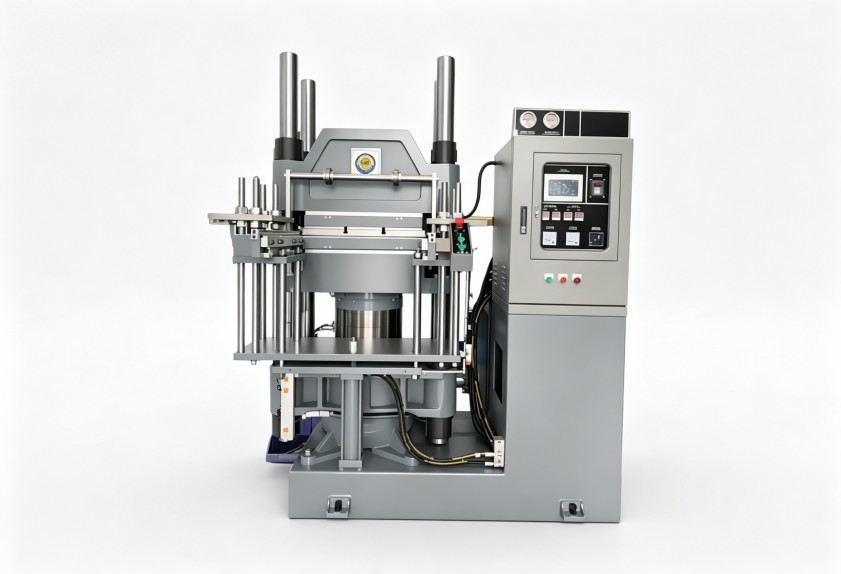
更麻烦的是,这类问题常呈间歇性出现,容易被误判为胶料批次波动或员工操作不规范,导致在错误方向上反复调整。废品、返工、交期延误叠加在一起,损失远高于一次设备检修的成本。可以说,硫化机温度均匀性是决定整模产品一致性的基础条件。
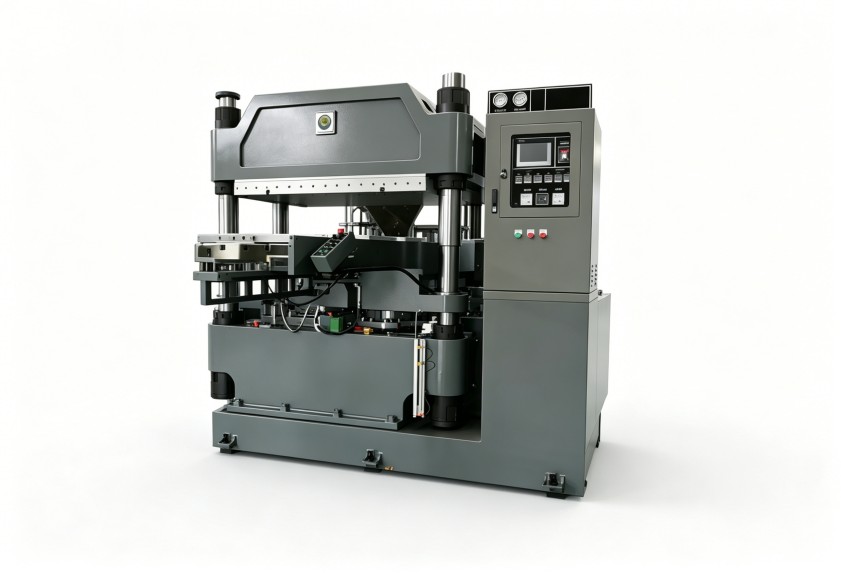
热板各点温差从哪里来
加热结构与热板设计
电加热管的排布密度、蒸汽或导热油流道的走向,决定了热板的基础温差。管间距过大、流道存在死角,都会形成局部低温区。这种偏差是结构性的,靠调参数无法根治。
温控系统的测点与回路数量
用单个热电偶控制整块热板,测点温度达标不代表边缘达标。分区控温、多点测温的配置水平,直接决定了硫化机温度均匀性的上限。
模具贴合与热传导
即使热板本身温度均匀,模具与热板贴合不紧、热板平整度下降、各腔模具厚度不一致,都会让实际模腔温度参差不齐。
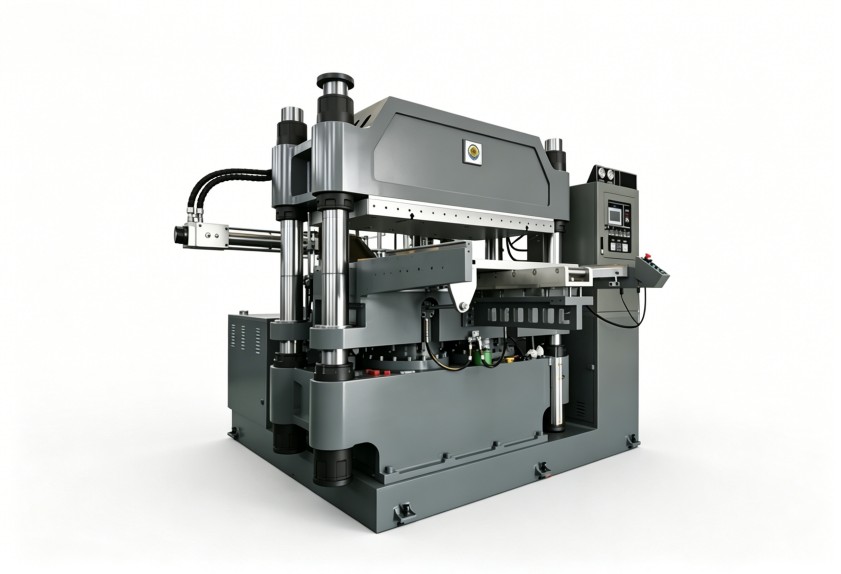
现场排查:先测温差,再定责任环节
建议按两步走:
- 空载多点测温:在热板表面均匀布置多个测温点,温度稳定后记录读数,算出最大温差,与工艺允许范围对比。
- 带载复测:装上模具后测量各模腔实际温度,与空载数据对比。空载均匀、带载超标,问题多在模具贴合与热传导环节;空载就超标,则问题出在加热结构或温控系统。
有了这两组数据,该修设备还是该调工艺,结论会比较清晰,避免凭感觉反复试错。
从设备端改善的几个方向
确认问题在设备端后,可以从三个方面着手:一是优化加热结构,让加热管或流道分布更密、更均匀,消除局部低温区;二是升级分区控温,增加测温热电偶和独立控制回路,把热板温差压缩到工艺要求范围内;三是建立定期维护机制,校验热电偶、检查热板平整度、清理流道结垢,防止温差随使用时间扩大。
采购新设备时,也应把温控精度、测点数量、热板温差指标列为核心评估项,而不是只看吨位和报价。利拿实业深耕橡塑成型设备领域,在温控系统设计上积累了多项自主专利技术,支持结合胶种特性与模具结构提供全流程非标定制方案,帮助客户从源头改善温度一致性。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
