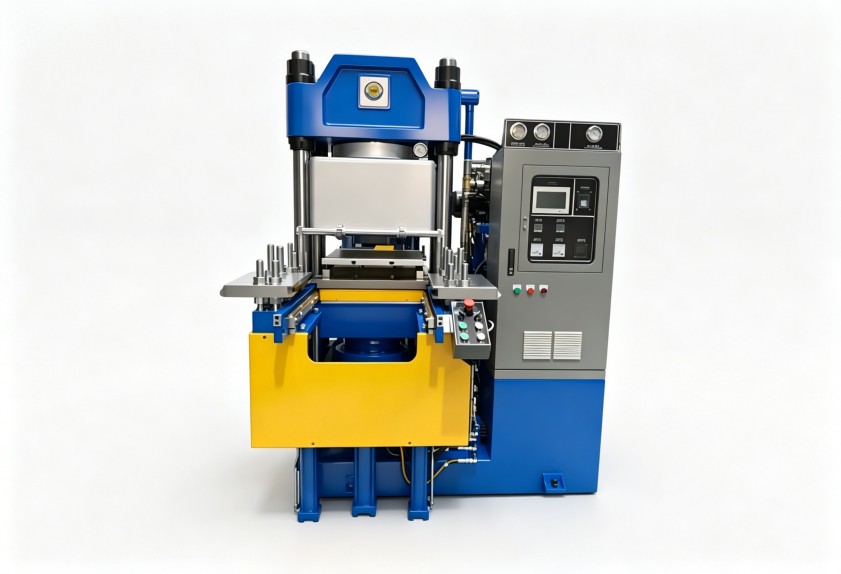
密封件老是局部欠硫?硫化机加热板更换之前先查这三处
硫化机加热板温度不均,密封件局部欠硫怎么排查
一批密封件硫化出来,同模产品有的硬度达标、有的局部欠硫,拆模后还能看到胶料流动不均的痕迹。遇到这种情况,不少现场人员的第一反应是调配方、延长硫化时间,折腾几轮下来废品率依旧。问题很可能出在硫化机加热板的温度均匀性上——板面温差一旦超过工艺允许范围,再稳定的配方也补不回来。下面从加热板本体、温控回路、日常维护三个维度,梳理温差变大的原因和排查顺序,帮您判断设备该调、该修还是该换。
先测温:确认温差出在哪一层
排查的第一步是测温,但要分清两种"温度不准":一是设定温度与板面实际温度的偏差,二是板面不同区域之间的温差。建议在设备升温到工艺温度并稳定后,用接触式测温仪在板面取中心、四角、边缘等多个点测量并记录。各点普遍偏低但彼此接近,问题多在温控回路;若某个固定位置明显偏低,则指向加热板内部。两者处理路径完全不同,先分清再动手,能少走弯路。
板面局部低温,多半逃不出这三个原因
- 加热元件局部失效。 电热管老化、烧断后,对应区域失去热源,形成固定低温区,断电测电阻即可确认。
- 导热介质通道堵塞。 油加热或蒸汽加热的板体,内部流道结垢、积碳后热媒循环不畅,温差往往随使用时间逐渐扩大。
- 板面变形或接触不良。 长期受压受热,板体可能轻微变形,与模具贴合不紧;板面上的锈垢、残胶也会形成隔热层,让热量传不到模具上。
温控回路的问题,别算在加热板头上
热电偶老化或安装位置偏移,会让显示温度偏离板面实际温度;接触器、固态继电器触点烧蚀,会造成加热管时通时断;温控参数多年未校准,同样会放大波动。这类问题的特征是温度记录曲线波动明显,而板面各点实测温差未必大。校验温控回路的成本最低,建议排在拆检加热板之前,很多"加热板故障"到这一步就解决了。
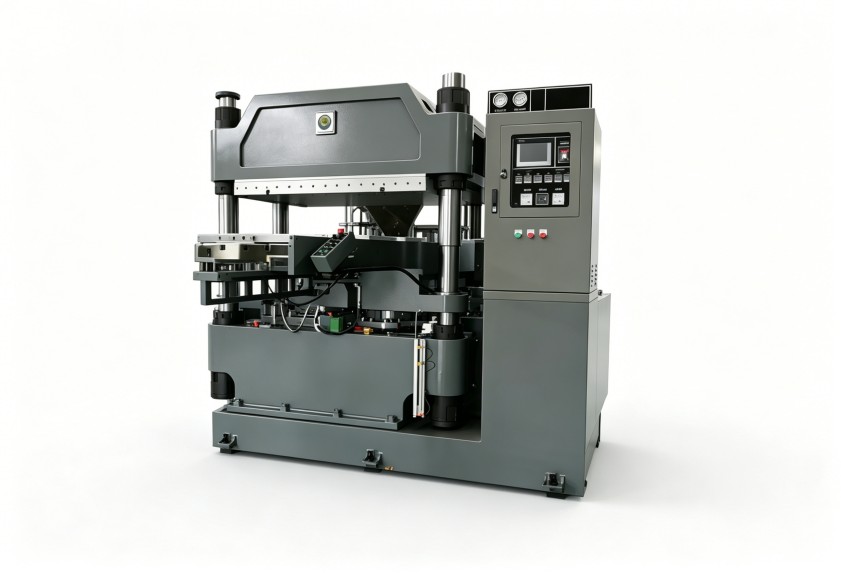
修复还是更换?算清三笔账
一是变形账:板面平整度超标、修磨无法恢复的,建议更换。二是寿命账:加热管可单独换、流道可清洗疏通的,修复价值高;内部结构整体老化的,修完也容易反复。三是能耗账:硫化机加热板温差大时通常伴随升温慢、保温耗电高,把多出的电费和废品损失算进去,有时换板反而更省。
想让加热板用得久,日常维护抓这几件事
- 定期多点测温并留存记录,温差的变化趋势比单次数据更有参考价值。
- 油加热系统按周期更换导热油、清洗流道,避免结垢累积。
- 保持板面清洁,装模前检查接触面有无异物、残胶。
- 采购新设备时,把板面温差和温控精度写进技术协议,而不只比较功率和外形尺寸。
利拿实业在橡塑成型设备的温控系统设计上拥有15年以上研发经验和70多项自主专利技术,可针对密封件等制品的硫化工况,提供加热与温控方案的非标定制。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。