

开炼机辊面拉伤、辊温不稳,多半不是机器老而是保养漏项
开炼机保养不能只擦辊加油:辊筒、轴承与调距机构的状态管理
橡胶密封件对胶料洁净度和分散均匀性的要求很高,辊面上一道细划痕,到了模压工序就可能变成飞边超标、气密性不合格。很多这类问题的根源不在配方,而在开炼机状态。但不少车间的保养仍停留在"停机擦干净、定期补点脂"的层面,真正的劣化反而没人盯。本文以密封件混炼工况为例,从辊筒、轴承润滑、调距传动三个维度,梳理开炼机保养该查什么、多久查一次。
胶料出现异常,先别急着调配方
密封件混炼中几种典型异常,往往对应着具体的设备部位:
- 胶料出现黑点、黄疤:多为辊面锈蚀剥落,或挡胶板缝隙积胶长期碳化后混入;
- 同配方门尼黏度波动大:常见诱因是辊温不稳,冷却水路结垢、加热响应变慢都会造成辊面温差;
- 胶片厚度不均、两侧跑偏:调距机构间隙变大,或两端调距不同步;
- 运转异响、轴承座温升明显:润滑脂老化、轴承游隙异常的信号。
先把异常现象和设备部位对应起来,排查方向会清晰很多,比在配方端反复试错高效得多。
辊筒是开炼机保养的第一优先级
辊筒直接接触胶料,它的状态决定混炼质量的底线,日常需要盯三件事。
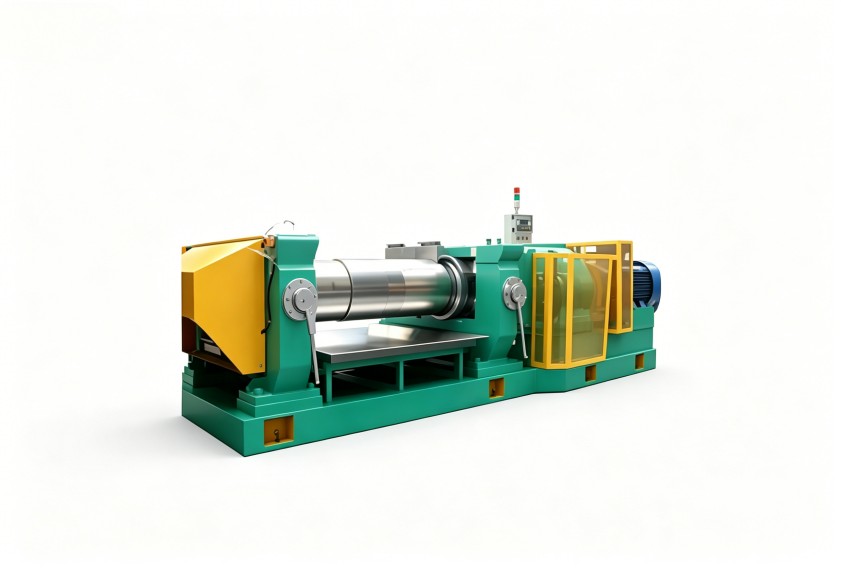
辊面状态。 每班目视检查有无划痕、锈斑、粘辊积胶。清理积胶时用铜刀或竹刀沿辊面轻刮,禁止使用钢制硬物,否则一道划痕就会成为长期的藏胶点。
挡胶板贴合度。 间隙过大会漏胶积胶,过小则刮伤辊面,需按胶料流动性定期调整。
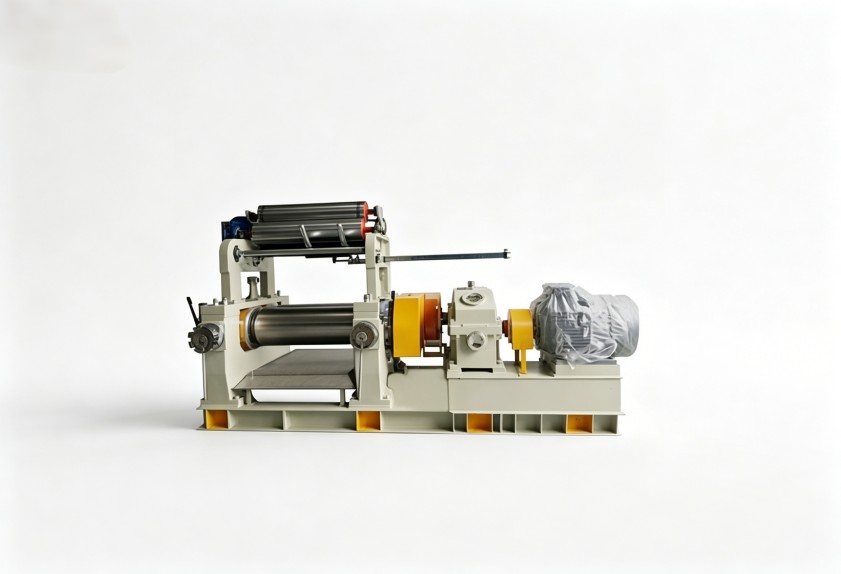
辊温稳定性。 密封件胶料对温度敏感,辊面左右温差过大,同一批料的塑炼程度就不一致。定期检查冷却或加热回路有无结垢堵塞,并用辊面测温复核实际温差,而不是只看温控表读数。
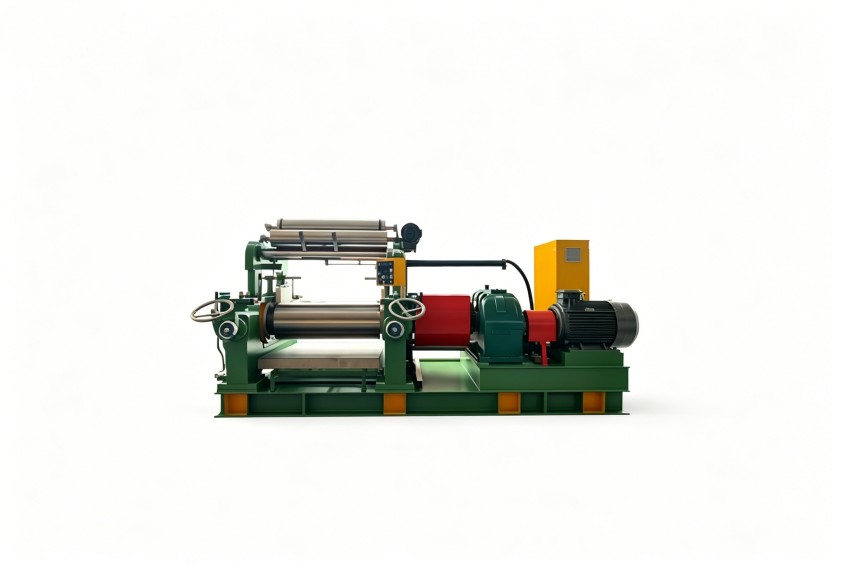
轴承润滑不是"越勤越好"
轴承是开炼机上价值最高的易损环节之一,但润滑管理常被简化成"定期打脂",两个错误最常见。
一是补脂过量。润滑脂加得太满,运转阻力和温升反而升高,还会从密封处挤出,污染辊面下方的胶料。应按设备说明书的周期和剂量补充,并观察排出的旧脂——发黑、带金属屑,说明轴承已有磨损迹象。
二是只听声音不看温度。轴承座温升是比异响更早的信号。建议每周定点测温并记录趋势,数值持续上升就该安排检修窗口,而不是等异响出现。
调距机构与安全装置:小批量产线的重灾区
密封件厂多为多品种、小批量生产,辊距调整频繁,调距机构的磨损速度远快于单一品种的产线。蜗轮蜗杆、丝杠螺母之间的间隙变大后,辊距会在负载下缓慢漂移,表现为同一辊胶片前厚后薄。建议每月用塞尺或压铅法复核实际辊距与刻度的一致性。
同时,频繁翻胶、捣胶意味着操作人员的手始终靠近辊隙,急停按钮和安全拉杆的响应必须列入每班点检——这一项不该排在保养清单的最后。
把保养从"凭经验"变成"按节奏"
落到执行层面,建议把开炼机保养分成三层:每班清理辊面积胶、确认安全装置;每周测轴承座温度、查挡胶板间隙;每月复核辊距、评估润滑脂状态。每一项留下记录,辊面照片和测温数据积累几个月后,劣化趋势一目了然,大修时机也能提前规划。
利拿实业在橡塑成型设备领域有15年以上的研发积累和70多项自主专利,依托全球本地化的售后服务网络,可协助客户建立贴合自身工况的点检与保养方案,包括非标定制机型对应的专项维护建议。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
