

参考冷喂料挤出机应用案例前,先核对胶料、螺杆与温控匹配
从冷喂料挤出机应用案例看胶料适配与工艺匹配
搜索利拿冷喂料挤出机应用案例的读者,大多想确认一件事:设备能否稳定处理自己的胶料。但不少人看案例时只盯产量和型号,忽略了胶料特性、螺杆构型、温控方式这些真正影响挤出效果的因素,等设备进厂才发现高硬度胶料喂料困难、制品尺寸波动大。下面从胶料适配、螺杆与温控配置、换料维护三个维度,说明应用案例该看什么、如何对照自身工况。
为什么看案例不能只问产量
挤出机的产量数字总附着在特定前提上:胶种、硬度、截面形状、温控条件。同一台设备加工天然胶与三元乙丙胶,表现可能差异明显;换成高填充胶料,吃料和塑化状态又是另一回事。脱离工况谈产量,参考意义有限。看案例的第一步,是核对案例所用胶种、硬度范围和填充体系与自己的配方是否接近——前提对不上,数字再好看也说明不了问题。
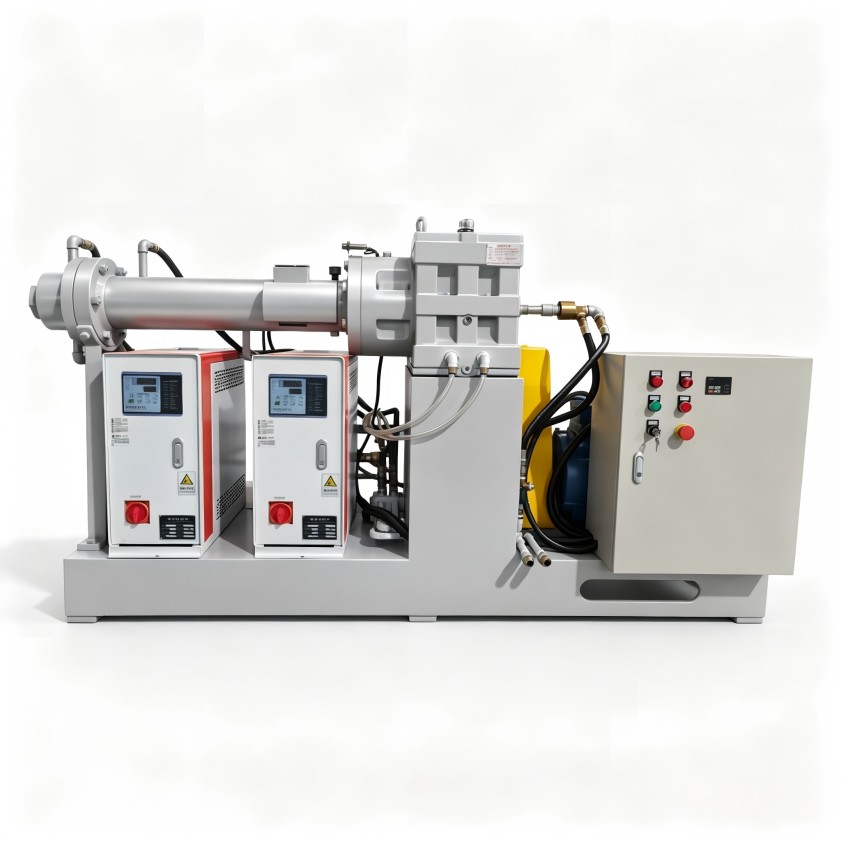
读懂应用案例的三个技术维度
胶料特性与螺杆构型
螺杆长径比、压缩比和喂料口结构,决定设备对胶料的吃料能力与塑化效果。硬度高、填充量大的胶料,对喂料段设计和螺杆机筒的耐磨处理要求更高。看案例时该追问:相近硬度的胶料配的是哪种螺杆,喂料是否顺畅。
温控精度与尺寸稳定性
冷喂料挤出机省去热炼供胶环节,胶料直接进入机筒,塑化依赖机筒分段温控与螺杆温度调节。对密封条这类有截面公差要求的制品,温控波动会直接反映在挤出尺寸上。案例中温控分区数量和控制方式,往往比挤出速度更值得核对。
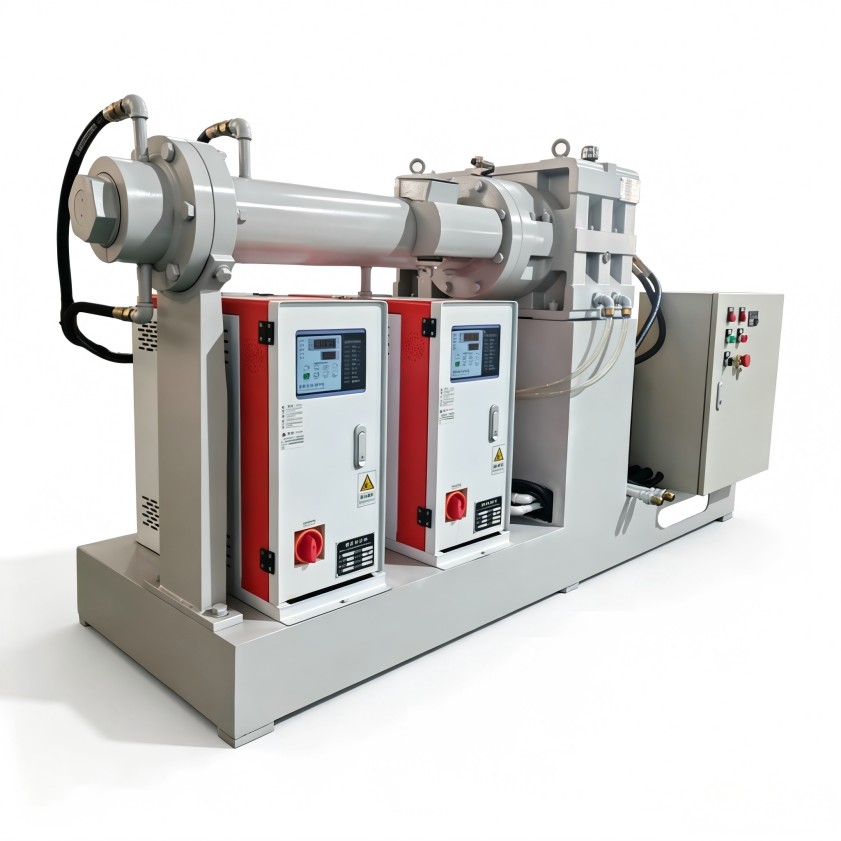
换料与维护的便利程度
多品种、小批量是密封件行业的常态,换料频繁。案例里容易被忽略的信息是:换一次料要清多久机筒、螺杆拆装是否方便、易损件更换周期如何。这些内容不显眼,却决定了设备进厂后的真实有效产能。
橡胶密封件场景下的典型应用工况
查看利拿冷喂料挤出机应用案例时,密封条生产是较常见的一类场景。这类工况诉求集中:EPDM、硅胶等胶料交替使用,要求喂料稳定、换料清机快;制品带复杂截面,要求温控分区细、尺寸波动小;连续化生产,要求螺杆机筒长时间运行磨损可控。应对这类需求,通常要围绕螺杆构型、温控分区和驱动配置做非标调整,而非直接套用标准机型。
其他下游行业的适配差异
轮胎胶料挤出更看重吃料能力与塑化均匀度;电线电缆护套料对表面质量和温控稳定性更敏感;硅胶制品则对清洁度和换料彻底性要求更高。不同工况对设备的要求差异明显,这也是案例要按行业对照来看的原因。
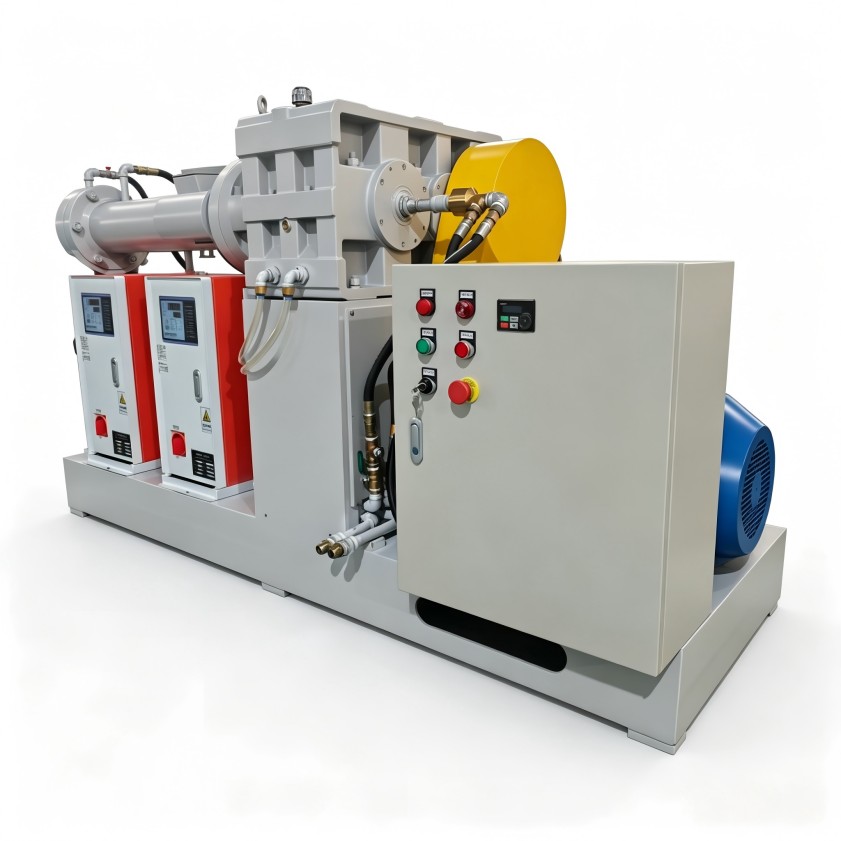
把案例经验转化为自己的选型清单
参考利拿冷喂料挤出机应用案例的有效方式,是带着自己的工况去对照。建议先整理好胶种与配方体系、硬度范围、目标截面尺寸及公差、产能要求、换料频率,再与设备方沟通;信息越具体,得到的螺杆构型、温控方案和驱动配置建议越有针对性,必要时可要求用相近胶料试机验证。利拿实业拥有15年以上橡塑设备研发经验和70多项自主专利,支持全流程非标定制,可按具体胶种和产能要求给出配置方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
