粉末喂料批次忽稠忽稀?金属密炼机温度控制先查这三个环节
金属密炼机温度控制不稳?粉末喂料批次波动先从温控查起
做金属、陶瓷粉末喂料的工厂,多半遇到过这种情况:同一套配方,上一锅粘度正常,下一锅就偏稠或偏稀,注射时欠注、飞边轮流出现,脱脂后还伴随开裂变形。很多人的第一反应是调粘结剂比例、换原料批次,折腾几轮问题依旧反复。这类批次波动的根源,往往不在配方,而在金属密炼机温度控制的稳定性——面板上设定温度正常,不代表每锅物料经历的温度历程一致。下面从测温点、冷却响应、控温策略三个维度梳理排查思路,帮你查清"温度到底有没有失控"。
温度一波动,喂料性能为什么跟着变
粉末喂料由金属或陶瓷粉末与粘结剂体系混炼而成,粘结剂的软化熔融、对粉末的润湿包裹都依赖温度。混炼温度偏低,粘结剂塑化不充分,粉末包裹不匀,喂料粘度升高、流动性变差;温度偏高或局部过热,粘结剂中的低分子组分可能挥发甚至降解,喂料变稀,脱脂阶段更容易出缺陷。更隐蔽的是批次间的温度历程差异:同一配方在两锅料里经历的实际温度不同,粘度自然忽高忽低。这就是单靠调配方解决不了反复波动的原因。
显示温度正常,不代表物料温度正常
排查金属密炼机温度控制问题,先要分清"热电偶测到的温度"和"物料实际温度"是两回事。测温探头通常装在混炼室壁或卸料门附近,反映的是测点处的壁温;而物料在转子剪切下会自生产生摩擦热,中心区料温可能明显高于显示值。探头插入深度不足、元件老化响应迟缓,都会放大这种偏差。排查时可对比同一锅料不同阶段的出料温度,复核卸料口实际料温,确认显示值与料温的偏差范围,再决定是调整设定值还是校验、更换测温元件。
升得上去却降不下来,重点查冷却回路
粉末混炼摩擦生热明显,温控系统的冷却能力往往比加热能力更关键。典型异常是:设定温度不高,混炼中后段料温却持续上冲,超出工艺窗口,只能提前卸料应付。问题多出在冷却侧:
- 水道结垢、堵塞,换热效率下降
- 冷却水流量或压力不足,带不走热量
- 温控阀响应滞后,需要降温时开度跟不上
加热侧也别漏掉:加热管功率衰减、接触器老化会造成升温慢、预热时间长,影响节拍和第一锅料的温度一致性。定期检查冷却水压力、进出水温差和管路清洁度,远比出质量事故后再处理省事。
换了粘结剂体系,控温参数为什么不能照搬
不同粘结剂体系的软化区间和热敏感程度差别很大,一套温度参数用到底,是换料后质量问题集中爆发的常见原因。有的体系温控窗口窄,温度冲过头就降解;有的体系对升温节奏有要求,适合分段设温、逐步塑化。落到设备上,意味着温控系统要支持分区控制——混炼室、转子、卸料门能够各自独立调节加热与冷却,而不是整机只有一个回路。若现有设备只能单区控温,遇到热敏感体系,批次稳定性很难做上去。
选型时把温控能力问到点子上
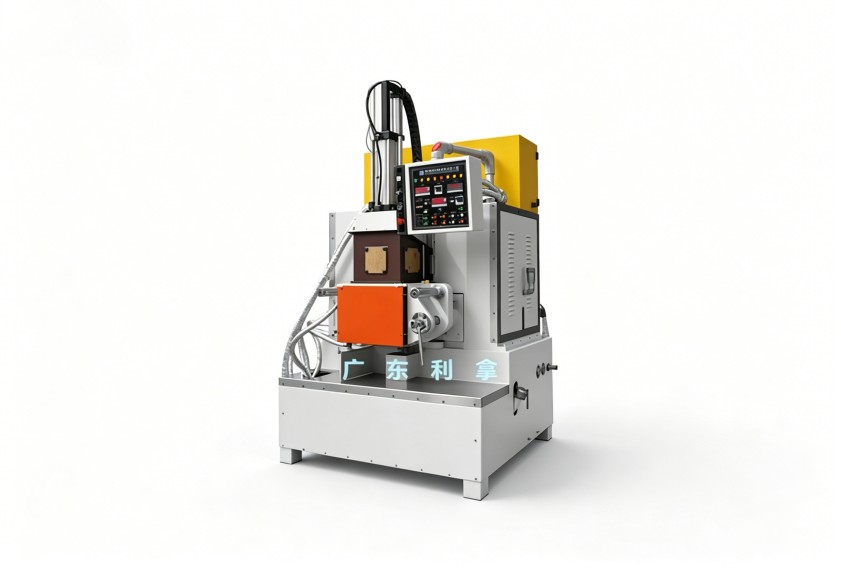
与其等出问题再补救,不如在采购或改造前就把金属密炼机温度控制能力谈透。可以向设备方确认几个要点:控温精度等级、单区还是多区控温、冷却回路换热能力与摩擦生热的匹配、测温元件的安装位置、是否支持温度记录与批次追溯。利拿实业在密炼机温控配置上积累了15年以上研发经验和70多项自主专利,支持按粉末体系的工艺要求做分区控温等非标定制,具体方案可结合工况评估。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。