

打样颜色总与大货对不上?小型挤出机的温控精度比螺杆直径更关键
色母粒打样总对不上大货?先查小型挤出机的温控与剪切
做色母粒的技术人员,大多经历过这样的循环:小样寄给客户确认通过,大货一出来却对不上色,返工、降等、客诉接连而来。问题常被归咎于配方或色粉批次,但相当一部分偏差其实出在打样设备上——温控波动大、剪切不足的小型挤出机,打出的样条本身就偏离量产状态。另一个常见误区是"打样机随便买一台就行",只比螺杆直径和价格。下文从温控精度、螺杆剪切、清理设计三个维度,拆解打样设备与色母粒工况的适配问题。
小样与大货对不上色,先查温控精度
色粉对温度敏感,有机颜料尤其明显,料温波动会直接改变色相表现。量产机筒体长、分区多,温度相对平稳;打样用的小型机筒体短、热惯性小,温度过冲和回落更快,温控响应一旦跟不上,同一配方打出的两批样条都可能有肉眼可见的色差。
核对设备时,不建议只看温控表的设定值:
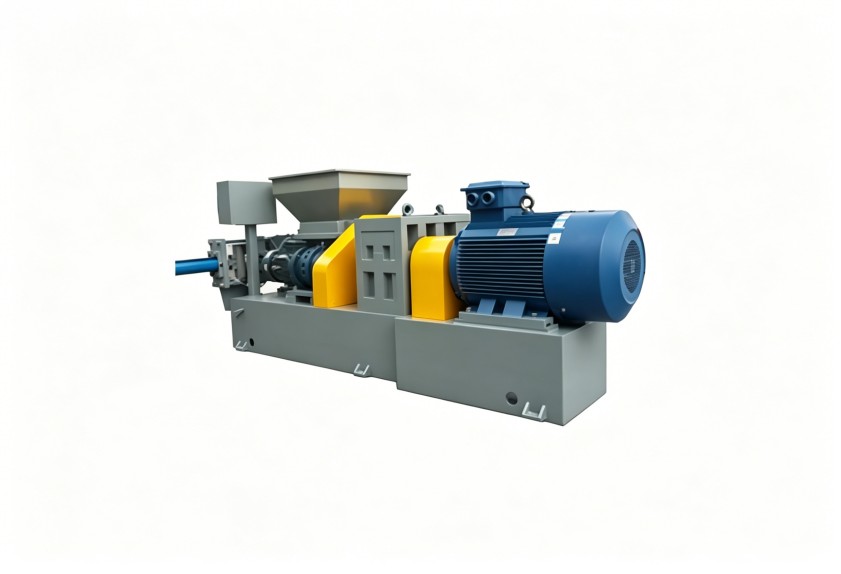
- 要求厂家提供各温区的实测波动范围,而非显示精度;
- 确认加热与冷却方式,风冷与水冷在小型机上的控温表现差别明显;
- 看温区数量是否覆盖进料段到机头的完整路径。
颗粒麻点与色纹,根源在螺杆剪切
色母粒的品质核心是分散。色粉一旦团聚,颗粒表面就会出现麻点、色点,拉膜拉丝时形成色纹。不少人以为设备小、剪切天然就够,事实恰好相反:小型机螺杆直径小、转速往往不高,若螺杆只是普通输送构型、缺少混炼元件,分散能力反而弱于量产线。
判断时看两点:长径比与螺槽设计是否给混炼留出空间;螺杆构型能否按色粉体系调整——易分散的炭黑与难分散的酞菁类颜料,对剪切的要求并不相同。
换色一次清半天,清理成本最容易被低估
色母粒打样的日常是频繁换色。深色体系换浅色体系时,机筒和螺杆上任何一处死角残留,都会让下一批样条串色报废。有些设备结构紧凑却拆装繁琐,换一次色清小半天,一天做不了几轮样,报价再低也在持续消耗人力。
建议实地确认三件事:机筒能否快速开启、螺杆是否方便抽出、机头流道有无积料死角。清理效率很少写进报价单,却直接决定打样产能。
把三个维度落成一份核对清单
采购小型挤出机之前,可以把上述内容整理成核对项:
- 各温区实测温度波动范围,而非表显精度;
- 螺杆是否带混炼元件,构型能否按色粉体系调整;
- 机筒、螺杆、机头的拆装方式与单次清理耗时;
- 最小稳定投料量是否匹配打样批量,避免投料浪费;
- 厂家是否具备按工况定制的能力。
最后一项容易被忽视。色母粒的色粉体系、载体树脂、填充比例差异很大,标准机型未必贴合所有工况。利拿实业支持全流程非标定制,可结合色粉体系与产能要求调整螺杆构型与温控配置,并由全球本地化售后网络提供持续支持。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
