

橡胶密封件混炼出片不稳?大型开炼机先看温控与辊距
橡胶密封件出片总波动?大型开炼机要先查温控和辊距
橡胶密封件对尺寸一致性、表面状态和混炼均匀度较敏感。若开炼出片时厚度忽厚忽薄、局部温升过快,或配合剂分散不均,后段裁断、硫化后容易出现尺寸偏差、封合性能不稳定等问题。很多工厂一遇到异常就调整配方,却忽略了大型开炼机的温控、辊距和操作管理是否匹配胶料特性。本文围绕这些环节,说明排查顺序和选型时应关注的配置。
温升高,不一定只是冷却水量不够
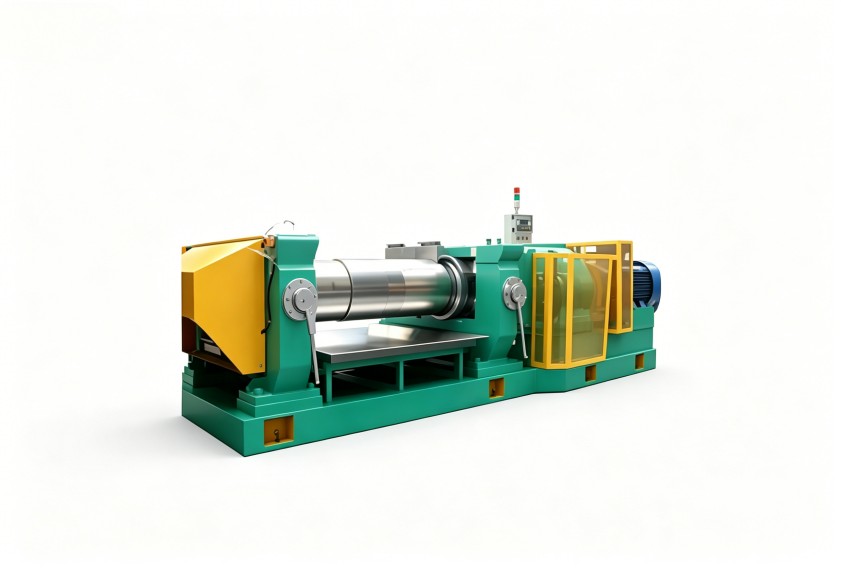
开炼的本质,是胶料通过两个相对回转辊筒的间隙,在剪切、挤压和捏合作用下完成进一步混炼与出片。橡胶密封件胶料常涉及不同硬度、含胶率及填料体系,对温度窗口较敏感。辊温过高,胶料可能变软、粘辊,甚至出现早期硫化风险;温度过低,又会使包辊不稳定、流动阻力增大。
排查温控要分三步
- 确认辊面温差:不能只看进水温度,还要观察辊筒两侧及中部温度是否均匀,避免局部温差造成出片松紧不一。
- 检查冷却或加热响应:换胶、换批次后,温控系统能否稳定回到设定区间,会直接影响操作节奏。
- 结合炼胶时间判断:长时间反复薄通、翻料不充分,也会让胶料持续生热,不能把问题都归因于冷却水。
因此,设备温控能力不仅是“有没有温控”,还包括辊筒结构、介质循环、温度反馈与调节方式是否适合密封件胶料。
辊距不稳,厚度和分散都会受影响
出片厚度波动,常见原因并不只在操作人员手感。大型开炼机辊距调节机构的刚性、同步性和显示方式,会影响左右间隙一致性。若两侧辊距偏差明显,胶片受力不均,可能出现一边厚、一边薄,或走料偏斜。
在密封件生产中,辊距管理还要服务于工艺目的:
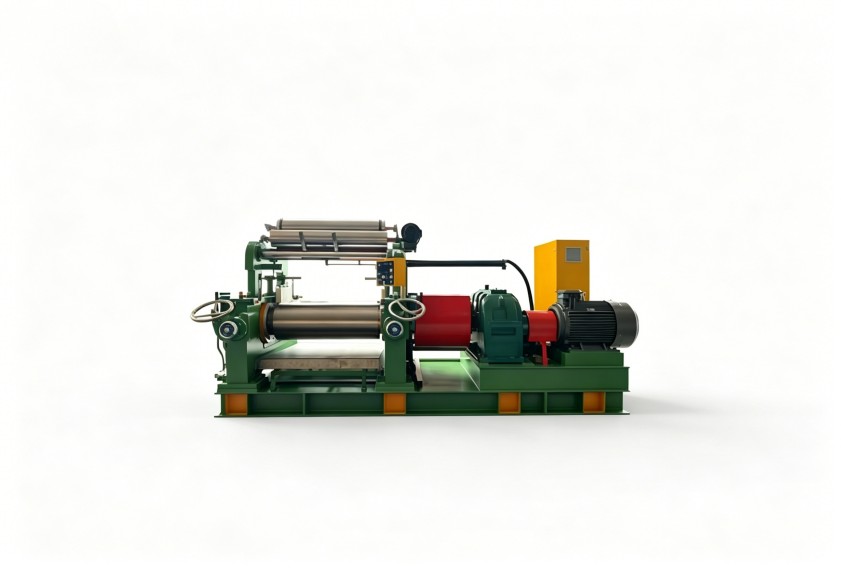
- 粗炼阶段:适当辊距有助于胶料包辊、吃粉和建立剪切。
- 薄通阶段:较小辊距可增强分散效果,但需控制温升和过辊次数。
- 出片阶段:稳定辊距比单纯追求更薄更重要,否则后段供片重量和尺寸难以稳定。
若设备频繁更换胶种,应关注辊距调节是否便于记录、复现和培训,而不是过度依赖个别老师傅的经验。
大设备更考验维护与操作标准化
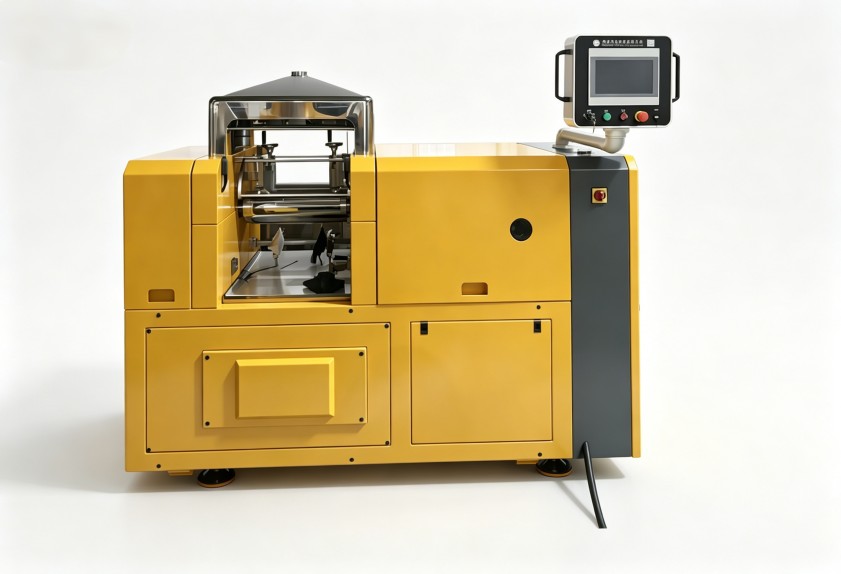
大型开炼机投入生产线后,异常往往来自长期管理细节。辊筒轴承、传动系统、润滑状态、制动与安全防护若缺少定期检查,可能带来温升、异响、辊距漂移等问题。密封件企业多品种、小批量切换较常见,设备还应便于清洁,避免深色胶、浅色胶或不同配方之间交叉污染。
生产管理可从三方面入手:
- 建立换胶、换色时的清机确认步骤;
- 将辊温、辊距、过辊次数和出片厚度纳入作业记录;
- 对新员工开展包辊、翻料、引料和异常判断培训。
设备配置再完善,如果参数不能被稳定执行,质量波动仍会反复出现。
选型时别只问辊筒长度
采购或改造这类设备时,应把胶种范围、每辊投料量、出片厚度、车间公用工程条件、自动化程度和后续维护便利性一起评估。辊筒规格、温控形式、辊距控制方式、安全防护及收片衔接方式,都应围绕密封件工艺来匹配,而不是只比较单一外观尺寸。
利拿实业可结合橡胶密封件的混炼与出片需求,提供覆盖密炼、开炼、挤出等环节的成套配置思路,并支持全流程非标定制化方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
