

二手开炼机温控不稳?橡胶密封件混炼先要查这三处
二手开炼机温控不稳,橡胶密封件产线先排查辊筒、辊距与维护状态
橡胶密封件对胶料可塑性、分散均匀性和尺寸稳定性要求较高。旧开炼设备若出现辊温忽高忽低、片材厚薄波动,容易造成后续硫化后硬度不一致、密封面缺陷等问题。很多工厂把问题简单归因于配方或操作人员,却忽略了设备状态。判断一台二手开炼机能否继续承担密封件混炼、热炼或出片任务,应先看温控、辊距和维护记录,再决定维修、改造或更新。
辊筒温控为什么会影响密封件质量
开炼机通过两个相对回转的辊筒对胶料产生剪切、挤压和翻炼作用。橡胶密封件常使用不同硬度的胶料,部分配方对温度敏感,辊温过高可能引起早期硫化或粘辊,温度过低又会使胶料流动阻力增大、分散不均。
验收旧设备时,不能只看设备能否转动,应重点确认:
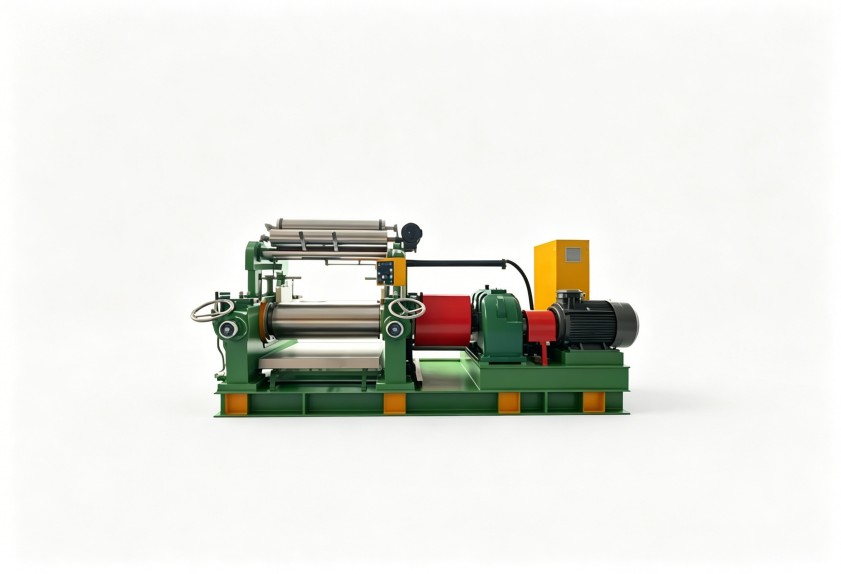
- 辊筒表面有无明显划伤、凹陷或温差痕迹;
- 温控介质通路是否通畅,换热能力是否衰减;
- 温度显示与辊面实际状态是否长期偏差;
- 连续生产后温度是否容易失控。
如果设备只能在短时间空转时保持稳定,带负荷后温升明显,就需要结合密封件配方的允许温度范围重新评估。
辊距与刚性决定出片稳定性
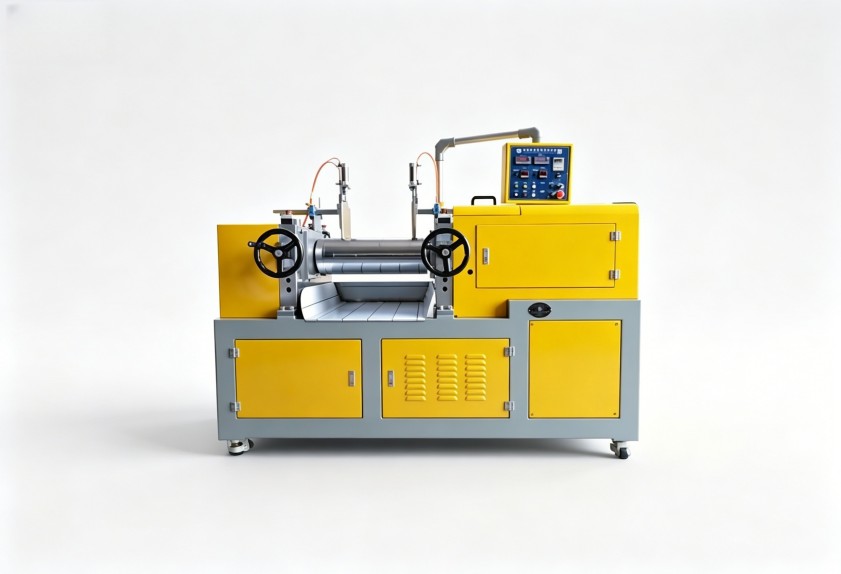
密封件生产往往需要稳定厚度的胶片,便于后续裁断、预成型或硫化。辊距调节机构磨损后,即使刻度显示相同,实际辊缝也可能随胶料负荷变化而波动。
检查时可从三个方面入手:
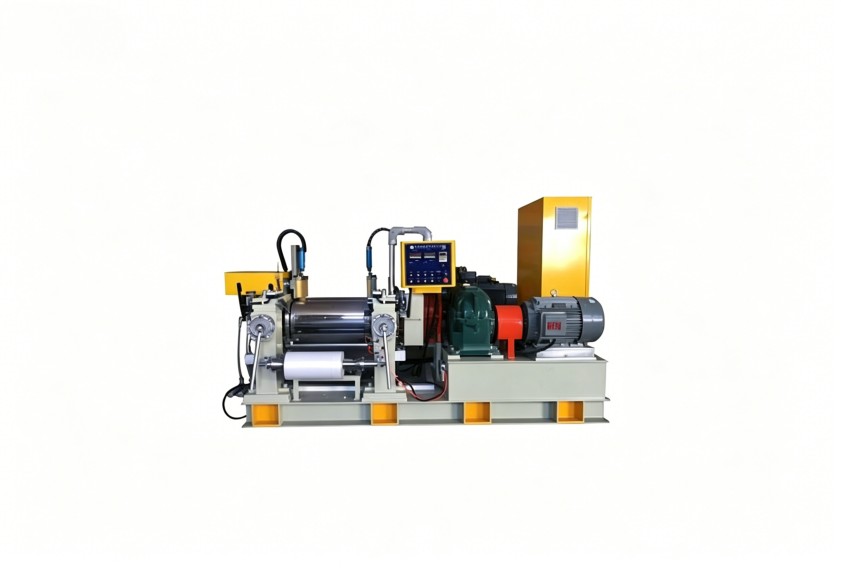
- 调节响应:调小、调大辊距时是否顺畅,有无卡滞或明显间隙;
- 负荷表现:加入胶料后,两端辊距是否一致,胶片是否跑偏;
- 机架状态:轴承、锁紧机构和基础连接若长期磨损,会削弱设备刚性。
有些二手开炼机外观尚可,但内部磨损已经影响重复定位精度。对多品种、小批量的密封件产线来说,频繁调整却无法稳定复现,会增加调机时间和废品风险。
维护记录比使用年限更有参考价值
判断旧设备不能只问“用了多少年”,更要看过去的使用工况。长期重载、缺少润滑、冷却系统维护不足,会加速辊筒、轴承和传动部件损耗。
建议采购或继续使用前整理以下信息:
- 原设备加工的胶种、辊筒规格和日常负荷;
- 轴承、密封件、温控系统是否有更换记录;
- 是否存在异常振动、漏油、温降慢等问题;
- 现场电气与安全防护是否满足当前管理要求。
若维修频次上升、能耗持续增加,且温控和辊距精度无法满足密封件工艺要求,单纯继续投入备件可能并不经济。此时可把旧设备的问题清单转化为新设备配置需求,例如更适合胶料特性的辊筒结构、温控方案和操作控制方式。
继续使用还是更新,先明确工艺边界
选择二手开炼机并不等于一定不可行,但前提是设备能力与产品要求匹配。用于粗炼、低要求胶料热炼时,可在完成检修和验证后谨慎使用;若用于尺寸一致性要求较高的密封件出片,就要更关注温控精度、辊距稳定性和维护便利性。
评估时可先安排小批量试料,观察包辊、翻炼、出片和冷却后的状态,再结合产能、能耗、维修停机时间综合判断。若现有设备已经限制工艺稳定,应尽早让设备工程、生产和质量人员共同确认改造或更新方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
