

密封件混炼电流忽高忽低?先看负载与温控匹配
橡胶密封件混炼不稳?金属密炼机电流参数这样看
橡胶密封件对尺寸稳定性、耐介质性能和批次一致性要求较高。混炼阶段若电流忽高忽高,常表现为分散不均、排胶温度难控、后续硫化波动,甚至造成单位能耗上升。许多现场人员习惯只盯着电流上限,却没有把电流变化与胶料状态、转子结构、温控条件和投料节奏放在一起判断。本文从负载曲线、温控匹配和填充系数三个方面,说明金属密炼机电流参数应如何服务于工艺判断,而不是简单当作“能不能继续炼”的报警值。
电流曲线反映的不是单一数值
密炼机运行时,电流会随转子受到的胶料阻力变化。生胶投入、粉料吃入、配合剂分散和排胶前阶段,负载表现并不相同。只记录一个平均电流,很难判断胶料是否真正完成均匀混炼;若只按峰值设定保护,也容易把正常的吃料峰值与异常堵料、过载混为一谈。
观察金属密炼机电流参数,建议结合曲线形态:
- 投料初期:电流短时上升,通常与大块胶料进入混炼室有关。
- 粉料吃入阶段:若电流持续高位且回落慢,需要检查投料顺序、上顶栓压力和填充量。
- 混炼中后段:曲线逐渐趋稳,更有利于判断胶料塑化与分散状态。
- 临近排胶:若电流仍频繁尖峰跳动,应同步核对温度、时间和转子转速,不宜仅凭经验延长混炼时间。
温控偏差会放大电流波动
橡胶密封件胶料常涉及不同硬度、填料含量和硫化体系。温控过低时,胶料流动性偏弱,转子剪切阻力增大,电流容易偏高;温控过高又可能带来早期硫化风险,或使胶料包覆状态改变,造成电流虚低、分散不稳定。
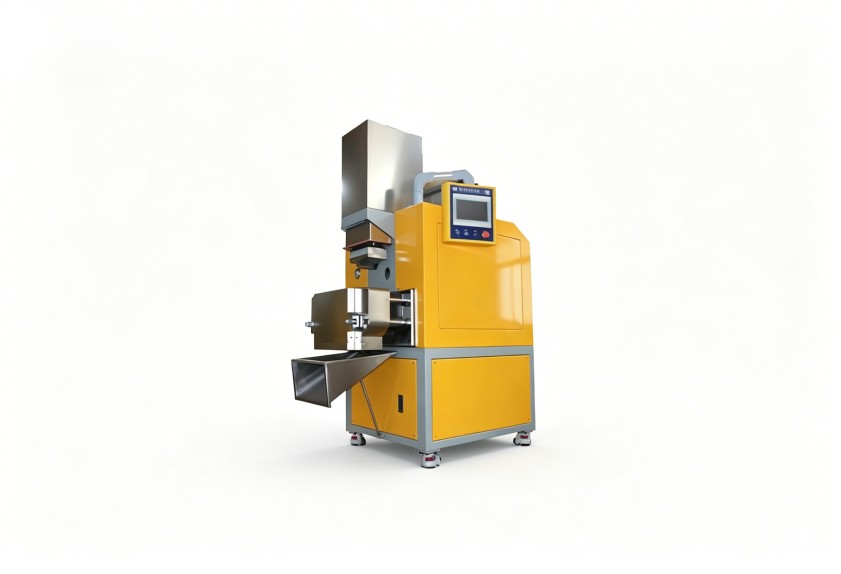
因此,电流不能脱离温度单独判断。较稳妥的做法,是把电流、胶温、混炼时间、转子转速和上顶栓压力放在同一工艺窗口内记录。当某一批次电流形态异常时,先确认冷却水温、混炼室换热状态和温度传感器反馈,再判断是否需要调整工艺,而不是直接提高电流限制。
填充系数与转子配置要适配胶料
填充系数偏高,胶料在混炼室内缺少充分翻转和交换空间,电流可能长期偏高,并伴随吃粉慢、分散不均;填充系数过低,虽然负载下降,却可能降低混炼效率,也不利于形成稳定剪切。不同密封件配方的黏性、填料比例和生胶类型不同,适合的填充状态不能照搬同一经验值。
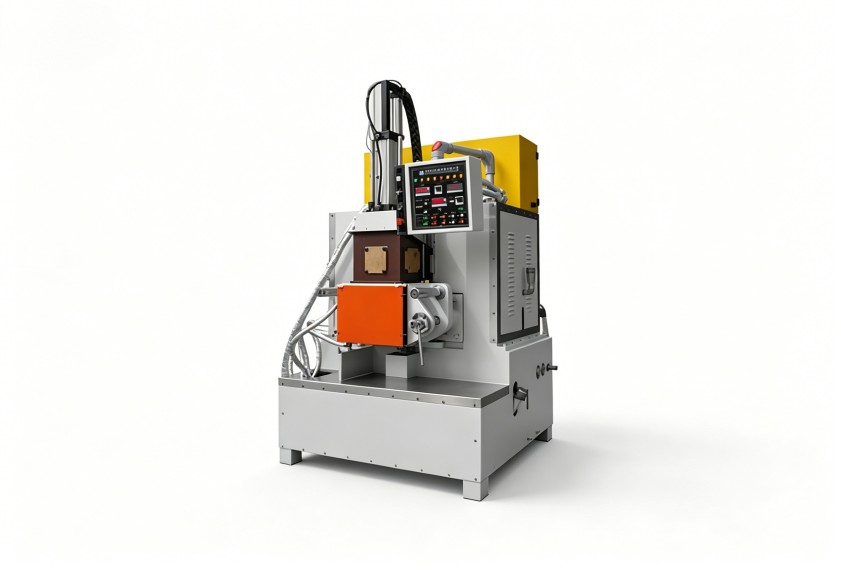
转子结构也会影响电流表现。剪切、分配和交换能力不同,电流曲线形态会有差异。设备选型或工艺优化时,应把胶种范围、批次批量、温控精度和排胶方式一起评估。金属密炼机电流参数的价值,在于帮助建立“设备负载—胶料状态—工艺动作”的对应关系,而不是用一个固定数值覆盖所有配方。
现场管理可从记录一致性开始
若企业希望减少密封件混炼批次波动,可先规范三类记录:每车投料重量与顺序、关键阶段电流曲线、排胶温度与混炼时间。连续记录后,更容易识别异常来自原料变化、操作偏差,还是设备温控、磨损和传动状态。
对于需要兼顾多种胶料、小批量切换或环保合规要求的产线,还应在设备阶段就考虑混炼室、转子、温控系统和自动化投料的匹配。利拿实业可结合橡胶密封件的材料特性与生产工况,支持全流程非标定制化方案,帮助客户梳理混炼成型环节的降本增效路径。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
