

二手压延机厚度不稳?橡胶密封件产线先查温控与辊隙
二手压延机厚度不稳?橡胶密封件产线先查温控与辊隙
橡胶密封件对尺寸一致性、表面完整性和硫化前半成品稳定性要求较高。产线引入二手压延机后,如果频繁出现厚度波动、片材跑偏、局部冷疤或纹路不均,容易造成修边增加、废品上升,甚至影响后段硫化节拍。不少工厂先把原因归结为胶料门尼黏度或操作问题,却忽略了旧设备的辊筒温差、辊隙刚性和历史磨损。本文从设备配置、工艺参数和维护管理三方面拆解,帮助判断设备能否继续使用,以及应优先整改哪些部位。
厚度偏差为什么不能只调辊距
压延过程本质上是胶料通过两个或多个相对旋转辊筒时,受到剪切、挤压和延展,形成规定厚度与宽度的半成品。橡胶密封件常用胶料可能包含不同填料、软化剂和硫化体系,胶料温度变化会直接影响流动性。若辊筒两端温差偏大,即使机械刻度相同,两侧胶料的延展行为也可能不同。
验收二手压延机时,不能只看空机能否转动,应重点确认:
- 辊筒表面是否有明显拉伤、凹坑、修补痕迹或中高度异常;
- 两端轴瓦、轴承、调距机构是否存在松旷;
- 升温后两端及中部温差是否稳定;
- 辊隙调整后能否保持,重载下是否漂移;
- 机架、轴承座和锁紧结构是否有裂纹或焊补痕迹。
辊筒属于长期受热、受力部件,旧设备的磨损往往不是单次试车就能完全暴露。仅凭外观和低价做决定,后期可能付出更多停机与维修成本。
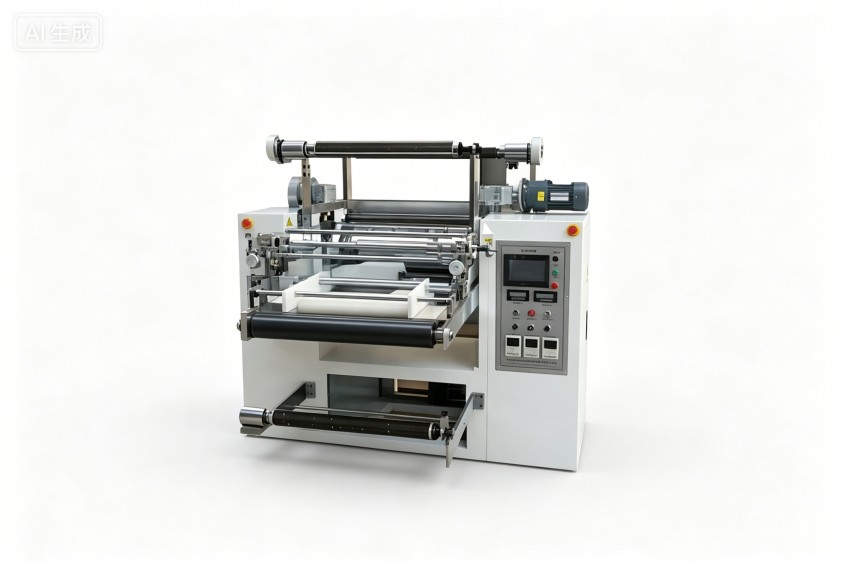
橡胶密封件场景要看哪些工艺匹配点
密封件产品通常批量、规格、胶种切换较频繁,压延片材既要厚度稳定,也要避免气泡、冷斑和过度粘辊。评估旧设备时,应把自己的常用配方带料验证,而不是只用设备原有试车胶料。
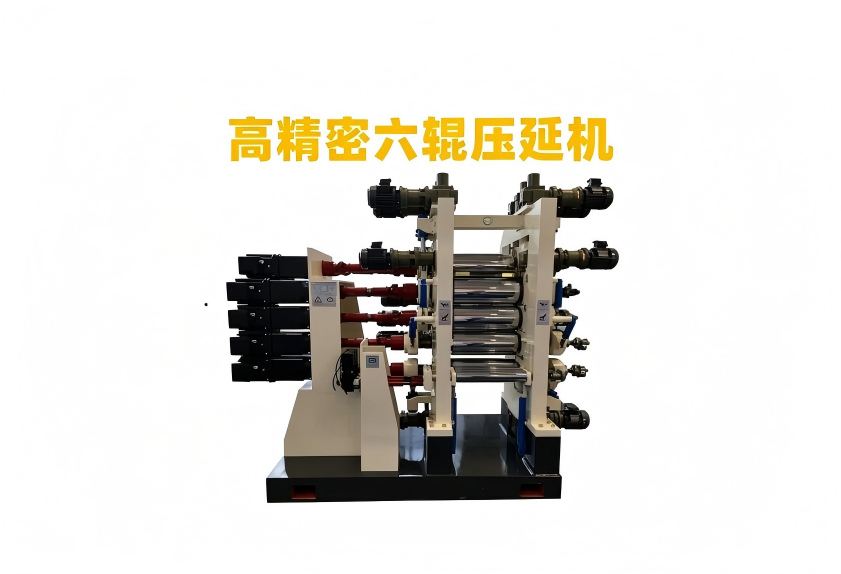
温控能力
胶料进入辊缝前的温度、辊筒各区域温度和冷却响应速度,都会影响片材表面质量。若温控回路存在结垢、堵塞、控制阀老化,容易出现升温慢、降温慢或两端不一致。检查时应关注温控介质管路、旋转接头、循环系统和温度反馈位置,而不是只看仪表显示。
辊隙与线速度
不同厚度、含胶率和填料体系对应的辊距、速比、引取速度不同。旧设备的调距方式如果精度不足、锁紧不可靠,换产后就容易依赖师傅反复手动调整。对多品种密封件产线而言,稳定的辊隙反馈和顺畅的速度匹配,比单纯追求大辊径更有现实意义。
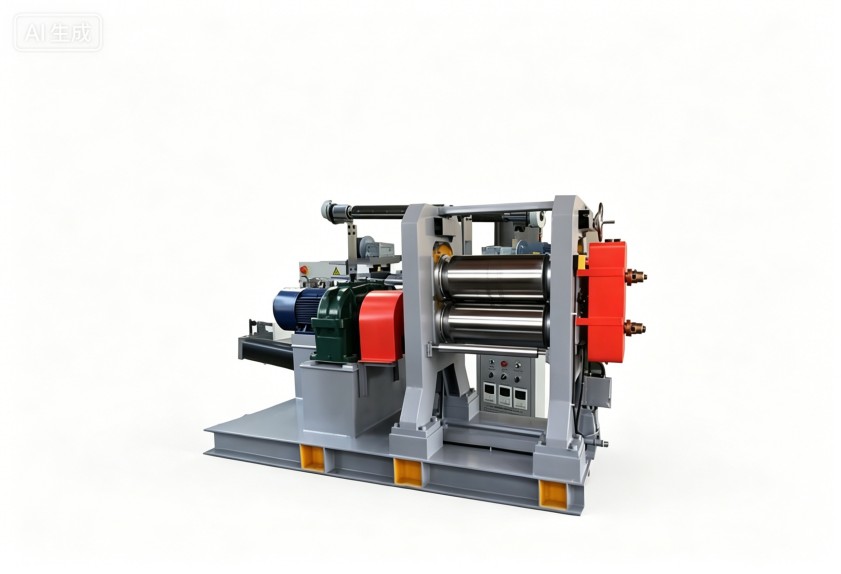
前后段衔接
压延不是孤立设备。供胶条宽度、预热均匀性、导开与牵引张力、冷却收卷方式,都会改变片材受力。若二手压延机与现有密炼、开炼、供胶及冷却线速度不匹配,即使单机状态尚可,也可能造成堆胶、拉薄或跑偏。
买旧设备前,维护记录应这样看
设备履历比铭牌年份更能反映真实状态。需要询问并核对辊筒修磨记录、轴承更换记录、传动箱维修情况、电气系统改造历史,以及安全防护和环保装置是否完整。若资料缺失,就应把检修重点放在受力件、润滑系统、温控系统和控制系统上。
生产管理上还要考虑人员培训。旧机型的操作逻辑、调距方式、温控响应与新设备不同,若班组只按经验设定参数,厚度问题容易反复。建立换产点检表,把辊温、辊隙、速度、胶料停放时间和异常现象记录下来,有助于区分设备问题与工艺波动。
继续使用还是改造更新
若机架、辊筒、主传动等基础部件状态良好,只是温控、电气、调距显示或安全防护落后,可评估针对性改造。若辊筒磨损严重、轴承间隙过大、机架刚性不足,且产品又对厚度公差敏感,继续维修的不确定性就会升高。此时应结合常用胶种、目标厚度、产能节拍和后续扩展需求重新核算,而不是只比较购置成本。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
