
密封条表面起泡尺寸飘?冷喂料挤出温控与螺杆配置排查
密封条表面起泡、尺寸飘移:冷喂料挤出设备的温控与螺杆配置排查
橡胶密封件产线最怕两类异常:一类是密封条表面出现起泡、麻面或局部焦烧,直接影响外观和装配;另一类是截面尺寸时大时小,后段硫化、裁切和包装都要跟着调整。很多团队先把问题归因于胶料,但冷喂料挤出的喂料稳定性、螺杆塑化状态和温控曲线,往往才是波动源头。下面从压力、温度、口模与牵引配合三个环节,梳理使用利拿冷喂料挤出机密封条设备时可优先排查的方向。
先判断:起泡和尺寸波动是不是同一类问题
起泡、气孔多与胶料含水、挥发分、排气不畅或局部温度过高有关;尺寸波动则更常见于喂料不均匀、机头压力不稳、牵引速度不匹配。两者有时同时出现,但处理顺序不能混在一起。
- 表面起泡、断面有气孔:先查胶料停放、排气段状态和机身温度是否异常升高。
- 表面粗糙、有明显挤出纹:重点看塑化是否充分、螺杆与机头压力是否稳定。
- 截面周期性厚薄变化:核对喂料连续性、牵引同步性以及口模是否存在积料或磨损。
先按缺陷形态分区排查,比一上来反复调配方更节省停机时间。
温控不是整体降温,而是按区段建立稳定曲线
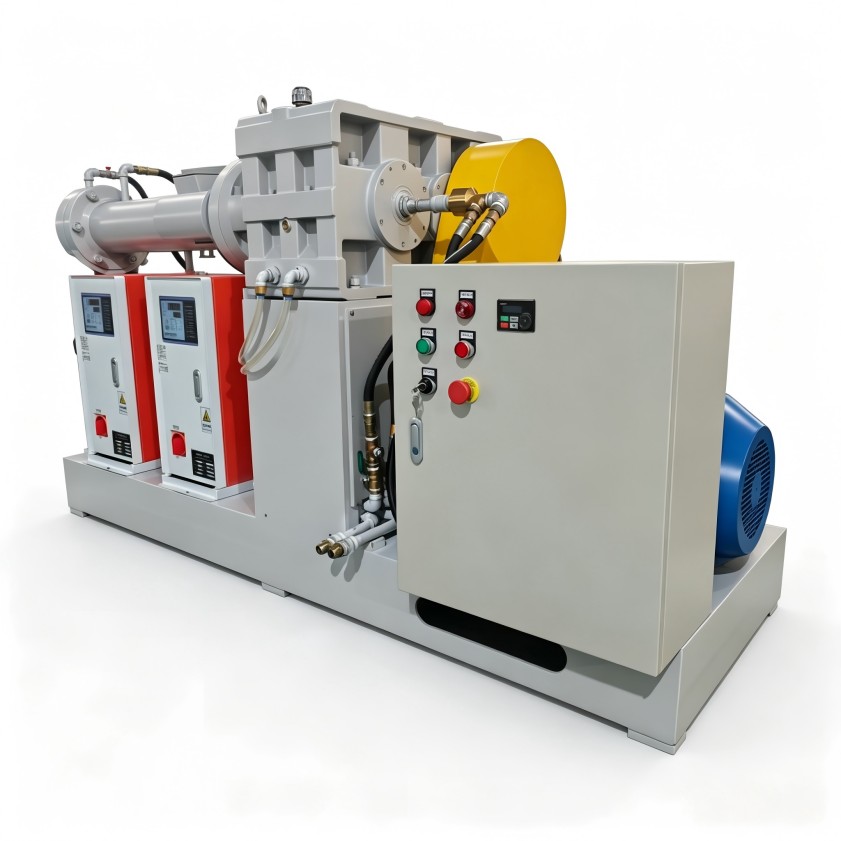
冷喂料挤出的特点,是胶料以较低温度进入机筒,依靠螺杆剪切和外部温控逐步完成塑化、均化和稳定挤出。若整体温度设得过低,胶料流动阻力增大,主机负载和机头压力容易波动;若某一区段过热,又可能带来早期硫化风险,密封条表面出现麻点或焦烧痕迹。
建议按加料段、塑化段、均化段、机头和口模分段记录温度,而不是只看一个显示值。调整时每次只改变一个区段,并同步观察表面状态、出料节奏和压力变化。对于硬度、含胶率或填料体系差异较大的胶料,温控区间也要分开建立,不能用同一套参数套用全部配方。
螺杆与机头配置决定塑化是否均匀
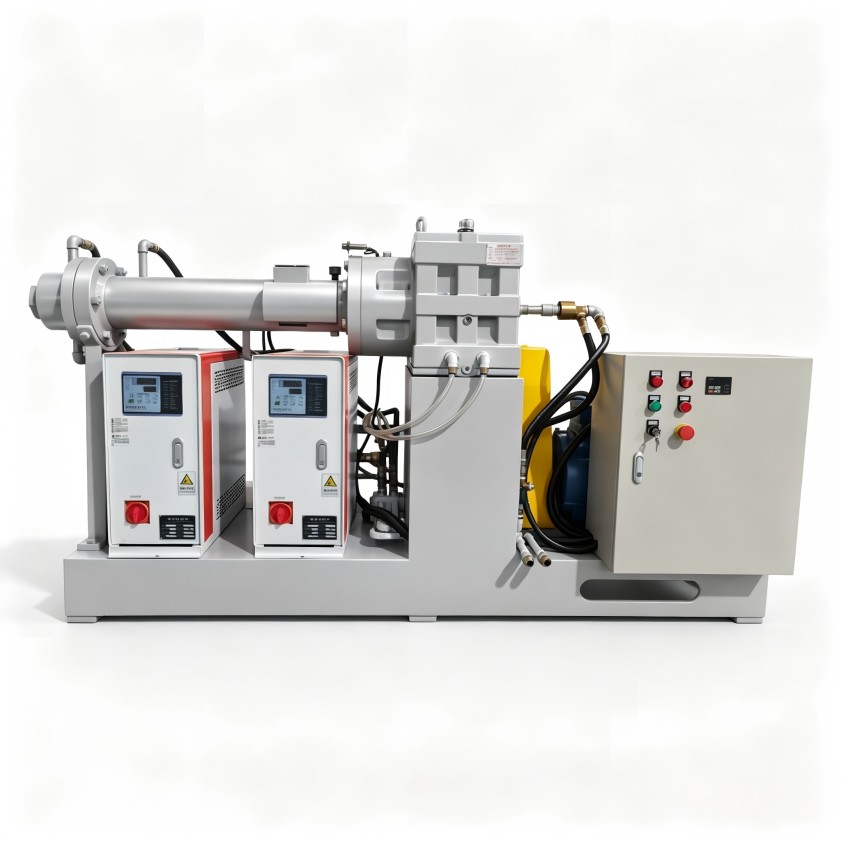
密封条截面通常不规则,有的带孔洞、唇边或复合结构,对胶料流动均匀性要求较高。螺杆结构若与胶料黏度、产量不匹配,容易出现一边塑化不足、一边剪切过热的情况。机头流道和口模设计不合理,也会让胶料在不同位置流速不一致,最终表现为唇边变形、厚薄偏差或出料扭曲。
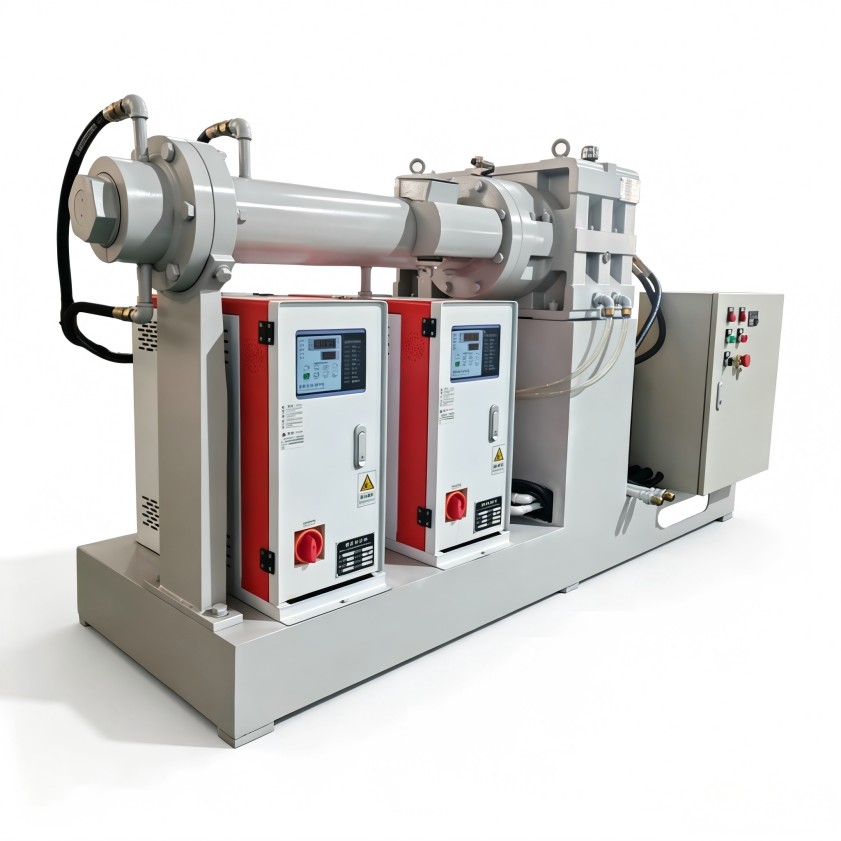
使用利拿冷喂料挤出机密封条设备时,应把胶种、胶料硬度、密封条截面形状、目标产能和后续硫化方式放在一起评估,而不是只比较螺杆直径。配置阶段考虑得越完整,产线调试时越能减少反复试错。
牵引、冷却与口模速度要形成闭环
尺寸偏差不一定全部来自挤出主机。牵引速度略快,密封条会被拉薄;牵引速度偏慢,胶料在口模处堆积,截面会变厚甚至弯曲。多腔或异形密封条还会受到冷却定型速度影响,若冷却不均,出模后仍可能继续收缩变形。
调试时可先稳定主机转速和机头温度,再微调牵引速度,并在固定位置测量截面尺寸。口模修整、牵引压力和冷却水位也要保持一致,避免不同班组采用不同操作习惯,造成质量判断混乱。
设备选型与日常管理的实用建议
- 把胶料范围、截面复杂度和产能需求作为选型输入,不只看单台设备外形。
- 建立分胶种、分产品的温控与转速记录表,减少凭经验调机。
- 定期检查口模、螺杆、温控元件和牵引同步状态,把缺陷处理前移到保养环节。
- 对频繁换料、换规格的产线,优先关注换料清机便利性和参数可复制性。
冷喂料挤出线的稳定性,来自主机、温控、机头、牵引和操作管理的配合,而不是单一参数决定。利拿实业可结合橡胶密封件的具体工艺,提供从混炼到挤出成型的整体方案,并支持全流程非标定制。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。