
密封件批次不稳定?金属密炼机质量检测先看这三处
橡胶密封件批次波动,金属密炼机质量检测应查什么
橡胶密封件对混炼胶的均匀性、门尼黏度稳定性和焦烧安全性较敏感。一旦同一配方在不同批次间出现分散差异,后续硫化成型就可能产生尺寸不稳、密封性能波动等问题。很多工厂把原因简单归为配方或操作,却忽略了设备状态变化。金属密炼机质量检测不能只看设备能否开机,还应围绕转子、温控、密封与工艺记录做系统核查。本文结合橡胶密封件场景,从设备配置、工艺参数和维护管理三方面说明排查方向。
先判断混炼室与转子状态
转子和混炼室是剪切、捏炼与分散的核心部位。检测时应先观察转子棱、工作表面及混炼室壁面是否存在异常磨损、划伤或物料粘附。磨损会改变转子与室壁之间的间隙,使剪切强度下降,表现为填料分散不均、每车料状态差异变大。
重点看三处
- 转子棱与室壁间隙是否发生明显变化;
- 金属接触面是否有局部拉伤、腐蚀或修补痕迹;
- 上顶栓压砣动作是否平稳,加压过程是否存在卡滞。
对密封件常用的高填充、低硬度或含增塑剂胶料而言,间隙变化还可能影响吃粉和包辊状态。若同一配方需要频繁延长混炼时间才能达到分散要求,就应把金属密炼机质量检测列入设备复核,而不是仅调整操作手法。
温控偏差如何影响焦烧与分散
密封件胶料通常要求稳定的混炼温度。温度过低,助剂润湿和分散变慢;温度过高,又可能带来早期焦烧风险,影响后续模压或注射成型。
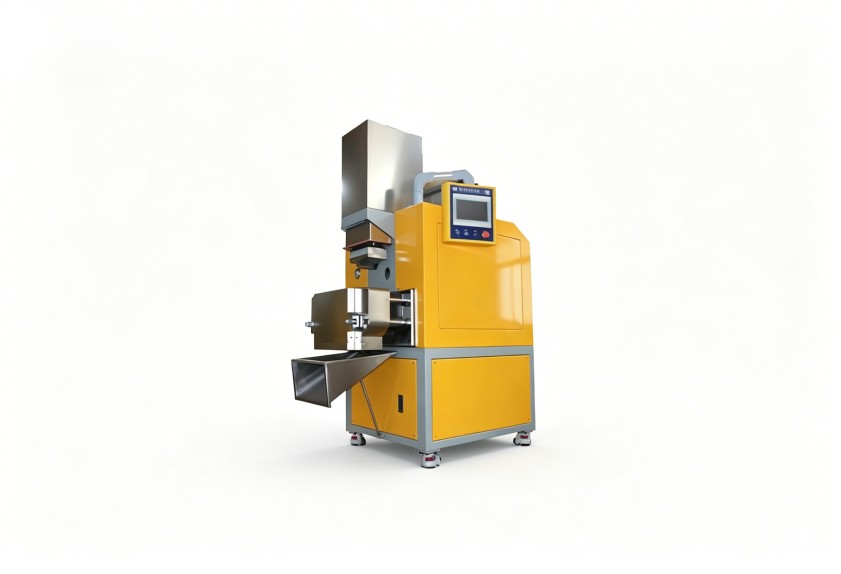
检测温控系统时,不宜只看仪表显示值,还要对比设定温度、实测温度和冷却响应。重点关注升温速率是否异常、各区域温差是否过大、冷却水通路是否存在堵塞或换热下降。温控精度不足时,即使每车投料量和混炼时间相同,胶料状态也可能出现批次差异。
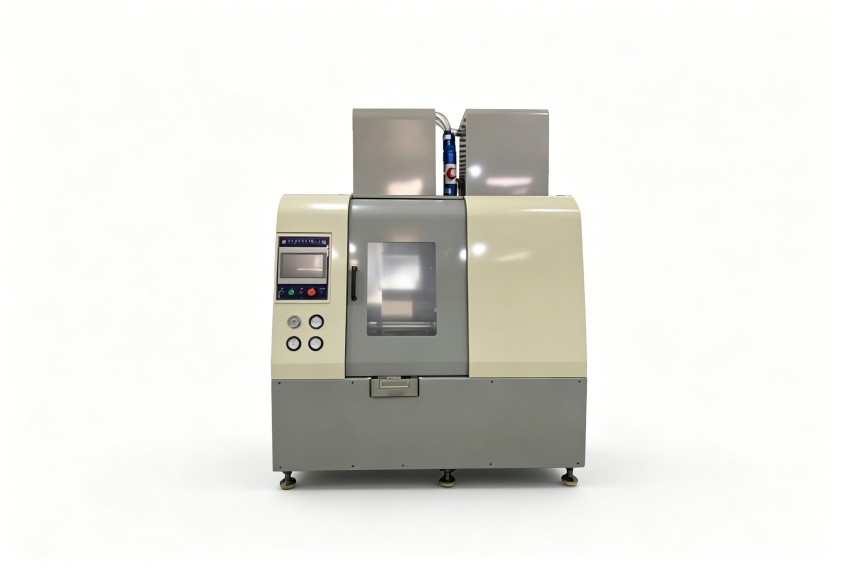
此外,温度传感器的安装位置也会影响判断。若传感器不能反映混炼室内真实料温,操作员可能依据偏差信号提前排胶或过度混炼,最终把设备问题误判为配方问题。
用工艺记录反推设备异常
设备检测应与工艺参数联动,而不是孤立检查机械部件。建议把每车料的混炼时间、填充系数、上顶栓压力、排胶温度、电流或功率曲线放在一起观察。
可优先核对的信号
- 达到相同分散状态所需时间是否逐渐延长;
- 相同配方下,排胶温度波动是否加大;
- 电流或功率曲线是否出现异常低谷、尖峰;
- 上顶栓压力是否稳定,有无频繁回落;
- 填充系数未调整,但吃粉速度明显变慢。
这些变化可能指向转子磨损、温控能力下降、除尘或密封系统异常。建立基础工艺档案后,金属密炼机质量检测就不再依赖经验判断,而能通过参数趋势提前发现问题。
密封、润滑与维护不能只在停机后处理
橡胶密封件生产现场常遇到油料、粉料和增塑剂交叉使用。若密炼机的密封结构维护不到位,可能出现漏粉、漏油或外部杂质进入混炼室,直接影响胶料外观和性能稳定性。
日常管理可从三方面入手:一是按设备运行状态检查密封件磨损和润滑情况;二是关注润滑油、液压油的温升和污染迹象;三是把操作人员培训纳入验收与保养流程,使其能识别异常声音、温度、压力和排胶状态。新设备入厂时,也应把空载运行、负载试料、温控响应和安全联锁作为验收内容,避免只核对外观和配置清单。
选型与验收时应提前确认
若工厂正在评估新设备,应把密封件胶种、配方黏性、填料比例、产能节奏和清洁换料要求提前说明。容积、转子形式、温控方式、自动化程度和除尘配置不同,设备适应的工况也不同。合理的做法是先明确混炼目标,再讨论配置,而不是用单一设备规格套用所有胶料。
利拿实业支持全流程非标定制化方案,可结合橡胶密封件的材料特性和生产管理需求,统筹密炼、温控、维护与后续成型环节,帮助客户兼顾混炼稳定性、环保合规与运行效率。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。