
电缆料批次温漂与电耗偏高?先看啮合与温控配合
电线电缆料温漂和电耗偏高,啮合机节能技术怎样介入
电线电缆料对温度波动、填料分散和批次稳定性较敏感。混炼段温度一旦控制不稳,容易出现剪切不均、后续挤出压力波动,甚至影响绝缘料或护套料的外观与加工稳定性。不少工厂把问题归因于“混炼时间不够”,于是继续延长周期,结果单批电耗上升,胶料受热历史也变长。
判断这类异常,不能只看电机功率大小。更应沿着转子啮合状态、温控回路、填充系数和日常维护四个环节排查,判断啮合机节能技术是否真正发挥作用,而不是把节能简单理解为降低转速或减少冷却。
先分清能耗来自有效剪切还是无效热累积
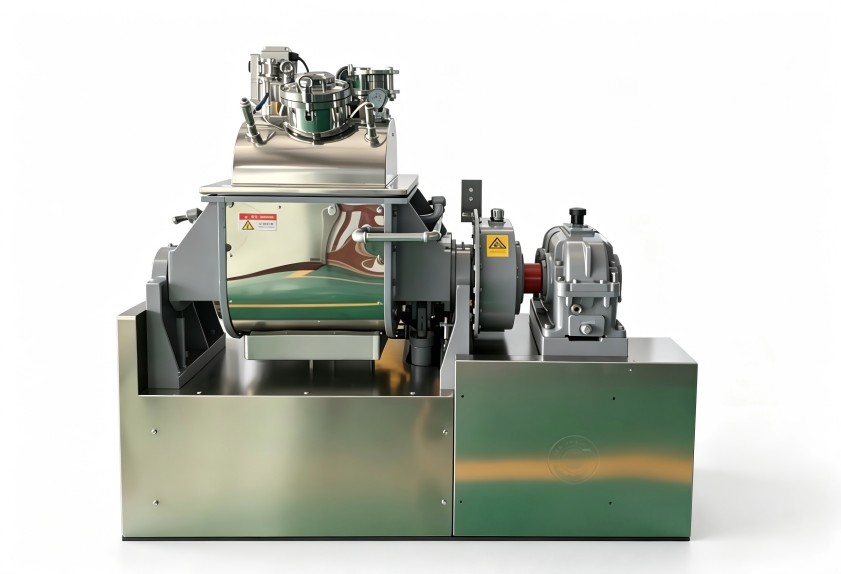
啮合式转子的价值,在于通过转子之间、转子与混炼室之间的间隙变化,让物料持续受到剪切、折叠和交换。物料被有效带入啮合区,填料和助剂分散更充分,单位时间内的混炼质量更稳定;若物料回流、滑移或局部堆积,电机做的功就可能更多转化为温升和重复搅拌。
因此,节能不是单一动作,而是让能量用于分散和塑化,减少空转、等待、反复翻炼和过度冷却后再升温造成的损耗。
三个常见异常信号
- 同一配方批次间温差明显,终炼温度依赖人工经验判断;
- 电流曲线波动大,峰值高但有效混炼时间不稳定;
- 卸料后仍需多次补炼,后道挤出负荷不平稳。
这些现象往往说明转子构型、温控能力与工艺参数之间没有形成匹配。
转子构型要服从电缆料配方特点
电线电缆料涵盖聚烯烃改性、含胶体系、阻燃填充体系等不同工况,剪切需求并不相同。高填充物料需要稳定的拉入和交换能力,热敏性材料则要避免局部过强剪切。仅按设备容积选型,容易忽视转子棱边、间隙和啮合区域对能耗的影响。
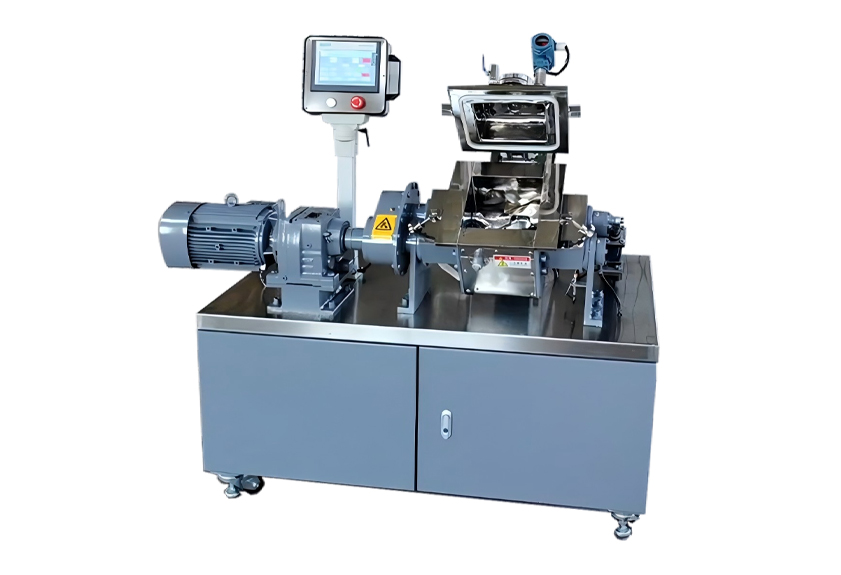
合理的转子配置应兼顾分散、分布和排料顺畅度。若物料在混炼室中交换不充分,操作工常通过延长时间弥补分散不足,吨料电耗自然上升。利拿实业在设备方案中会结合材料特性、产能和自动化需求评估转子与整机配置,避免用固定配置应对差异化工况。
温控精度比冷却水量更值得检查
许多车间看到温度升高就加大冷却水,却没有关注水温、流道、阀门响应和温度采集位置。冷却过强会让物料黏度上升,电机负荷增加;冷却滞后又可能造成批次温漂。节能的温控逻辑应是跟随混炼阶段调节,而不是全程采用同一冷却强度。
可重点检查三点:
- 温度传感器位置能否反映混炼室真实工况;
- 冷却介质流量和温度是否稳定,管路是否存在结垢或堵塞;
- 上顶栓、混炼室、卸料门等部位的温控是否协同。
当温控响应与转子剪切节奏匹配时,才更接近啮合机节能技术希望达到的效果:减少反复修正温度带来的电耗和时间浪费。
填充系数和时间不能凭经验固定
填充系数过低,物料难以形成有效剪切,混炼时间被拉长;填充系数过高,又可能造成功耗突增、排料困难和局部过热。不同配方的流动性、含胶量、填料比例不同,适合的填充系数也应随之调整。
生产管理上,建议记录每批投料量、温度曲线、电流曲线、混炼时间和卸料状态,而不是只看最终温度。通过连续批次对比,可以识别是配方波动、设备磨损还是参数设置造成的电耗异常。密封件、转子间隙、上顶栓压力和润滑状态也应纳入定期检查,因为磨损后设备常以更高电耗维持原有混炼效果。
选型或改造时应沟通的信息
评估设备是否适合电线电缆料工况,不宜只询问单台设备功率。更有价值的沟通内容包括:主体材料体系、填料比例、温度限制、目标产能、换批频率、自动化程度,以及现有设备的温度和电流表现。这些信息会影响容积、转子构型、温控回路和辅助系统配置。
若现有设备长期靠延长混炼时间、加大冷却或人工补炼维持质量,应优先做系统性工艺与设备诊断,而不是单独更换某个部件。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。