
密封件混炼润滑失效?先看油路污染、密封结构与维护点
橡胶密封件生产中,金属密炼机润滑系统为何会反复报警
橡胶密封件对混炼均匀性、胶料温度和批次稳定性要求较高。若轴端出现发热、油脂变色、补脂频繁或润滑报警,容易造成非计划停机,严重时还会影响密封件胶料的连续混炼质量。很多工厂把问题归结为“润滑脂不够”,直接加大注脂量,却忽视油路污染、密封结构和维护节奏。
本文从油路状态、轴端密封适配、日常维护三个方面,说明金属密炼机润滑系统异常应如何排查,并给出设备配置与管理上的改善思路。
先判断异常来自供油不足还是油路污染
润滑失效并不都等于缺油。常见情况是润滑脂中混入胶粉、炭黑或其他细小颗粒,油脂变硬、变黑后,油路阻力增加,分配器难以把润滑脂稳定送到摩擦部位。此时继续补脂,可能只把污染油脂推向更深处,轴端温升和报警仍会反复。
可按以下顺序检查:
- 观察排出油脂的颜色、黏度和颗粒感;
- 检查分配器、管路接头是否存在堵塞或渗漏;
- 确认注脂周期是否与设备负荷、胶种和运行时长匹配;
- 核对油品牌号是否被随意更换,避免不同油脂混用后性能变化。
如果污染来源长期存在,仅清洗油路只能短期缓解,还要从防尘、密封和维护流程上一起处理。
密封结构要匹配橡胶密封件的混炼工况
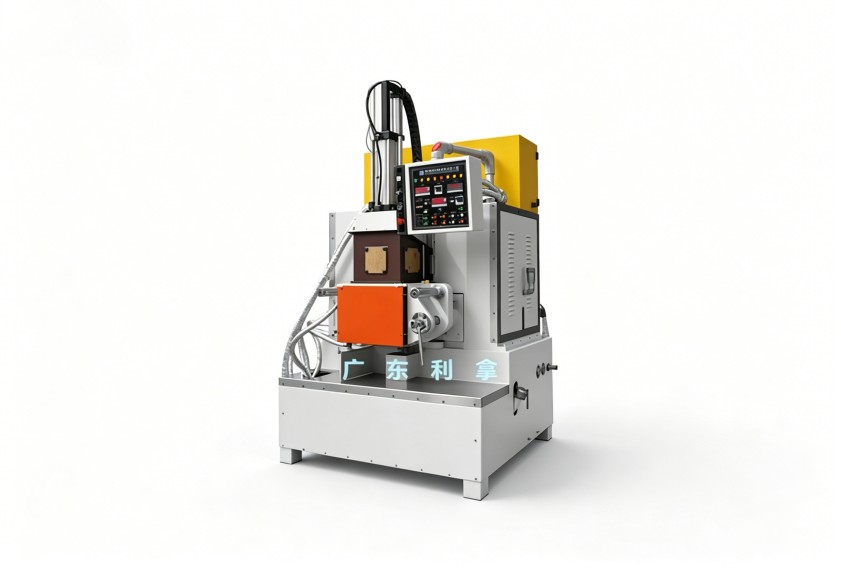
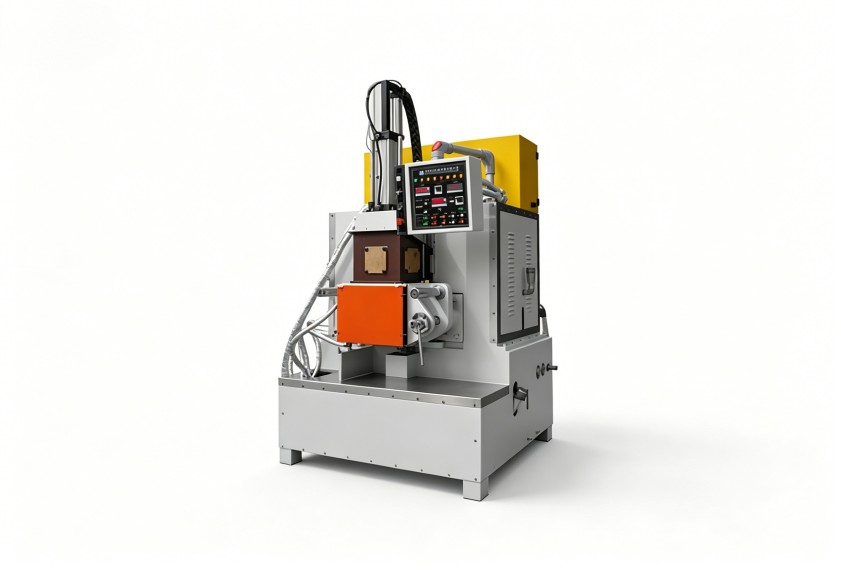
橡胶密封件胶料常涉及不同硬度、填充体系和助剂,混炼过程中轴端承受摩擦、温度变化和细粉侵入。金属密炼机润滑系统的作用,不只是“给转动部位上油”,还要配合密封结构形成稳定防护,减少粉料、胶料和污染物进入润滑通道。
选型或改造时,应重点关注三点:
- 润滑点布局是否覆盖主要摩擦与密封位置;
- 油路分配是否均衡,是否存在远端点位供油偏弱;
- 密封形式、润滑方式与胶料特性是否匹配。
对于换料频繁、粉料较多的工况,设备配置还要兼顾清洁便利性和维护可达性,方便检修人员快速检查、排脂和更换易损部件。
维护管理比临时加油更影响稳定性
很多润滑问题表面上发生在生产班,其实源于管理方式。例如设备长期高负荷运行却没有固定检查周期,换料清机时粉尘进入接头,注脂量只凭经验调整,都会让润滑状态逐渐偏离设计要求。
较稳妥的做法是建立简单但可执行的管理表,记录注脂时间、油脂状态、报警位置、排脂情况和处理结果。通过连续记录,可以判断问题是偶发污染、单点堵塞,还是密封结构与当前工艺不匹配。
人员培训同样重要。操作人员应能识别轴端异常温升、油脂泄漏、报警频率增加等早期信号,而不是等到设备停转后再处理。维修人员则应掌握油路清洗、分配器检查和换油换脂的基本规范,减少误操作带来的二次污染。
设备改造前应先明确这些工况信息
若工厂计划优化现有设备,或采购新的密炼线,不宜只询问“润滑系统怎样配置”。更有效的方式是先整理胶种类型、常用配方、粉料比例、单次混炼时间、设备运行班次、轴端温度表现和过往故障记录。
这些信息会影响润滑方式、密封结构、维护空间及自动化程度的选择。对橡胶密封件企业而言,稳定的润滑状态有助于减少停机干扰,并让混炼工艺更容易保持批次一致。利拿实业在橡塑设备研发与非标方案设计中,会结合客户胶料、产能和现场工况评估配置,而不是套用单一方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。