
木塑型材表面粗糙?先看挤出温度与螺杆配置
木塑挤出机温控偏差与螺杆配置怎样影响型材表面
高分子复合材料车间里,木塑型材表面发暗、颗粒感重、边缘分层,往往会被直接归因于“原料含水率高”。但水分只是诱因之一,温度曲线、螺杆输送压缩方式、排气段状态若不匹配,也会让熔体在进入模具前反复经历剪切不足或局部过热。下面从工艺参数、设备配置和日常维护三个方面梳理判断思路,帮助设备和工艺人员更快定位异常。
表面粗糙先分清是“水分问题”还是“剪切问题”
木粉、植物纤维与树脂的流动性差异较大。原料烘干不到位时,水分在机筒内汽化,制品容易出现气泡、麻面或周期性凹坑;若烘干正常但表面仍有颗粒感,则要观察熔体塑化是否充分。
可按以下顺序排查:
- 进料段温度是否过高:进料口附近过热会让树脂提前发黏,造成架桥或喂料不稳定,出料量随之波动。
- 压缩段剪切是否不足:纤维团聚没有被充分分散,表面会出现细小颗粒或色差。
- 计量段温度是否偏高:长时间高温可能加重树脂降解,表现为表面发脆、气味异常或边缘强度下降。
因此,处理表面缺陷不宜只靠整体升温。木塑挤出机需要依据树脂类别、纤维比例和产品截面,建立分段温度与螺杆转速的匹配关系。
螺杆和机筒配置决定混炼稳定性
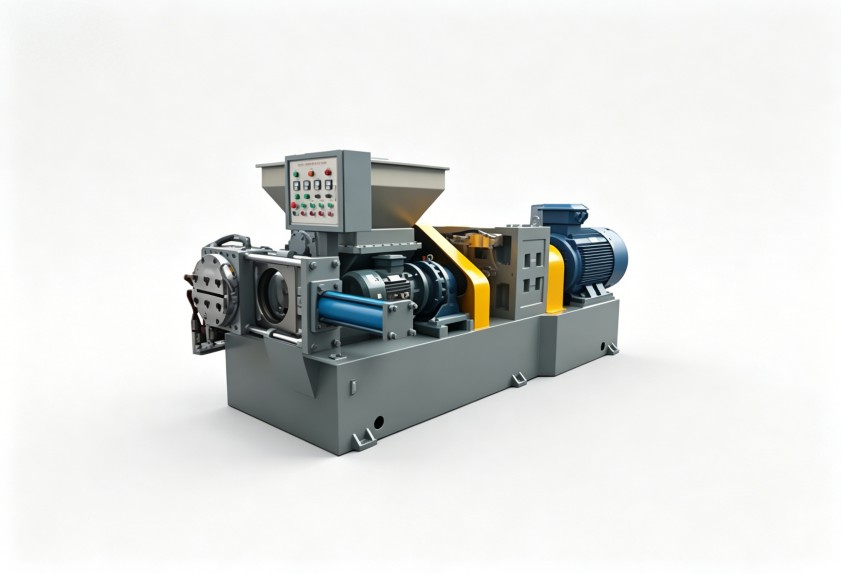
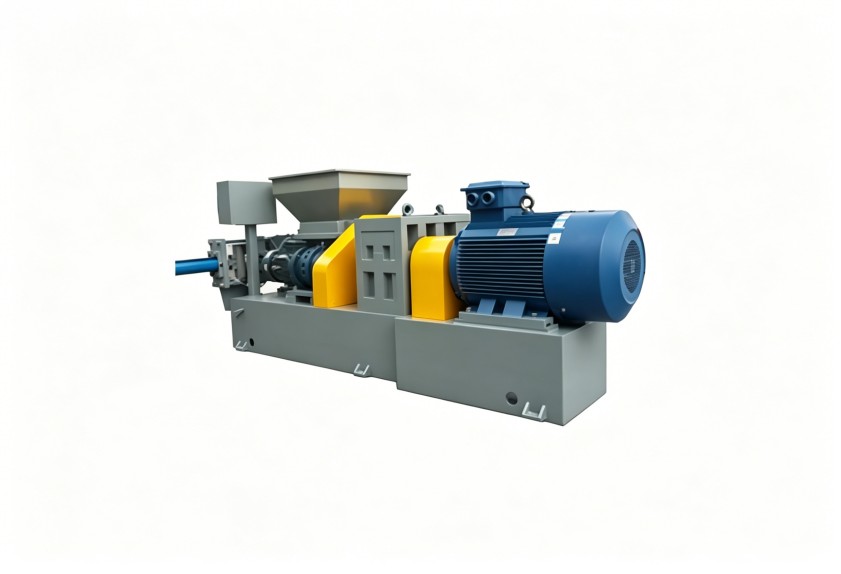
木塑材料对螺杆结构较敏感。输送段要保证物料稳定前移,压缩段要逐步建立压力并排出挥发物,混炼段则要兼顾纤维分散与剪切热控制。若螺槽深浅、压缩节奏或混炼元件位置与配方不匹配,容易出现一端温度正常、另一端熔体状态不稳定的情况。
排气段不能只看“有没有开”
排气口堵塞、真空状态不稳定或背压不合适,都会降低水分和挥发物排出效果。维护时应关注排气口积料、密封状态和清理周期,而不是把排气段当作固定结构长期不检查。
模具与机筒衔接也要纳入判断
熔体到模具前温度不均,会造成型材各部位流速不同。即使主机配置合理,模具流道、阻力分配和冷却定型速度不匹配,也可能形成表面波纹或厚薄差异。
工艺参数调整应保留记录
很多异常并非一次调机造成,而是换配方、换批次或换人操作后逐步累积。建议把以下信息同步记录:
- 原料含水率、纤维比例和回收料比例;
- 各段温度、螺杆转速、喂料频率和机头压力;
- 排气段清理时间、真空状态与异常声响;
- 缺陷出现位置、周期和对应制品批次。
这些记录能帮助判断问题来自原料波动、参数漂移还是设备磨损。对于高纤维填充、产品截面变化频繁的工况,设备选型阶段就应预留温控分区、螺杆结构调整和自动化喂料方面的配置空间。
选型时别只问整机长度和产量
采购或改造木塑挤出设备时,若只比较外形尺寸和理论产量,容易忽略长期运行稳定性。更适合的沟通方式,是把配方组成、目标制品截面、连续生产时长、后续换料频率和环保要求一并提供给设备方,再评估螺杆结构、温控分区、排气方式、维护空间和自动化程度。
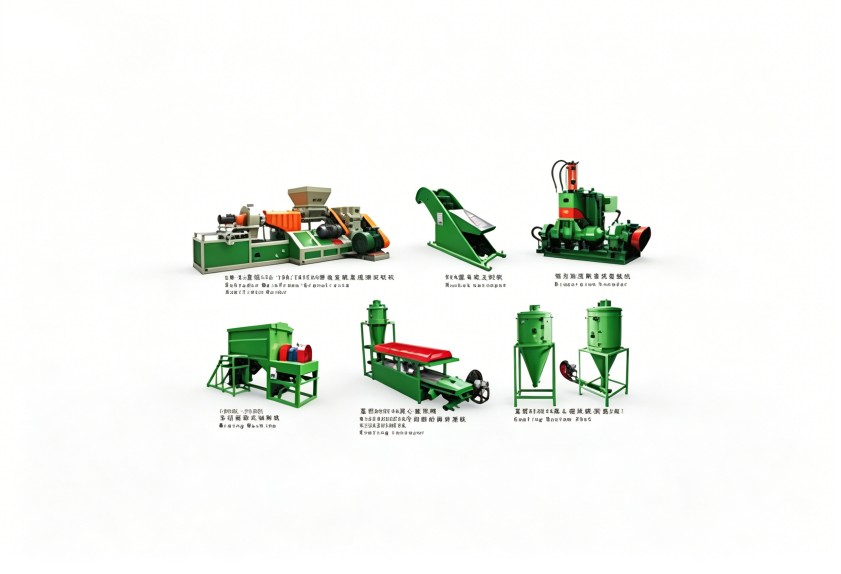
利拿实业可结合高分子复合材料的混炼成型需求,统筹密炼、挤出、造粒等前后工序,提供降本增效、环保合规的整体方案,而不是孤立地匹配一台主机。
日常管理中,还应把操作人员培训纳入设备使用环节。参数边界、升温顺序、停机清机和易损件检查若没有统一标准,同样的设备在不同班组手中可能呈现明显差异。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。