
电线电缆料挤出尺寸不稳?变频调速如何稳住螺杆输出
电线电缆料挤出尺寸波动,冷喂料挤出机变频控制该怎么调
电线电缆料对挤出连续性、外径稳定性和表面状态较敏感。螺杆转速忽快忽慢、喂料与主机不同步、温控调整滞后,都可能造成出料压力波动,进而影响线径一致性和后续包覆质量。不少工厂把问题简单归结为胶料流动性,却忽略了变频调速与螺杆、温控、喂料系统之间的匹配。本文围绕工艺参数、设备配置和生产管理,说明冷喂料挤出机变频控制的优化方向,为排查异常和设备选型提供参考。
先看清变频调速如何影响出料稳定
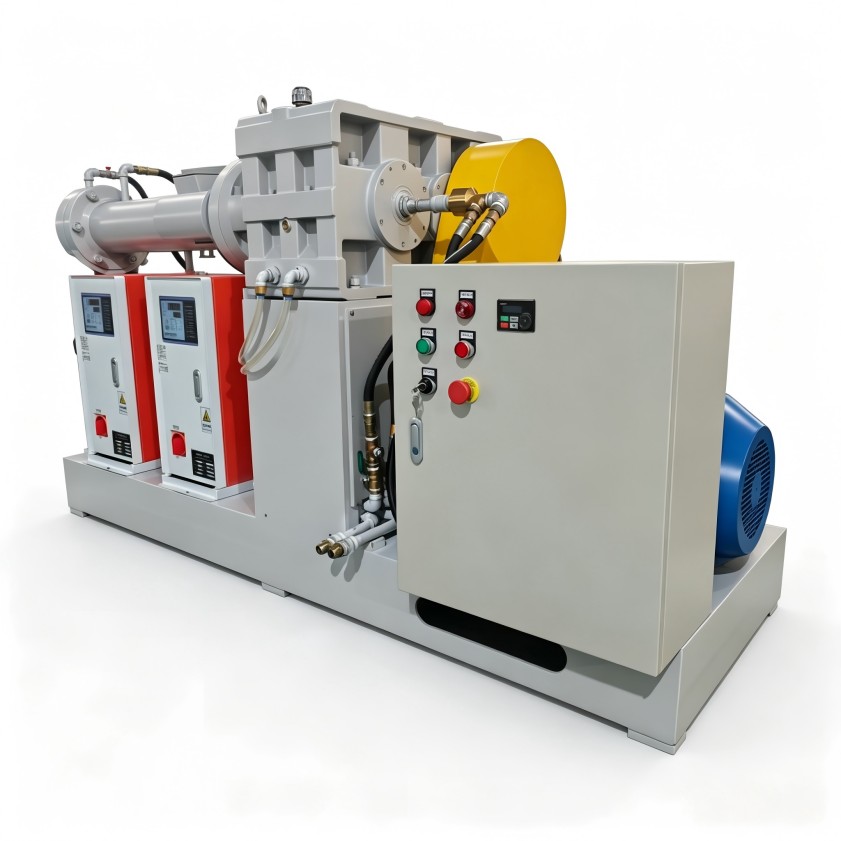
冷喂料挤出机不需要提前热炼胶料,物料进入机筒后,依靠螺杆剪切、机筒加热和温控系统逐步塑化。变频控制的作用,是根据工艺需求调节电机频率,使螺杆转速保持在设定范围内,并配合喂料量、机头压力和温度变化进行动态修正。
如果控制方式过于粗放,螺杆输出容易受负载波动影响。例如电缆料配方中填料比例变化、物料温度不均或机头阻力升高时,转速若不能平稳响应,就可能出现出料脉冲、表面明暗不均或线径波动。合理的冷喂料挤出机变频控制,不只是“能调快调慢”,而是让转速、扭矩、压力和温控形成稳定联动。
三个参数要结合胶料特性一起看
螺杆转速不宜只按产能设定
提高转速可能增加单位时间出料量,但也会增强剪切热,使胶料温度上升。对电线电缆料而言,若绝缘层或护套材料对温度敏感,过快的转速可能带来塑化不均、分解风险或表面缺陷。调试时应结合材料粘度、机头结构和线速度,逐步确定稳定区间,而不是单一追求产量。
喂料与主机速度需要匹配
喂料过快,机筒内物料填充不稳定,容易造成负载波动;喂料过慢,则可能引起出料不连续。变频系统应让喂料机构与主机转速保持协调,使物料沿螺杆输送、压缩、均化的过程更平稳。
温控响应要跟上剪切变化
冷喂料工艺中,一部分热量来自外部加热,另一部分来自螺杆剪切。若频率调整后温控没有及时响应,机筒各段温差可能扩大,影响熔体粘度和机头压力。因此,检查冷喂料挤出机变频控制效果时,应同时观察温度曲线、压力变化和电流负载,不能只看屏幕上的转速数值。
设备配置决定长期控制精度
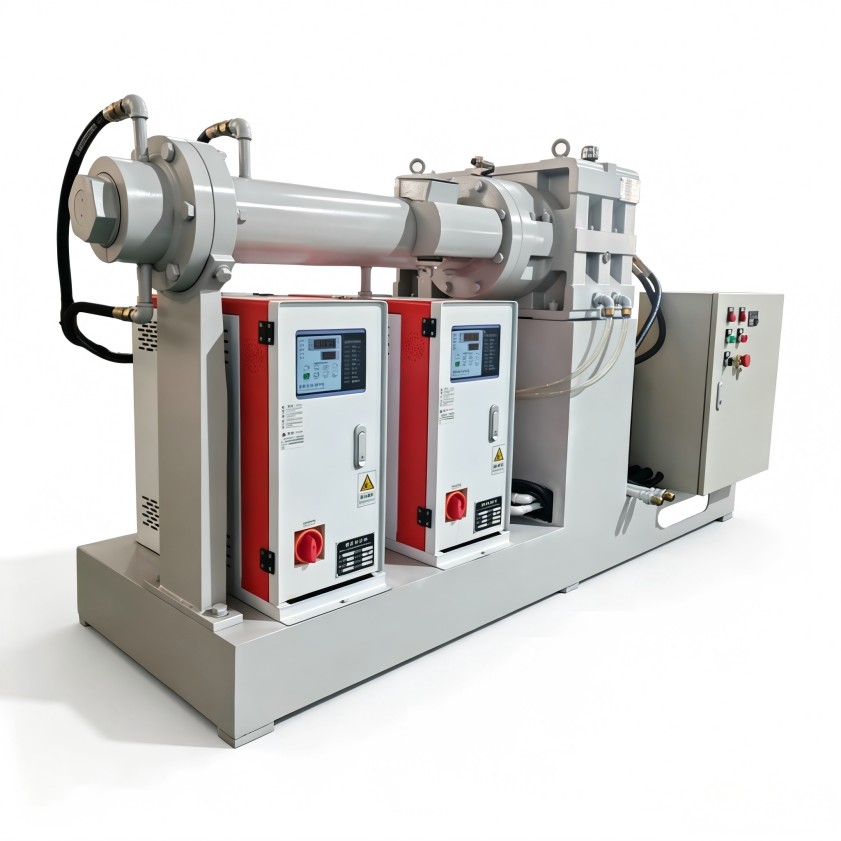
同样采用变频调速,不同设备的稳定性可能差异明显,原因常藏在配置细节里。螺杆结构、机筒温控分区、驱动系统、传感器反馈和控制程序,都会影响调速精度。
- 螺杆结构:需要适配材料的输送、塑化和均化需求,避免局部剪切过强或输送不足。
- 温控分区:分区越清晰,越有利于按进料段、塑化段、均化段设定不同温度。
- 驱动与反馈:电机、变频器和压力、温度传感器配合稳定,才能减少转速漂移。
- 控制逻辑:手动调节适合简单工况,带联动控制的方案更适合连续化、多配方生产。
对于电线电缆料企业,若经常切换材料、颜色或线径规格,应在选型阶段说明配方范围、产能目标、线速度和自动化需求,让设备配置与生产场景相匹配。
日常维护别让小问题放大成停机
变频控制异常并不一定来自控制系统本身。接线松动、散热不良、传感器偏差、润滑不足或螺杆磨损,都可能表现为转速不稳、电流升高或出料波动。
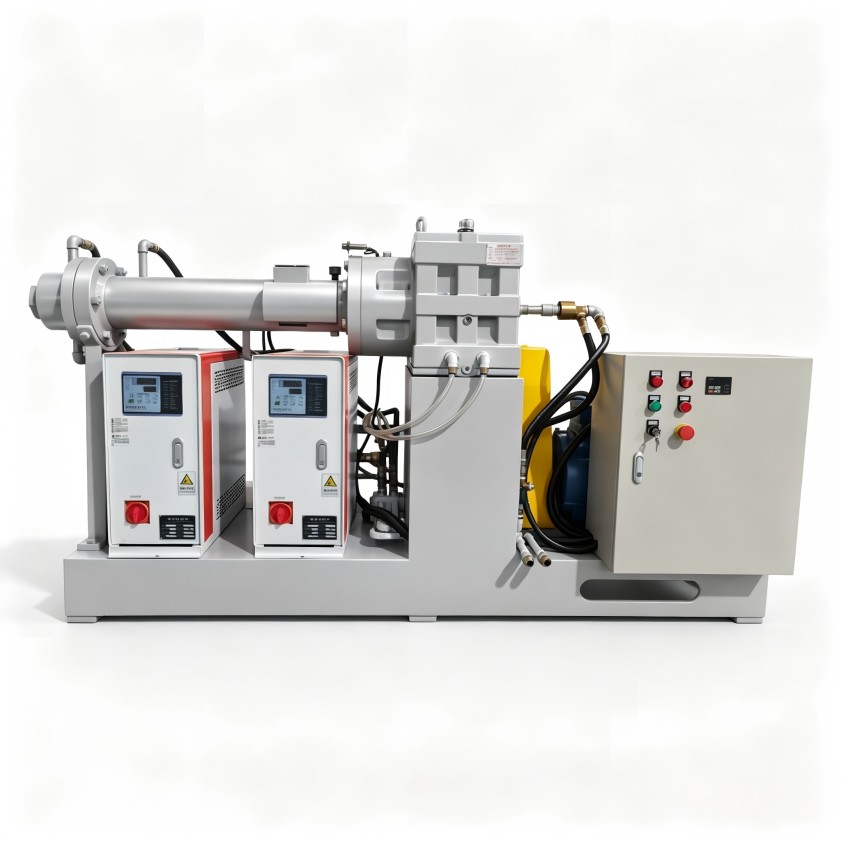
生产管理上可建立三类检查:一是开机前确认变频器散热、报警信息和温控状态;二是换料或停机后按规程清理机筒、螺杆和流道;三是定期记录转速、电流、压力、温度等参数,形成可追溯的运行档案。这样当线径出现偏差时,能更快判断是工艺参数、物料状态还是设备磨损造成的。
选型时应把工况说清楚
评估冷喂料挤出机变频控制方案时,不宜只询问单个部件,而要把完整工况提供给设备方,包括材料类型、配方粘度、温度范围、目标产能、机头形式、连续运行时间和后续自动化需求。明确这些条件,才便于判断螺杆结构、温控分区、驱动配置和控制逻辑是否适配。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。