
电线电缆料开炼粘辊焦烧?温控精度与辊温控制这样调
电线电缆料低温开炼机温控不准?先看辊温、时间与填充系数
电线电缆料对温度波动很敏感。开炼阶段一旦辊温偏高、翻炼时间过长,容易出现粘辊、早期硫化或助剂分散不均,后续挤出时还可能表现为表面不光滑、厚薄波动和批次稳定性下降。不少工厂把问题简单归因于配方,却忽略了低温开炼机的温控能力、辊筒结构和操作参数是否匹配。
本文围绕电线电缆料的热敏加工特点,从辊温控制、工艺参数和设备配置三个方面,说明如何减少粘辊与焦烧风险,并为设备选型提供判断思路。
辊温为什么会影响胶料的加工窗口
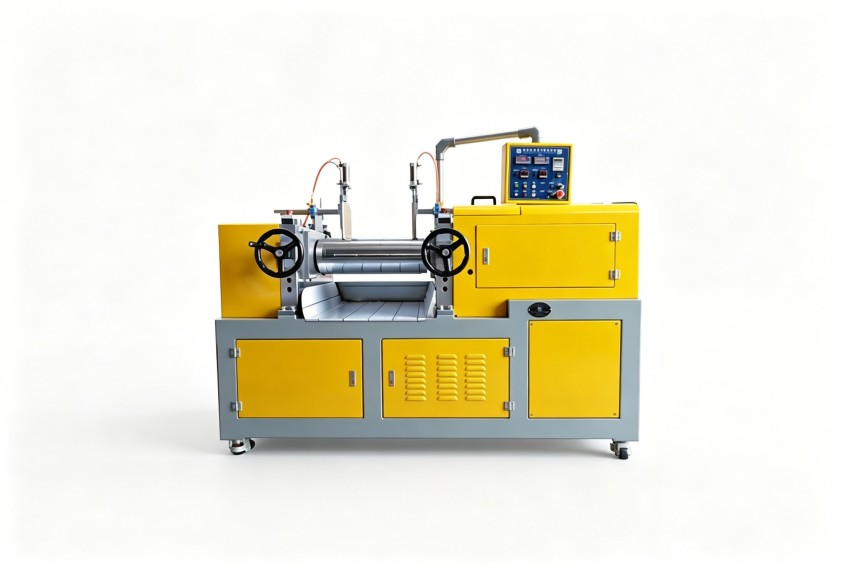
开炼不是单纯把物料压成薄片,而是通过两个相对转动的辊筒形成剪切、挤压和翻炼,使配合剂逐步分散。对电线电缆料而言,温度过低会导致包辊困难、混炼负荷上升;温度过高则可能让胶料变软发粘,甚至缩短安全加工时间。
低温开炼机的价值,在于把辊面温度稳定控制在较窄范围内,而不是只追求较低的设定温度。若辊筒各区域温差大,操作侧和传动侧的胶料流动状态不同,就容易出现局部粘辊、薄厚不均或反复回炼。
判断温控表现的三个观察点
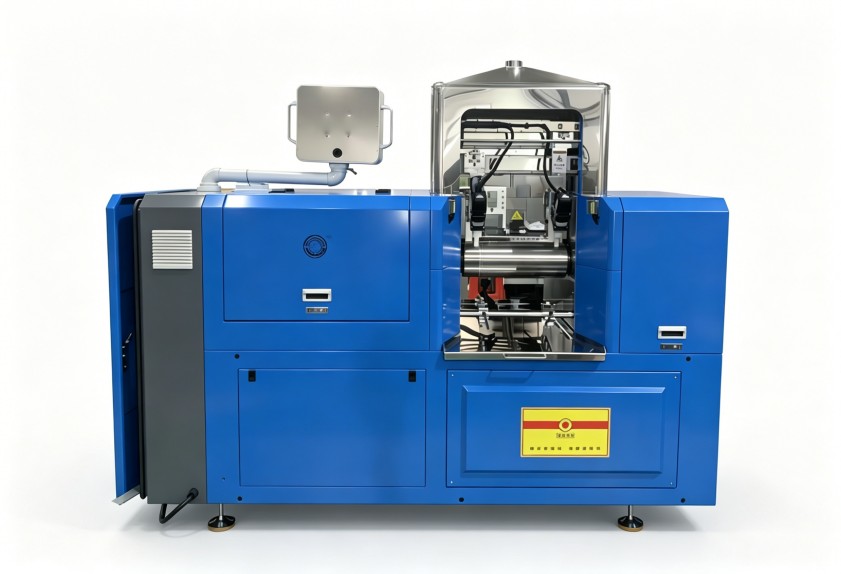
- 辊面温度是否均匀,两侧温差是否稳定;
- 升温后温度回落速度能否跟上连续生产节奏;
- 温控显示值与胶料真实受热状态是否存在明显偏差。
工艺参数不能只靠师傅经验调节
同一台设备,在不同配方、容量和环境温度下,适合的辊距、翻炼时间和加料顺序并不相同。电线电缆料常含有多种助剂与填充体系,如果一次投料过多,物料在辊缝上方堆积,散热不充分,就会增加粘辊和局部过热的可能。
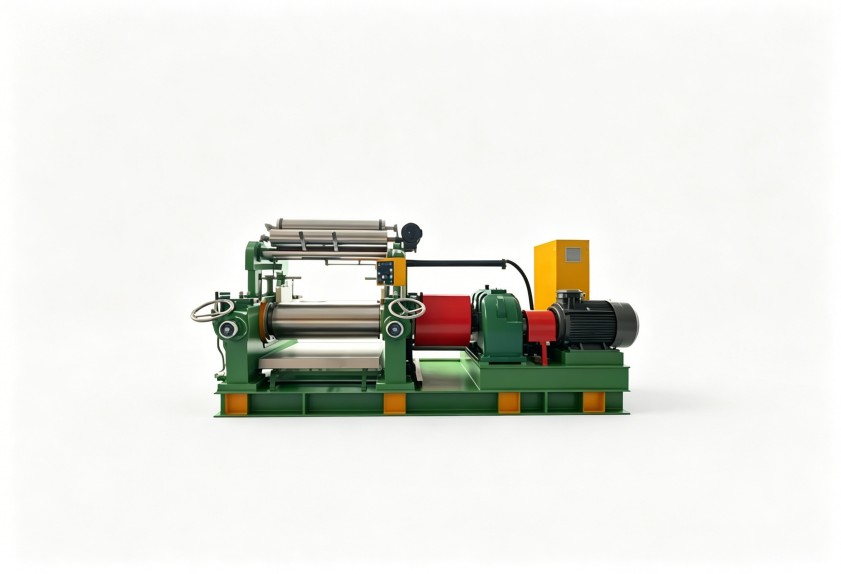
填充系数需要结合辊筒规格、胶料门尼黏度和混炼阶段调整。辊距过小会增强剪切,但也会带来更高温升;辊距过大则分散效果不足,可能需要延长翻炼时间,反而让胶料长时间受热。
参数调整的基本顺序
- 先根据胶料包辊状态确定初始辊距;
- 再按批次容量判断堆积料厚度,避免过量投料;
- 结合翻炼次数和片料表面状态调整时间;
- 最后根据温控曲线修正冷却水量和辊温设定。
这种调整方式比单纯降低温度更稳妥。因为温度设定过低时,胶料可能无法连续包辊,工人只能反复打卷、补炼,最终仍会增加热积累。
设备配置要匹配热敏材料的连续生产
选择用于电线电缆料的低温开炼机,不能只看辊筒尺寸,还应关注温控系统、辊筒结构、轴承稳定性和安全防护。连续生产时,辊筒需要持续带走剪切产生的热量;如果冷却通道设计不合理,设备在短时试用时表现正常,长时间运行后却可能出现温度漂移。
此外,辊面加工质量、辊距调节方式和紧急停车结构也会影响操作稳定性。对于需要频繁更换配方的车间,设备还应便于清洁,减少不同颜色或不同体系物料之间的交叉影响。利拿实业可结合材料特性与产线布局,提供全流程非标定制化方案,使设备配置更贴近实际工艺。
选型前应先整理哪些工况信息
向设备厂家沟通时,仅提供“要做电线电缆料”还不够。建议提前整理胶种或基材类型、常用配方的温敏特性、单批投料量、预期混炼时间、前后段设备连接方式,以及车间冷却水条件。这些信息会影响辊筒规格、温控精度、自动化程度和交付范围。
如果现有产线已经出现粘辊、焦烧或分散波动,可同时保留近期的温控记录、翻炼时间和异常片料照片,便于判断问题来自工艺参数、冷却能力还是设备结构。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。