
橡胶密封件硫化压力不稳?从压力调节与温控匹配入手
橡胶密封件硫化压力不稳?压力调节与温控匹配这样排查
橡胶密封件对尺寸稳定性、断面均匀性和压缩回弹性要求较高。若硫化阶段压力忽高忽低,容易出现飞边增厚、局部缺胶、制品密度不均,甚至造成同一批次压缩永久变形波动。很多工厂一遇到这类问题,就先调整硫化时间或胶料配方,却忽略了硫化机压力调节、液压执行状态与模具工况之间的联动关系。
压力为什么会直接影响密封件成型质量
硫化压力的作用,不只是把胶料“压进模腔”。合模后,稳定压力可帮助胶料流动充模、排出气体,并在交联反应过程中保持制品形状稳定。
对密封件这类薄壁、异形或多腔模具产品而言,压力不足可能造成:
- 模腔填充不充分,边缘出现缺胶或气孔;
- 分型面贴合不紧,飞边变厚,增加后处理工时;
- 制品致密性不一致,影响密封性能和批次一致性。
压力过高也并非越严越好。它可能加剧模具磨损,使开合模机构长期承受偏高负荷,还可能让胶料过度向分型面溢出。合理的硫化机压力调节,应围绕胶种、制品结构、模具流道和硫化温度建立匹配关系,而不是固定套用一个经验值。
先判断异常来自压力输出还是工艺设定
排查时不宜直接反复修改压力设定值,可先把问题分成两层。
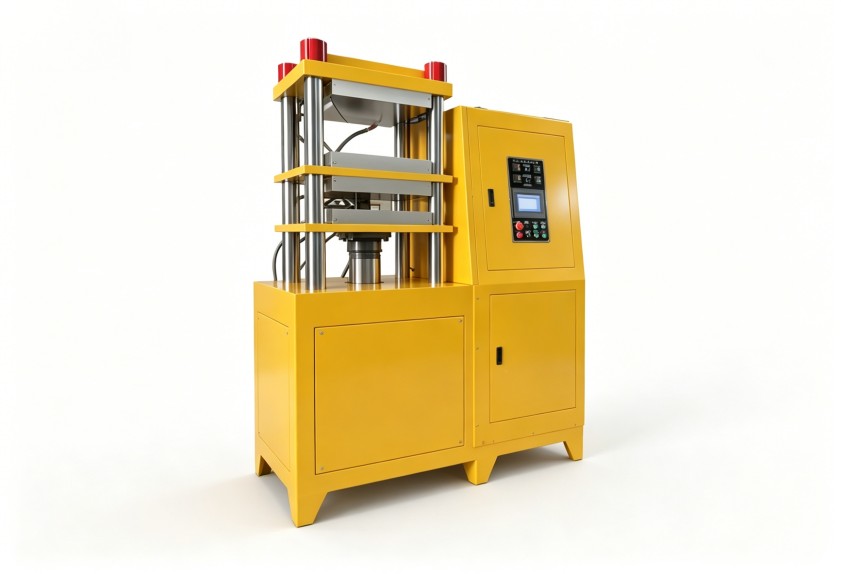
液压与合模执行环节
如果设定压力没有变化,但实际保压曲线出现波动,应优先检查液压系统执行状态,例如油泵供油是否稳定、阀件响应是否滞后、油缸及管路是否存在内泄、压力表或压力反馈元件是否失准。这类问题的特点是:同一配方、同一模具下,不同模次的压力曲线差异明显。
工艺与模具匹配环节
若设备输出稳定,但制品仍出现飞边或缺胶,就要看工艺窗口是否合理。胶料门尼黏度、预成型坯重量、装模定位、模具排气结构和硫化温度,都会改变胶料在模腔内的流动阻力。此时单纯加大压力,往往只能掩盖部分问题,还可能带来新的模具负荷。
压力调节要和温度、时间一起看
硫化过程中,温度会影响胶料软化速度和交联进程。温度偏高时,胶料早期黏度下降较快,若压力建立过慢,胶料可能在充分充模前就进入交联阶段;温度偏低时,充模阻力增加,又容易让人误判为压力不足。
因此,硫化机压力调节不宜孤立处理,可按以下顺序建立检查思路:
- 确认合模压力、保压压力和保压时间是否符合当前制品工艺要求;
- 对照实际温度曲线,检查热板或模具各区域温差是否过大;
- 观察压力建立时机,避免胶料流动性变化后才完成加压;
- 结合飞边、缺胶、气孔等缺陷位置,判断是排气、坯料重量还是压力分布问题;
- 每次只调整一个变量,并记录模次结果,避免多参数同时变化导致原因难以追溯。
设备选型与维护应关注哪些方面
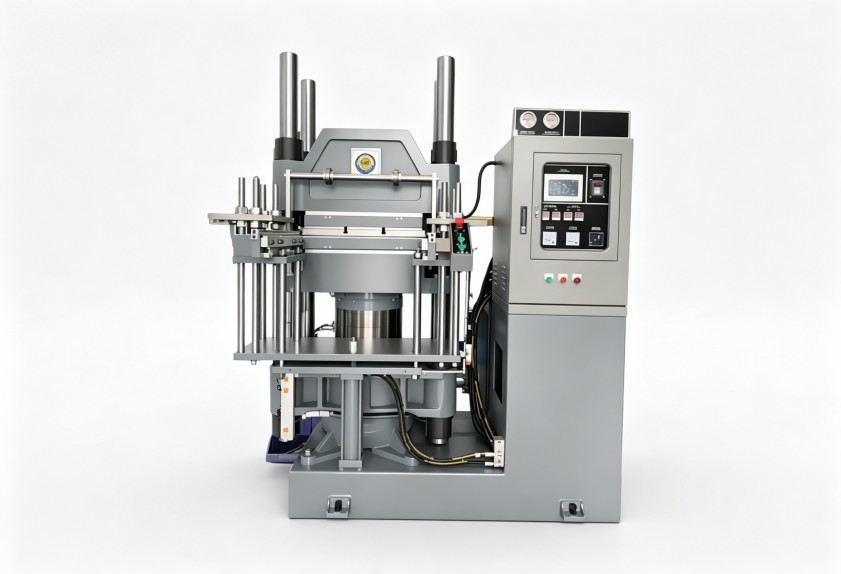
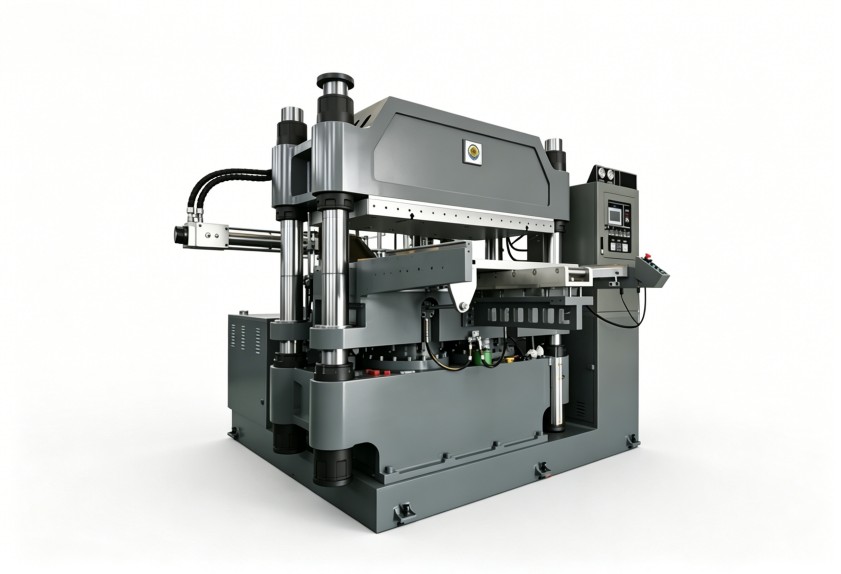
面向橡胶密封件生产,设备不能只看额定压力大小,还要关注压力控制的稳定性、开合模动作的重复性、温控均匀性以及模具适配空间。多腔模、小截面制品或频繁换线的车间,对参数可追溯和换模便捷性通常有更高要求。
日常维护方面,应将液压油状态、阀件清洁、压力反馈校准和模板平行度检查纳入定期管理。很多保压异常并非突然发生,而是来自密封件老化、油路污染或反馈偏差的长期累积。利拿实业在橡塑设备研发与非标方案设计方面积累了多年经验,可结合胶种、制品结构和产能工况,帮助企业梳理混炼成型到硫化环节的设备匹配问题。
建立可复用的参数管理方式
密封件生产常涉及多规格、多批次切换。若每次换模都依赖人工经验重新试错,质量波动和材料损耗就难以控制。企业可将胶料类型、模具编号、温度曲线、压力设定、保压时间和缺陷表现形成对应记录,逐步沉淀适合自身产品的工艺窗口。
对于新增产线或旧设备改造,还应提前明确自动化程度、数据记录、温控精度和售后响应要求,避免设备投用后再通过频繁人工调整弥补稳定性不足。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。