
密封件厚度波动难控?压延机温控与辊距这样调
橡胶密封件厚度不稳?先看压延机温控、辊距与维护节奏
橡胶密封件对尺寸一致性和表面状态较敏感。片材一旦出现厚薄波动、冷疤、纹路异常,后续冲切、硫化和装配都可能受到影响。很多工厂遇到问题先调整配方,却忽略了压延机辊温、辊距和牵引速度之间的配合。本文围绕这三个环节,梳理适合密封件生产的排查与优化思路。
厚度波动从哪里来
压延过程不是单纯把胶料“压薄”,而是让胶料在辊筒间完成受热、延展和定型。若辊面温度不均,胶料流动性会出现局部差异;若辊距设定与胶料门尼黏度不匹配,片材厚度就容易飘。牵引速度过快,还可能把未稳定的胶片拉薄,造成纵向尺寸变化。
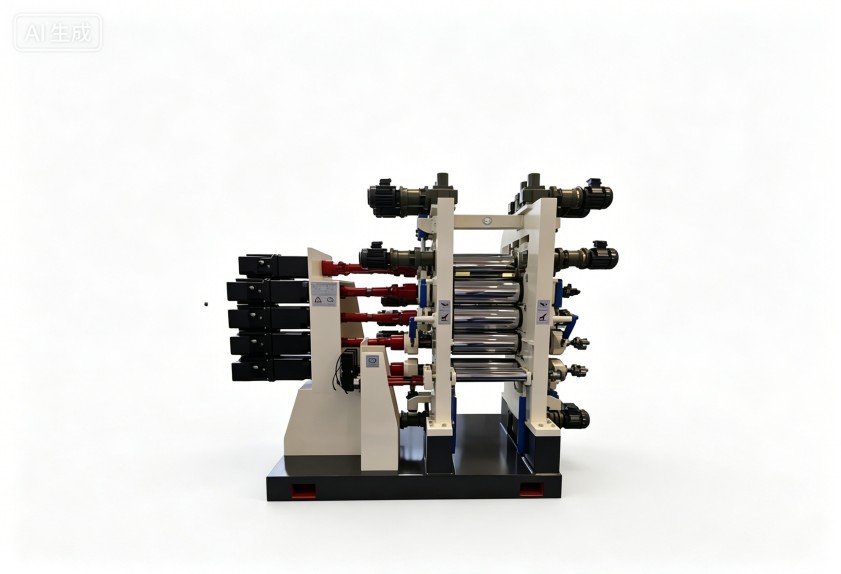
常见误区是只盯着显示温度,却没有关注辊面实际温差、胶料停放时间以及回炼均匀度。设备、工艺和胶料状态任一项变化,都可能反映到成品厚度上。
温控要兼顾均匀性和稳定性
辊温不匀会直接影响表面质量
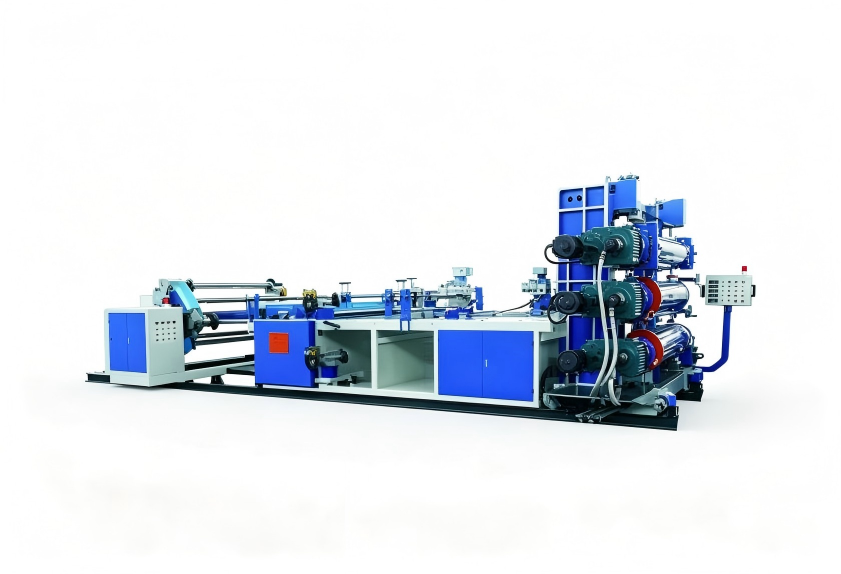
密封件胶料通常要求表面细腻、无明显流痕。压延机温控系统若升温慢、温差大,胶料通过辊缝时流动性不一致,容易产生冷疤、暗纹或局部厚度变化。排查时可重点确认温控回路是否通畅、辊面各区域温度是否稳定,以及换批后是否预留足够的温度恢复时间。
工艺温度不能照搬固定数值
不同胶种、填料体系和硬度要求,对应的适宜辊温不同。温度过高,胶料可能粘辊或提前硫化倾向增强;温度过低,则流动性不足,片材表面容易粗糙。更稳妥的做法是结合配方特性、辊距和线速度建立工艺窗口,而不是依赖单一经验值。
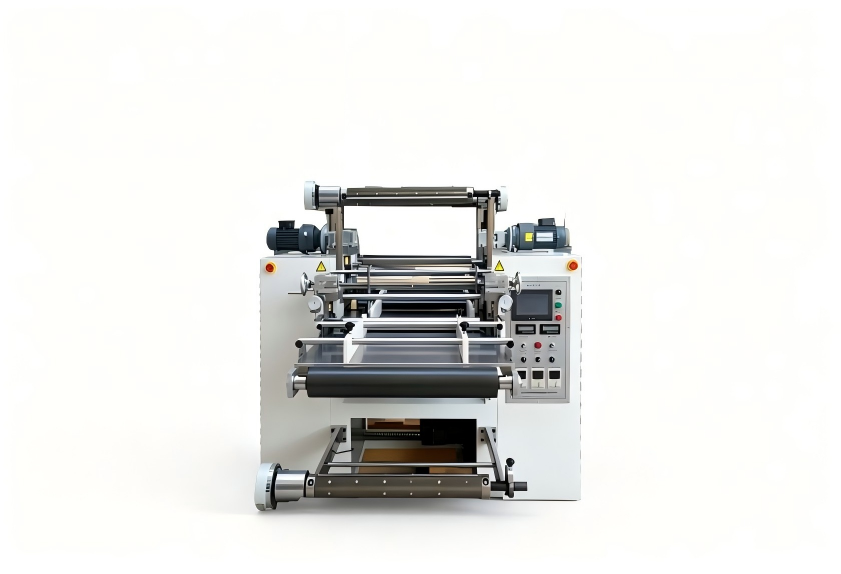
辊距与牵引速度要联动调整
辊距决定胶片的基本厚度,但不是一次设定后就无需调整。胶料投入量、包辊状态和前道供胶均匀性变化,都会改变辊缝处的受力。生产中若发现厚度周期性波动,可同步检查供胶连续性、辊距锁紧状态以及轴承间隙。
牵引速度应与压延输出速度匹配。速度差过大,胶片会被额外拉伸;速度过慢,又可能造成堆胶、褶皱。对于密封件这类后续要精密切片或冲裁的材料,建议把辊距、牵引和卷取节奏作为一组参数联动管理。
日常维护决定长期精度
压延设备长期运行后,辊筒磨损、润滑不足、传动件间隙变化,都会削弱厚度控制能力。维护不能只在故障停机后进行,应把辊面清洁、温控系统检查、润滑状态和紧固件复核纳入日常点检。
操作人员也需要理解参数变化与缺陷之间的关系。只记录“厚度不合格”,很难定位原因;若同时记录辊温、辊距、牵引速度、胶料批次和异常表现,后续优化会更有依据。必要时可引入具备稳定温控和可靠结构配置的压延机方案,以减少反复调机带来的损耗。
选型与工艺优化建议
选择设备时,不宜只比较外观或单一配置,应结合密封件的胶种、片厚范围、产能和自动化程度综合评估。温控精度、辊距调节方式、辊筒材质、维护便利性以及后续非标改造空间,都应纳入沟通范围。把工况讲清楚,设备方案才能贴近真实生产,而不是停留在通用配置层面。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。