
色母粒换色频繁出料不稳?小规格挤出机的螺杆与温控这样调
色母粒换色频繁、出料不稳?小型挤出机的螺杆与温控要这样排查
色母粒车间常遇到小批量、多颜色订单,换色后出现串色、出料忽快忽慢、粒子粗细不均等问题,轻则增加返工,重则拖慢交期。很多工厂先把问题归结为操作不熟练,却忽略了小规格挤出设备在螺杆构型、温控精度和清机方式上的匹配度。本文围绕这三个环节,说明如何判断异常来源,并为设备选型和工艺调整提供可落地的参考。
出料波动,先看螺杆构型是否匹配物料
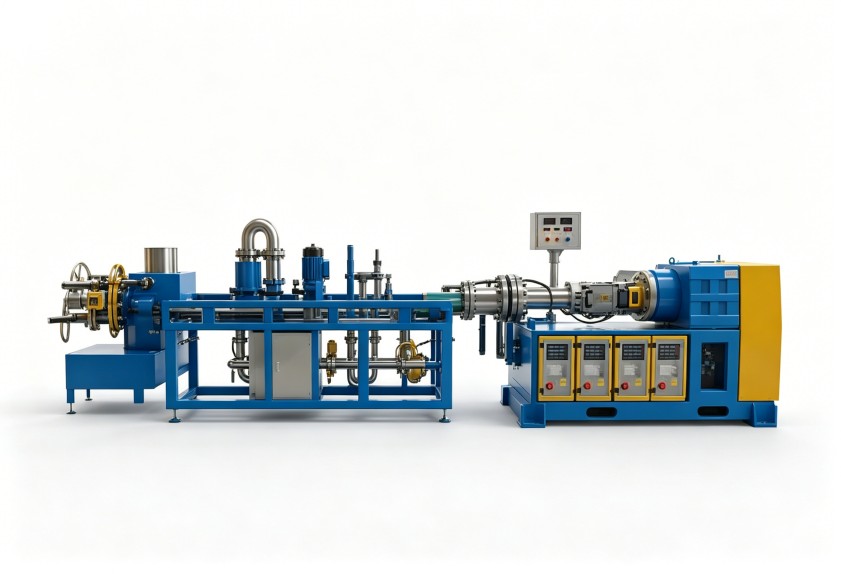
小型挤出机承担小批量色母粒试产或多品种换产时,螺杆并非“能转就能用”。颜料、载体树脂和助剂的组合不同,物料在螺槽内的输送、熔融、剪切和均化节奏也不同。若螺杆压缩段、混炼段与物料黏度不匹配,容易出现局部剪切不足,颜料团聚体无法充分打开;剪切过强又可能造成温升偏高,影响熔体稳定性。
三个直观判断方向
- 出料节奏不稳:优先检查螺杆输送段与喂料量是否匹配,避免喂料忽多忽少造成螺槽填充不均。
- 分散效果差、色点反复:关注混炼元件的剪切与分布能力,而不是单纯提高转速。
- 熔体温度异常升高:需判断是否因螺杆构型导致内耗过大,再结合温控系统调整。
对色母粒这类配方差异明显的物料,设备配置应预留工艺调整空间,而不是只用一套固定结构应对所有颜色和载体。
温控偏差为什么会放大换色问题
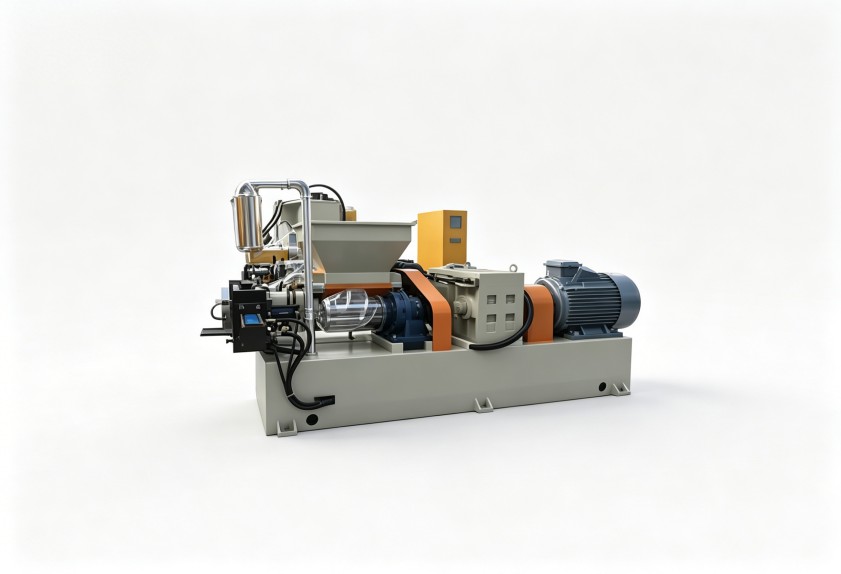
色母粒对温度波动较敏感。温度偏低时,载体熔融不充分,颜料润湿和分散受阻;温度偏高时,熔体黏度下降,出料稳定性和粒子成型都可能受影响。小规格设备的机筒、模头和连接段热容相对有限,若温控区间划分过粗,换色过程中的热量残留更容易暴露出来。
温控调整的基本思路
- 分段设定,不追求全机筒同一温度:喂料段、熔融段、均化段和模头应承担不同功能,温度设定要服从物料状态变化。
- 关注显示温度与实际熔体状态:仪表稳定不等于熔体已经均匀,换色初期应结合出料外观、电流负载和熔体状态综合判断。
- 换色前预留热平衡时间:尤其是深色转浅色时,不能只凭到达设定温度就立即投料。
合理的温控设计可以减少反复调机,让小批量订单也能保持较稳定的批次表现。
清机维护不到位,再高配置也容易串色
频繁换色的车间,清机不是简单“冲一遍料”。小型挤出机内部流道、螺杆间隙、模头和换网部位都可能残留前一批颜料。若只在开机后发现串色再处理,往往已经产生废料。
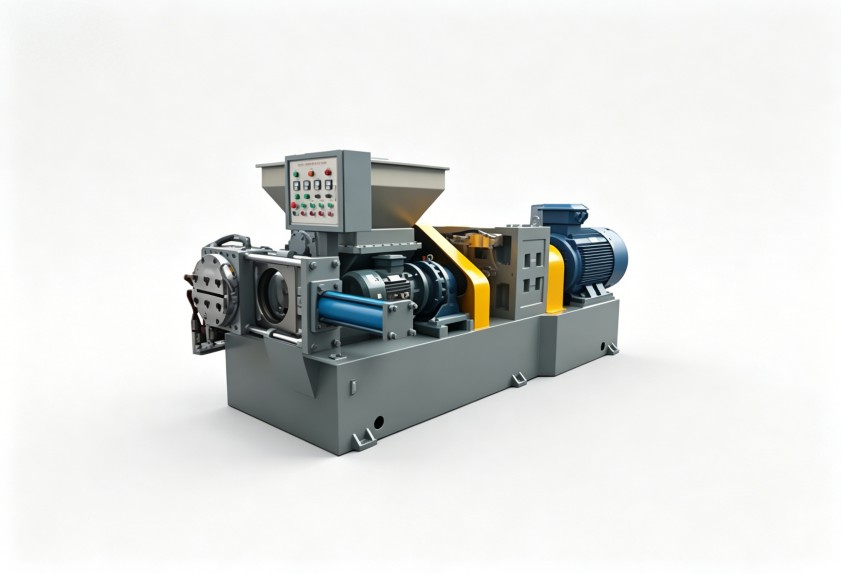
维护上应建立与颜色深浅、物料黏度相匹配的清机顺序:先处理容易积料的模头和过滤部位,再按工艺要求完成螺杆和机筒清理。日常点检还要关注加热圈、测温元件、密封部位和传动系统,避免温控失灵或磨损间隙变化被误判为配方问题。
选型时不要只比较设备大小
采购小规格挤出设备时,若只关注外形尺寸或基础转速,很容易忽视色母粒生产的真实工况。更稳妥的评估方式,是把颜料类型、载体树脂、常用配方、批量大小、换色频率和后续自动化需求一并纳入方案。
利拿实业可结合橡塑混炼成型经验,从螺杆、温控、清机维护和非标配置等方面进行系统匹配,帮助客户减少换产损耗,并兼顾环保合规与长期维护便利性。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。