
电线电缆料挤出波动?冷喂料设备对比先看温控与螺杆
电线电缆料挤出波动时,冷喂料挤出机对比要看温控、螺杆和维护
电线电缆料对挤出连续性、外径稳定性和温控一致性要求较高。一旦设备出现压力波动、出料不均或局部温度偏差,容易影响护套层、绝缘层的外观和后续加工稳定性。很多企业做冷喂料挤出机对比时,习惯先看产能和报价,却忽略螺杆结构、温控能力与维护条件是否匹配自身胶料,这往往会放大后期的运行成本。
先明确比较前提,避免脱离胶料谈设备
不同电缆料的流动性、填料比例、温度敏感性不同,设备选型不能只按“大一点更稳妥”处理。比较前应先明确材料类型、目标产能、连续运行时长、换色换料频率以及后续是否需要对接造粒或成型工序。
冷喂料挤出机对比的第一步,是确认设备能否在不依赖额外热炼供胶的情况下,稳定完成胶料输送、塑化和挤出。若前提没有统一,只比较单机功率或螺杆直径,结论很容易偏离实际生产需求。
螺杆结构决定塑化均匀性与适应范围
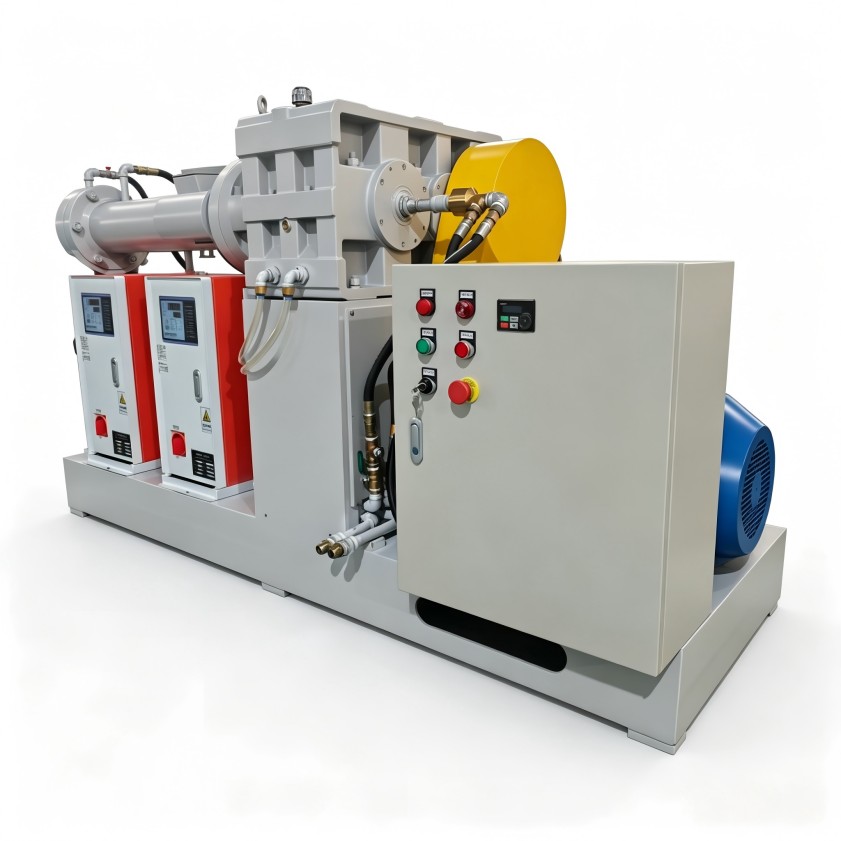
螺杆是影响出料稳定性的核心部件。不同结构设计会影响物料输送、剪切、混炼和建压过程。对于电线电缆料,既要避免剪切不足造成塑化不均,也要防止剪切过强带来温度升高、材料性能波动等问题。
看长径比与分段设计
合理的螺杆分段应兼顾喂料、压缩、塑化和均化过程。配方中填料较多、换料频繁时,更需要关注设备对不同物料的适应能力,而不是仅追求短时出料速度。
看与温控系统的配合
螺杆剪切产生的热量需要与机筒温控共同平衡。若温控响应慢,即使螺杆结构具备混炼能力,也可能出现温度波动,进而影响挤出压力和线径稳定性。
温控精度比单纯加热功率更重要
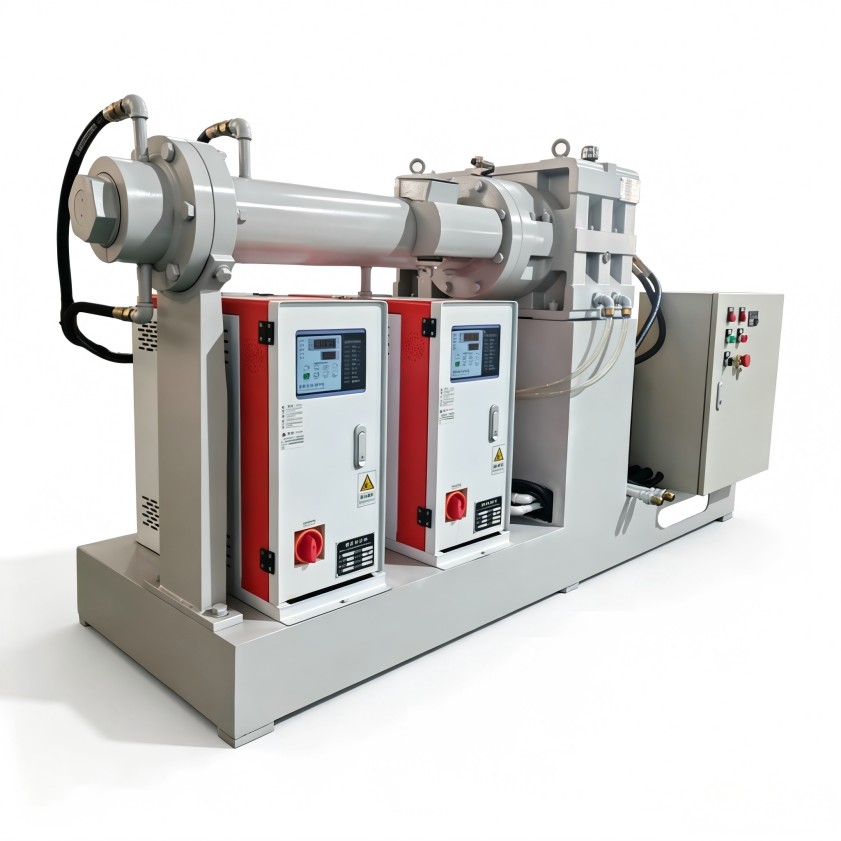
电缆料对温度变化较敏感,温控系统不能只看加热段数量,还要看温度采集、反馈和冷却调节是否稳定。做冷喂料设备比较时,可重点关注各温区独立控制能力、升温冷却的响应节奏,以及操作界面是否便于工艺人员设定和追踪参数。
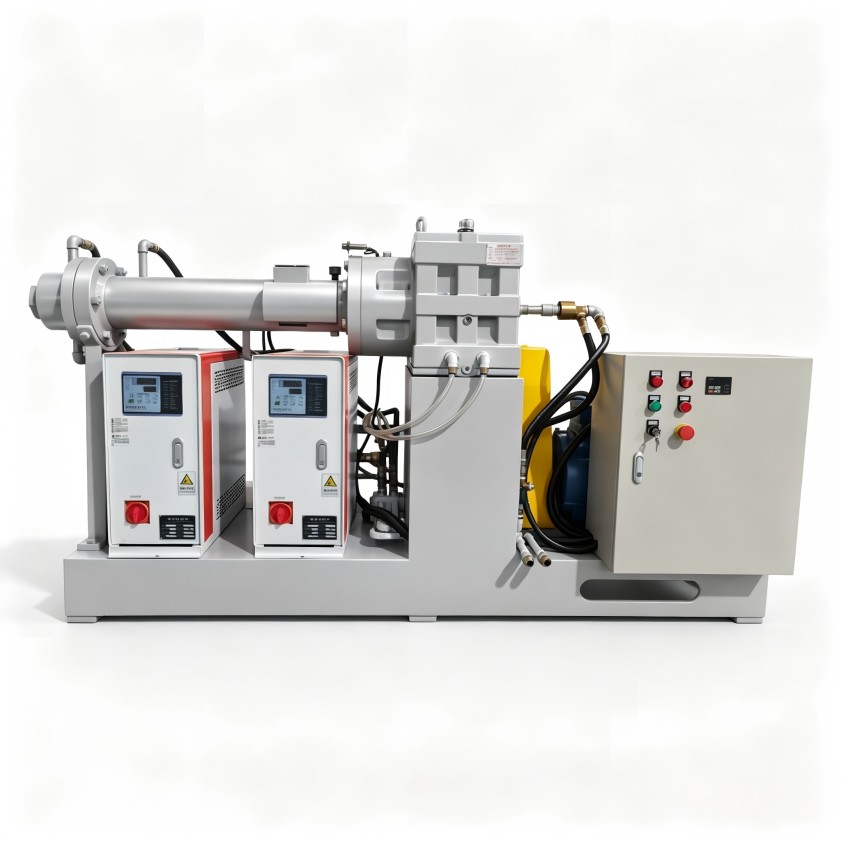
温控不稳定常见的表现包括:
- 出料速度忽快忽慢,挤出压力波动增加;
- 材料表面光泽不一致,局部出现熟化或塑化差异;
- 换料后需要较长时间才能恢复稳定状态;
- 操作人员频繁手动调整,增加工艺管理难度。
因此,温控系统应与螺杆、机筒和整体控制逻辑一起评估,而不是孤立比较加热功率。
能耗与维护要看长期运行,而不是单次投入
电线电缆料生产常涉及较长时间连续运行,设备的能耗表现和维护便利性会持续影响制造成本。冷喂料挤出机对比时,建议从驱动系统、温控能耗、易损件更换空间、清洁难度和人员培训要求几个方面综合判断。
例如,换色或换料频率高的产线,如果设备清理不便,停机时间和材料损耗会增加;维护空间不足,也会延长日常检修周期。对多配方、小批量交替生产的企业来说,设备的可操作性和可维护性,有时比理论最高产能更影响实际效率。
选型时把工艺参数和交付范围一起确认
比较不同方案时,应向设备方提供胶种或物料特性、预期产能、挤出制品要求、车间公用条件和自动化需求。仅询问“设备多少钱”或“产量多少”,很难得到匹配方案。
可重点沟通以下内容:
- 螺杆结构是否适配当前材料及后续可能增加的配方;
- 温区配置、控制方式和温控精度是否满足工艺要求;
- 设备是否便于清理、检修和更换易损件;
- 交付范围是否包含安装调试、操作培训和工艺配合;
- 后续售后服务响应是否能覆盖本地生产需求。
利拿实业拥有15年以上橡塑设备研发经验,可结合电线电缆料的材料特性与产线条件,提供全流程非标定制化方案,帮助企业从设备配置、工艺稳定性和长期维护角度系统评估。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。